Definitivni vodič za teške zidne LSAW čelične cijevi: inženjering, proizvodnja i tehnički odabir
U modernom razvoju offshore energije,{0}}inženjeringu cjevovoda u zemlji i teškoj građevinskoj građevini, standardna rješenja čeličnih cjevovoda često dostižu svoje fizičke granice. Kada radna okruženja zahtijevaju ekstremnu otpornost na unutrašnje pritiske popuštanja, jako vanjsko hidrostatičko gnječenje i oštre korozivne elemente poput vodonik sulfida (H2S), Uzdužne čelične cijevi zavarene pod vodom (LSAW).-globalno označeno kaoSAWL-stoje kao zlatni standard građevinskog i cjevovodnog inženjeringa.
Proizvedeno preciznim JCOE ili UOE metodama hladnog-formiranja u kombinaciji sa više-obostranim-žičnim zavarivanjem pod vodom,LSAW cijevinude neusporedive mogućnosti debljine stijenke (do 50 mm+ ili 2.0"+) i velike vanjske prečnike (u rasponu od 16" do 60"+). Ovaj sveobuhvatni vodič pokriva kritične proizvodne procese, ključne inženjerske specifikacije, protokole kontrole kvaliteta i strateške okvire nabavke neophodne za odabir idealnih{8} projekata cijevi visokog kvaliteta.
Osnovna mehanika proizvodnje: JCOE vs. UOE Technology
Strukturni integritet i konzistentnost dimenzija LSAW cijevi u potpunosti zavise od preciznosti njenog procesa hladnog-formiranja. Razumijevanje kako se čelična ploča pretvara u teški-zidni cilindar objašnjava zašto LSAW nudi superiornu raspodjelu naprezanja u poređenju s drugim metodama zavarivanja.

JCOE proces (radni konj industrije)
JCOE je najfleksibilnija i naširoko korištena metoda za proizvodnju teških-zidnih LSAW cijevi:
- Glodanje ivica i pred{0}}savijanje (krimpovanje):Visoke{0}}termo-mehaničke kontrolisane obrade (TMCP) ploče od ugljičnog čelika su 100% ultrazvučno testirane na unutrašnje laminacije. Rubovi ploče se zatim glodaju pod preciznim uglovima zakošenosti i savijaju hidrauličnim valjcima kako bi se poklopili sa ciljanim radijusom cijevi.
- Korak{0}}po{1}}Pritiskanje koraka:Hidraulična presa za teške uslove-progresivno oblikuje savijenu ploču u a"J"oblik, zatim a"C"oblik, i konačno otvoren"O"oblik. Ova metoda postepenog hladnog-formiranja osigurava ujednačenu raspodjelu naprezanja po ultra-profilima ploča bez uvođenja pretjeranog lokaliziranog naprezanja.
- Kontinuirano dvostrano-zavarivanje pod vodom (SAW):Otvoreni šav se -zavaruje pod zaštitnim plinom, nakon čega slijedi visoko-strujno, više- zavarivanje pod vodom na unutrašnjem prečniku (ID) i vanjskom promjeru (OD). Ovim se postižu zavari sa dubokim, punim-prodiranjem sa izuzetnom čvrstoćom.
UOE proces (-masovna proizvodnja velike brzine)
Za velike projekte cjevovoda koji zahtijevaju identične veličine cijevi velikih{0}}zapremina, UOE tehnologija koristi hidraulički sistem presa u dva- koraka:
- U{0}}Pritisnite:Ploča se jednim potezom utiskuje u široki "U" oblik.
- {0}}Pritisnuti:"U" oblik je zatvoren u kružnu matricu i utisnut pod ogromnom hidrauličnom silom u kompletan "O" cilindar.
- Dok UOE nudi veće brzine proizvodnje, JCOE pruža daleko veću fleksibilnost za prilagođene debljine zidova, ne-standardne vanjske prečnike i teške konstrukcijske primjene.
Kritična uloga mehaničke hladne ekspanzije pune dužine (O-ekspanzije)
Jedan od najvažnijih, ali često pogrešno shvaćenih koraka u proizvodnji LSAW cijevi jemehaničko hladno širenje. Nakon zavarivanja pod vodom, sirova čelična cijev prolazi kroz unutarnju ekspanziju pune{1}}dužine pomoću segmentiranih hidrauličnih kalupa.
Ekspanzija tjera zid cijevi prema van za otprilike 0,8% do 1,5% njegovog originalnog prečnika, postižući tri vitalna inženjerska cilja:

- Eliminacija zaostalih naprezanja:Zavarivanje i hladno{0}}formiranje stvaraju složena unutrašnja zaostala naprezanja. Mehanička ekspanzija redistribuira i značajno smanjuje ova naprezanja, sprečavajući odloženo pucanje i strukturno izobličenje tokom terenskog rezanja ili zavarivanja.
- Učvršćivanje na radu i povećanje snage prinosa:Kontrolisana plastična deformacija povećava stvarnu granicu tečenja čelika kroz kaljenje deformacijom, pružajući veće sigurnosne granice pod unutrašnjim pritiskom.
- Precizno geometrijsko podešavanje:Proširenje osigurava maksimalnu zaobljenost, striktnu ravnost i preciznu{0}}geometriju kraja cijevi, što je kritično za smanjenje "hi-}" neusklađenosti tokom zavarivanja obima polja.
Inženjerski scenariji primjene: Gdje je LSAW obavezan
Dok je električni otpor zavaren (ERW) i spiralno zavareni pod vodom (SSAW) cijevi imaju svoje mjesto u okruženjima nižeg-pritiska, LSAW se ne-ne može pregovarati u četiri glavna-sektora primjene sa visokim posljedicama:
LSAW CIJEVI KRITIČNE PRIMJENE:
Energetski sistemi za duboke vode i na moru: Podmorski usponi i protočni-vodi / Noge s omotačem na moru / FPSO procesni cjevovodi
Cjevovodi visokog-Cjevovodi i kiseli servisni vodovi : Cjevovodi za prirodni plin visokog pritiska/mokri kiseli plin (H2S) Prevoz
Teški civilni šipovi i strukturalna infrastruktura: šipovi temelja pristaništa mosta / Duboka voda i kesoni za pristanište
1. Dubokovodni podmorski usponi i protočni vodovi
U ekstrakciji podmorske energije, cjevovodi moraju izdržati masivni vanjski hidrostatički pritisak iz okeanskih dubina uz dinamička kretanja valova. Tankozidne{1}}cijevi se brzo urušavaju pod ovim silama gnječenja. Teške-zidne LSAW cijevi-sa omjerom-debljine zida-prema-prečnika koji je nedostižan ERW-osiguravaju strukturnu krutost potrebnu da spriječi kolaps i ovalizaciju pod ekstremnim dubinama okeana.
2. Gasovod visokog{1}}pretla-zemlja
Rad pri visokim transmisijskim pritiscima zahtijeva cijevi s visokom minimalnom čvrstoćom tečenja (kao što je API 5L razred X70 ili X80) i dokazanom otpornošću na lom. LSAW cijevi proizvedene od fino-zrnatih, vakuumski-degaziranih TMCP čeličnih ploča apsorbiraju visoku kinetičku energiju, sprječavajući brzo širenje pukotina hiljadama milja.
3. Mokri kiseli gas (H2S) Usluga
Prenošenje ugljovodonika koji sadrže vodonik sulfid (H2S) podvrgava čelik pucanju izazvanom vodonikom- (HIC) i sulfidnim korozionim pukotinama (SSCC). LSAW cijevi specificirane zaNACE MR0175 / ISO 15156koristite ultra-čisti čelik sa ultra-niskim sadržajem sumpora (manje ili jednako 0,002%) i fosfora (manje ili jednako 0,012%), dopunjeno obradom kalcijuma za kontrolu oblika inkluzije.
4. Teška konstrukcija i temeljni šipovi
PerEN 10219iEN 10210, LSAW strukturalni šuplji dijelovi se postavljaju kao nosivi-šipovi za dubinske pomorske terminale, stubove mostova na autoputu, temelje vjetroturbina na moru i-potporne stubove velikog kapaciteta na aerodromima i stadionima.
Tehničko poređenje: LSAW vs. SSAW vs. bešavne cijevi
Odabir ispravnog procesa proizvodnje cijevi zahtijeva balansiranje mehaničkih zahtjeva i ekonomičnosti projekta. Matrica u nastavku naglašava ključne operativne razlike:
| Technical Parameter | Heavy Wall LSAW (SAWL) | Bešavne (SML) čelične cijevi | Spiralna pila cijev (SSAW/SAWH) |
|---|---|---|---|
| Manufacturing Base | Pojedinačna TMCP čelična ploča | Čvrsta vruća{0}}probušena gredica | Kontinuirani valjani čelični kotur |
| Maksimalni vanjski prečnik | Do 60"+ (1524 mm+) | Ograničeno (obično manje od ili jednako 28"/711 mm) | Do 100"+ (2540 mm+) |
| Maksimalna debljina zida | Ultra{0}}debeo (50 mm+) | Debeo (50 mm-60 mm) | Umjereno (obično manje od ili jednako 25,4 mm) |
| Poravnanje zavarenog šava | 1 jedan ravan šav | Ništa (Bešavno čvrsto tijelo) | Dugi spiralni spiralni šav |
| Nivo preostalog naprezanja | Ekstremno niska (post-prošireno) | Umjereno do visoko | Visoka (neproširena memorija zavojnice) |
| Dimenzionalna tačnost | Vrhunska zaobljenost i tolerancije | Podložno ekscentričnosti zida | Sajam (sklon prestanku ovalnosti) |
| Pogodnost za kiselu uslugu | Izuzetno (saglasno sa NACE) | Odlično | Loše (ranjivi spiralni šav) |
| Otpor na kolaps | Najviša klasa (Offshore ocijenjeno) | Visoko | Umjereno |
Smjernice za specifikacije: API 5L PSL1 naspram PSL2 zahtjevi kvaliteta
Prilikom naručivanja LSAW cijevi za energetske projekte, birate izmeđuSpecifikacija proizvoda Nivo 1 (PSL1)iSpecifikacija proizvoda Nivo 2 (PSL2)je ključno za sigurnost i usklađenost:
USPOREDBA SPECIFIKACIJA API 5L:
PSL1: Standardna primjena linijskih cijevi:
- Osnovne hemijske granice (C, Mn, P, S)
- Charpy V-Testiranje na udar (CVN) je opciono
- Nije nametnuto maksimalno ograničenje granice tečenja
- Popravke zavarivanja na tijelu cijevi dozvoljene prema strogim procedurama
PSL2: Područja velikih-područja (HCA), Podmorska i usluga kiselog plina:
- Stroga maksimalna ograničenja za ugljični ekvivalent (CE) kako bi se osigurala zavarljivost
- OBAVEZNO ispitivanje CVN udarne žilavosti (0 stepeni, -20 stepeni ili -40 stepeni)
- Pojačane kapice za popuštanje i zateznu čvrstoću za sprječavanje krtog ponašanja
- Popravke zavarenih dijelova tijela cijevi STROGO su ZABRANJENE
Ne-testiranje bez razaranja (NDT) i protokoli za osiguranje kvaliteta
Da bi se garantovao nula operativnih kvarova u kritičnim okruženjima, svaka dužina LSAW čelične cijevi prolazi rigorozne NDT i protokole destruktivnog ispitivanja prije otpreme:
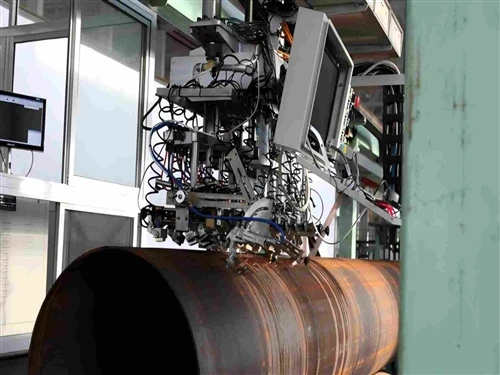
- 100% automatizovano ultrazvučno testiranje (UT):Više{0}}kanalne sonde pregledavaju 100% uzdužnog zavarenog šava, zonu{2}}zahvaćenu toplinom (HAZ) i matičnu čeličnu ploču kako bi otkrili unutrašnje inkluzije, laminacije ili nedostatak fuzije.
- 100% radiografsko-testiranje u realnom vremenu (RT/X{2}}zračenje):Digitalna X{0}}inspekcija procjenjuje cijelu dužinu šava, provjeravajući nultu poroznost, inkluzije šljake ili unutrašnje defekte zavara prema API 5L Aneksu E.
- Ispitivanje hidrostatskog pritiska:Svaki pojedinačni spoj cijevi je pod tlakom do 100% specificirane minimalne čvrstoće tečenja (SMYS) u trajanju od minimalnog vremena držanja od 10 sekundi kako bi se potvrdio integritet granice mehaničkog pritiska.
- Destruktivna laboratorijska validacija:
Ispitivanje zatezanja, popuštanja i izduženja preko tijela cijevi i zavarenog šava.
Sub-Charpy V-Urez (CVN) ispitivanje udara (apsorbiranje veće od ili jednako 120 džula na -20∘C).
Testiranje na kidanje spuštene težine (DWTT) za procjenu ponašanja duktilnog-u-krtog prijelaza.
Obavezno HIC/SSCC laboratorijsko ispitivanje izloženosti za NACE narudžbe kiselih usluga.
Zaštitni površinski premazi i završna obrada sa{0}}dodatom vrijednošću
Za zaštitu teških-zidnih LSAW cijevi od teške podzemne, podmorske ili atmosferske korozije, potrebni su tvornički{1}}namijenjeni zaštitni premazi:
Troslojni polietilen (3LPE):Sadrži epoksidni prajmer sa visoko-prionjivanjem-vezanim epoksidom (FBE), srednji kopolimerni ljepilo i vanjski polietilenski zaštitni sloj. Idealno za ukopane cross{3}} linije koje rade do 80∘C.
Troslojni polipropilen (3LPP):Nudi vrhunsku otpornost na udarce i mehaničku otpornost za cjevovode-pri visokim temperaturama (do 110∘C) i dubokovodne podmorske instalacije.
Fusion{0}}vezani epoksid (FBE i dvoslojni-FBE):Elektrostatski primijenjeni termički-očvršćeni premaz u prahu koji pruža odličnu čvrstoću vezivanja i otpornost na katodno odvajanje.
Unutrašnja tečna epoksidna obloga:Glatki unutrašnji premaz koji smanjuje površinsko hidrauličko trenje, povećava protok tečnosti i sprečava unutrašnju akumulaciju korozije.


Kontrolna lista za stratešku B2B nabavku za LSAW cijevi
Prilikom pripreme Zahtjeva za ponudu (RFQ) za LSAW čelične cijevi, inženjerski timovi i timovi za nabavku trebaju osigurati sljedeće precizne parametre kako bi izbjegli kašnjenja u proizvodnji:
- Vodeća specifikacija i ocjena:Navedite tačne standarde (npr.API 5L PSL2 Grade X70N/M, EN 10219 S355J2H, iliASTM A252 stepen 3). Navedite zahtjeve kiselih usluga (NACE MR0175) ako je primjenjivo.
- Tačne dimenzije:Navedite vanjski prečnik (OD u mm ili inčima), debljinu zida (WT) i ukupnu potrebnu zapreminu (u metrima ili metričkim tonama).
- Opcije dužine cijevi:Navedite pojedinačne nasumične (6,0 m), dvostruke nasumične (11,8 m/12,0 m) ili prilagođene zahtjeve rezanja-na- dužine do 18,0 m.
- Kraj priprema:Odredite običan kraj, kvadratni rez ili precizne uglove kosenja (30∘/37,5∘ po ASME B16.25) za automatsko zavarivanje na terenu.
- Certifikacija i inspekcija:MandatEN 10204 Izvještaji o ispitivanju materijala tipa 3.1 ili 3.2 (MTRs)i navedite sve potrebne agencije za inspekciju treće strane (TPI) (kao što su SGS, Bureau Veritas, DNV ili Lloyd's Register).
Za fabričku-direktnu inženjersku podršku, tehničke podatke i ponude prilagođenih projekata, kontaktirajte prodajni inženjerski tim naSteelBrisk.