Zašto je detekcija površinskih oštećenja važna za kvadratne i pravougaone cijevi?
Kvadratni šuplji presjek (SHS) i pravougaoni šuplji presjek (RHS) proći kroz oblikovanje, zavarivanje i toplinsku obradu prije nego što stignu do gotove cijevi - i bilo koji od tih koraka može dovesti do defekta: umotanog-u preklopu, šava{2}}zavara, površinske pukotine od hladnog rada ili podzemnog uključivanja prenijetog sa kotura. Ostavljeni neotkriveni, ovi se defekti mogu širiti pod opterećenjem, uzrokovati prijevremeni kvar na zavarenom spoju ili izazvati odbacivanje tokom inspekcije strukture dugo nakon što je cijev proizvedena u gotovu strukturu.
Ne postoji jedinstvena metoda detekcije koja istovremeno pokriva svaki tip defekta, svaku geometriju cijevi i svaki zahtjev za brzinom proizvodnje.Odabir prave metode - ili prave kombinacije metoda - zavisi od toga gdje će vjerovatno biti defekt, kako je cijev magnetizirana (ili ne), koliko brzo treba da se izvrši inspekcija i u kakvom je stanju površine cijev.Ovaj članak vodi kroz pet metoda detekcije koje se najčešće koriste na kvadratnim i pravokutnim čeličnim cijevima, šta svaka od njih zapravo mjeri i kako odlučiti koja odgovara vašim zahtjevima za inspekciju.
Kako ispitivanje vrtložnim strujama otkriva defekte na površini cijevi?
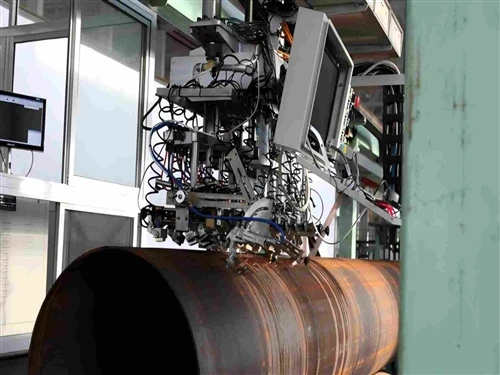
Ispitivanje vrtložnim strujama (ECT)djeluje propuštanjem naizmjenične struje kroz zavojnicu koja se drži blizu površine cijevi. Taj kalem inducira cirkulirajuće "vrtložne" struje unutar metala putem elektromagnetne indukcije. Kada indukovana struja teče kroz područje-bez defekta, formira predvidljivu, uniformnu petlju. Kada naiđe na površinski ili blizu{4}}površinski defekt - pukotinu, preklop, istanji dio zida -, petlja vrtložne struje se izobličuje, a to izobličenje se pokazuje kao mjerljiva promjena u električnom signalu zavojnice.
Testiranje vrtložnim strujama nije jedinstvena fiksna tehnika - ona pokriva nekoliko tipova implementacije, od kojih je svaki prilagođen različitim potrebama inspekcije:
- Konvencionalno (standardno) ispitivanje vrtložnim strujama- metoda osnovne linije, korištenjem jedne-frekventne zavojnice za opće otkrivanje površinskih i blizu{2}}defekta
- Ispitivanje vrtložnim strujama na daljinu (RFEC)- koristi zavojnicu odašiljača i prijemnika odvojene duž cijevi, omogućavajući detekciju kroz unutrašnji i vanjski zid u jednom prolazu, korisno kada je pristup ograničen na jednu stranu cijevi
- Multi-testiranje vrtložnim strujama- pokreće nekoliko frekvencija istovremeno, dozvoljavajući inspektoru da odvoji signale iz različitih dubina defekta ili da potisne smetnje od površinskih uslova
- Ispitivanje impulsnim vrtložnim strujama- koristi širokopojasni puls umjesto kontinuiranog talasa, koji može izvući više informacija o dubini iz jednog mjerenja
- Prednosti testiranja vrtložnim strujama su ono što ga čini uobičajenom-metodom prve linije na proizvodnim linijama:i tačnost detekcije i osjetljivost su visoke, brzina inspekcije je dovoljno brza da se izvodi u-liniji tokom proizvodnje cijevi, i može otkriti i površinske i podzemne (blizu-površinske) defekte. Također prilično dobro podnosi površinsku kontaminaciju -uljni film ili lagani površinski ostaci na cijevi općenito ne ometaju signal, što je važno na proizvodnom podu gdje cijevi izlaze ravno s linije za oblikovanje i zavarivanje.
Zamjena-jespecifičnost. Testiranje vrtložnim strujama je osjetljivo na bilo koju promjenu u elektromagnetskom odzivu materijala, što znači da može označiti geometrijske karakteristike, manju hrapavost površine ili varijacije svojstava materijala kao da su defekti -podizanje stope otkrivanja lažnih-u poređenju sa metodama koje proizvode direktniju fizičku indikaciju. Također nudiograničena fleksibilnost u podešavanju rezolucije detekcije, tako da postavka vrtložne struje podešena za jednu veličinu i raspon dubine defekta možda neće biti optimalna postavka za drugi profil defekta bez rekonfiguracije sonde ili frekvencije.

Kako ultrazvučno testiranje locira defekte unutar zida cijevi?
ultrazvučno ispitivanje (UT)koristi način na koji zvučni valovi putuju kroz čvrsti metal. Pretvornik šalje ultrazvučni-ipuls visoke frekvencije u zid cijevi. Sve dok je materijal kontinuiran, talas putuje kroz predvidljivo; kada dostigne unutrašnji defekt - praznina, inkluzija, nedostatak--fuzije u zavarenom šavu - dio te energije se reflektira natrag prema pretvaraču. Mjerenjem vremenskog kašnjenja i amplitude reflektiranog signala, oprema za inspekciju može izračunatii lokaciju i približnu veličinu defekta unutar debljine zida, ne samo njegovo prisustvo.
Osnovna prednost ultrazvučnog testiranja je preciznost:među pet metoda ovde, generalno je najprecizniji za precizno određivanje gde se nalazi defekt unutar zida cevi i koliko je otprilike velik. Ovo ga čini standardnom metodom za provjeru integriteta zavarenih-šavova i na proizvodima od cijevi i na kovanim komponentama, pri čemu poznavanje dubine greške - ne samo njenog postojanja - određuje da li je dio prihvatljiv.
Metoda ima stvarna praktična ograničenja na kvadratnoj i pravokutnoj cijevi.Nije pogodan za složenu ili nepravilnu geometriju- ravna lica SHS/RHS rade prilično dobro, ali uglovi i prelazne zone mogu izobličiti putanju zvuka i zakomplikovati interpretaciju.Površina cijevi zahtijeva određeni nivo glatkoćeda bi spojnica ispravno radila, jer ultrazvučno ispitivanje zahtijeva asredstvo za spajanje - obično je medij na bazi gela ili ulja- - koji se primjenjuje između sonde i površine cijevikako bi se eliminisao zračni jaz i održao stabilan prijenos signala. Grube, oljuštene ili jako obložene površine moraju biti pripremljene prije nego što ultrazvučno ispitivanje da pouzdano očitavanje.
Kako testiranje magnetnim česticama otkriva površinske i-površinske defekte?
Ispitivanje magnetnim česticama (MPT)odnosi se posebno na feromagnetne cijevi - ugljični i nisko-konstrukcijski čelik se kvalificira, ali nemagnetni materijali ne. Cijev je magnetizirana, bilo pomoću jarma, zavojnice ili jednosmjerne struje koja prolazi kroz materijal, što uspostavlja magnetsko polje koje prolazi kroz čelik.Tamo gdje površinski ili blizu{0}}površinski defekt prekida to polje - pukotina, šav, nedostatak fuzije -, linije magnetskog polja se lokalno iskrivljuju i "cure" van površine, stvarajući lokalizirano polje curenja na točno lokaciji kvara.
Fine magnetne čestice (suvi prah ili mokra suspenzija) se zatim nanose preko magnetizirane površine.Polje curenja privlači i zadržava čestice na mjestu defekta, formirajući vidljivu liniju ili klaster koji prati oblik defekta- pukotina se pojavljuje kao linija čestica koja prati putanju pukotine; zaobljena inkluzija se pojavljuje kao klaster čestica.
Privlačnost ispitivanja magnetnim česticama je direktnost i cijena:ulaganja u opremu su relativno niska, fizička indikacija je vrlo pouzdana tamo gdje se primjenjuje, a kvar je direktno vidljiv, a ne naslućivan na osnovu elektronskog signala - inspektor može vidjeti stvarni oblik i obim mana. Nedostaci su uglavnom u radu i preciznosti:primjena struje magnetiziranja, čestica i tumačenje uzorka je ručni proces, što povećava troškove rada u odnosu na automatsku in{0}}onu metodu. Takođene može razlikovati tip defekta ili stepen ozbiljnosti sa istom preciznošću kao ultrazvučno ili ispitivanje vrtložnim strujama- to vam govori da kvar postoji i gdje je otprilike, ali ne nužno njegova dubina ili tačna klasifikacija - i ukupna propusnost običnosporijenego automatizovane alternative.

| Aspekt | magnetne čestice (MPT) | Propuštanje magnetnog toka (MFL) |
| Očitavanje rezultata | Vidljivi uzorak čestica | Elektronski senzorski signal |
| Osjetljivost/pouzdanost | Dobro | Viši od MPT |
| Rad / brzina | Ručno, sporije | Automatizovano, brže |
| Primjenjivi raspon | Uži | Šire |
| Materijalni zahtjevi | Samo feromagnetski | Samo feromagnetski |
Kako testiranje infracrvene indukcione termografije pronalazi nedostatke prema temperaturi?
Infracrveno ispitivanje na površini cijevi se obično provodi kao indukciona termografija, a princip se razlikuje od ostale četiri metode: detektuje defekte putem lokalnog grijanja, a ne magnetskim ili akustičnim signalom. Visokofrekventni indukcijski namotaj prolazi blizu površine cijevi, stvarajući indukovanu električnu struju direktno na površinskom sloju cijevi. Tamo gdje je materijal zdrav, ta indukovana struja teče ravnomjerno i ravnomjerno se rasipa kao toplina.Tamo gdje kvar postoji, lokalni električni otpor se mijenja, a područje defekta troši više električne energije jer nosi indukovanu struju - stvarajući mjerljivo višu lokalnu temperaturu.
Infracrvena kamera ili senzor očitava ovaj temperaturni obrazac po površini.Budući da se brzina i obrazac rasipanje topline odnose na to koliko duboko leži defekt, rezultirajući termalni potpis može se koristiti za procjenu dubine defekta., a ne samo prisutnost - što je mogućnost koju nijedna od čisto površinskih-metoda indikacije (kao što je ispitivanje magnetnim česticama) ne pruža direktno.
Praktično ograničenje je geometrijsko:ova metoda je općenito efikasna samo na ravnim, ravnim površinama, gdje indukcijska zavojnica može održavati dosljednu, ujednačenu udaljenost i spoj s površinom cijevi preko skeniranja.Nije pogodan za neravne ili nepravilne metalne površine- radijus ugla, gruba kapa zavarenog spoja ili neujednačen sloj skale remete distribuciju indukovane struje i potkopavaju pouzdanost termičkog očitavanja. Na kvadratnim i pravokutnim cijevima, ovo općenito ograničava infracrvenu/indukcijsku termografiju na ravne površine, a ne na punu sekciju.
Kako se ispitivanje curenja magnetnog toka upoređuje sa ispitivanjem magnetnim česticama?
Testiranje curenja magnetnog toka (MFL) dijeli svoju osnovnu fiziku sa testiranjem magnetnih čestica gotovo u potpunosti- oba magnetiziraju feromagnetnu cijev i oslanjaju se na činjenicu da defekt iskrivljuje magnetsko polje, stvarajući lokalizirano polje curenja na grešci. Razlika je u tome kako se očitava to polje curenja: umjesto primjene magnetnih čestica i oslanjanja na vizualni obrazac,MFL koristi elektronske senzore - tipično za Hall-efekt ili senzore zasnovane na zavojnicama - za direktno otkrivanje i mjerenje polja curenja, pretvarajući ga u elektronski signal, a ne u vidljivi trag čestica.
Taj pomak sa ručnog, vizuelnog očitavanja na direktno elektronsko mjerenje je ono što MFL-u daje praktičnu prednost:njegov primenljivi opseg, osetljivost i pouzdanost su generalno jači od testiranja magnetnim česticama.Budući da se polje curenja mjeri elektronski, a ne vizualno, MFL se može automatizirati i pokrenuti na proizvodnoj{0}}brzini, a njegova osjetljivost manje ovisi o sposobnosti inspektora da pravilno interpretira uzorak čestica pod promjenjivim svjetlosnim ili površinskim uvjetima. Kao i ispitivanje magnetnim česticama, ono ostaje ograničeno naferomagnetna cijev- nemagnetni materijali ne mogu se pregledati ni jednom metodom.