Bešavne čelične cijevi jedan su od temeljnih materijala moderne industrijske infrastrukture, ali način na koji je napravljena, testirana i specificirana često je slabo shvaćena izvan krugova metalurškog i cevovodnog inženjerstva. Ovaj vodič govori o tome kako se bešavne cijevi zapravo proizvode, kako se suštinski razlikuju od zavarenih cijevi, kako su glavni međunarodni standardi povezani jedni s drugima i koji faktori istinski pokreću odabir cijevi u industrijama poput nafte i plina, proizvodnje električne energije i industrijske obrade.
Šta čini cijev "bešavnom"
Definirajuća karakteristika bešavne cijevi je jasna: formirana je od jedne čvrste čelične gredice koja se zagrijava i probija kroz središte kako bi se stvorila šuplja cijev, bez zavarenog spoja bilo gdje po dužini ili obima. Ovo je u suprotnosti sa zavarenim cijevima (ERW, LSAW, iliSSAW), koji se formira valjanjem ravne čelične ploče ili zavojnice u cilindrični oblik, a zatim zavarivanjem zatvorenog šava.
Ta pojedinačna strukturna razlika - prisustvo ili odsustvo zavarenog šava - ima velike posljedice na to kako dvije vrste cijevi rade pod naprezanjem. Zavareni šav, bez obzira koliko je dobro izveden, uvodi zonu različite mikrostrukture, potencijalnog zaostalog naprezanja i statistički veće vjerovatnoće defekata u odnosu na okolni osnovni metal. Bešavna cijev, koja nema takav šav, pokazuje ujednačenija mehanička svojstva u svakom smjeru oko svog obima - što inženjeri nazivaju izotropnom čvrstoćom. Upravo je to razlog zašto bešavna konstrukcija postaje zadani izbor kako se povećava pritisak, temperatura ili sigurnosna{6}}kritičnost.
Besprijekorni proces proizvodnje u detaljima
Razumijevanje proizvodnog procesa nije korisno kao trivijalnost, već zato što direktno objašnjava zašto se javljaju određene veličine, tolerancije i tipovi kvara - informacija koja je bitna prilikom procjene dobavljača ili rješavanja problema s kvalitetom. Klase proizvedene ovim putem -, kao što je naša vruće valjana bešavna cijev -, nasljeđuju konzistentnost dimenzija i mehanička svojstva direktno od toga koliko dobro se kontroliše svaka od ovih faza.

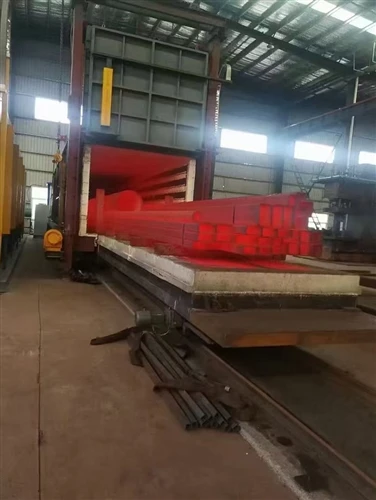
1. Priprema gredice i grijanje.Okrugle čelične gredice, obično kontinuirano{0}}livene, seku se na dužinu i zagrijavaju u peći s rotirajućim ložištem do temperature probijanja općenito između 1.150 i 1.280 stupnjeva, ovisno o vrsti čelika. Čak i grijanje je kritično; neravnomjerna distribucija temperature dovodi do nedosljednog probijanja i varijacije debljine stijenke nizvodno.
2. Pirsing (Manesmannov proces).Zagrijana gredica se ubacuje u mlin za probijanje, gdje dva nagnuta valjka rotiraju gredicu dok se fiksna točka probijanja probija kroz centar, iskorištavajući fenomen koji se zove Mannesmannov efekat - tendencija rotirajuće šipke pod ovim specifičnim obrascem naprezanja da razvije unutrašnju kavitaciju duž svoje ose. Ovo proizvodi šuplju školjku-debelih stijenki koja se naziva "matična cijev".
3. Izduženje i smanjenje zida.Matična cijev se zatim izdužuje, a debljina stijenke joj se smanjuje na bliže krajnje dimenzije, koristeći jedan od nekoliko tipova mlinova: mlin za čepove, mlin s trnom (kontinuirani ili zadržani) ili Assel mlin za visoko{0}}primjene. Izbor tipa mlina utječe na ostvarive tolerancije i jedan je od razloga zašto sve "bešavne cijevi" iz različitih mlinova nemaju identičnu konzistenciju dimenzija, čak i za istu nominalnu veličinu.
4. Dimenzioniranje i smanjenje rastezanja.Mlin za dimenzioniranje (i, za mnoge raspone veličina, mlin za{0}}smanjenje rastezanja) dovodi cijev do njenog konačnog vanjskog promjera i poboljšava ujednačenost debljine stijenke. Ova faza također utiče na konačna mehanička svojstva cijevi, budući da proces redukcije-očvršćava čelik do određenog stepena.
5. Hlađenje, termička obrada i završna obrada.Cijevi se obično hlade - na hodajućem-krevetu za hlađenje -, a zatim se ispravljaju. Ovisno o specifikaciji i kvaliteti, mogu se podvrgnuti normalizaciji, kaljenju i temperiranju ili žarenju{4}}za ublažavanje naprezanja kako bi se postigla potrebna kombinacija čvrstoće, duktilnosti i strukture zrna. Konačno, cijevi se režu na željenu dužinu, a krajevi su zakošeni, navojni ili ostavljeni ravni prema zahtjevima narudžbe.
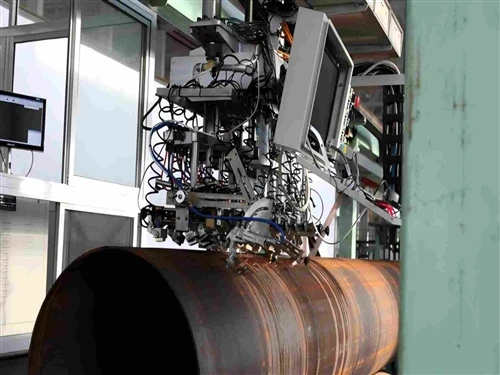
6. Inspekcija i testiranje.Prije puštanja, cijev se obično podvrgava inspekciji dimenzija, ultrazvučnom ispitivanju (UT) za debljinu stijenke i unutrašnjih defekata, te hidrostatičkim ispitivanjem ili odobrenim nedestruktivnim elektromagnetnim ispitivanjem, zajedno sa destruktivnim mehaničkim ispitivanjem (zatezanje, popuštanje, izduženje, a ponekad i ispitivanje udarom po Charpyju) na dijelovima uzorka iz svake topline.
Zašto je standard koji navedete važniji od veličine
Jedna od najčešćih grešaka u nabavci je tretiranje cijevi kao robe definirane prvenstveno vanjskim prečnikom i debljinom stijenke. U praksi, važeći standard određuje hemijska ograničenja, minimum mehaničkih svojstava, dozvoljene proizvodne procese i potrebno testiranje - što znači da dvije cijevi identičnih dimenzija mogu biti fundamentalno različiti proizvodi u zavisnosti od standarda za koji su certificirani.
- ASTM A106 / A53upravljaju općom i visoko{0}}emperaturnom cijevi od ugljičnog čelika uobičajene u sjevernoameričkim procesnim i komunalnim cjevovodima. Za detaljnu hemiju i analizu svojstava najrasprostranjenijeg kvaliteta, pogledajte naš vodič za bešavne čelične cijevi A106 razreda B.
- API 5Lupravlja linijskim cijevima za prijenos nafte, plina i vode, sa nivoima specifikacije proizvoda PSL1 i PSL2 koji nose značajno različite zahtjeve za čvrstoću i ispitivanje - koji su detaljnije pokriveni u našem vodiču za bešavne čelične cijevi za naftu i plin.
- API 5CTreguliše kućište i cijevi naftnih polja, potpuno drugačiju kategoriju primjene od linijskih cijevi uprkos preklapanju dimenzija.
- ASTM A335i slični standardi od legiranog čelika regulišu cijevi namijenjene-uslugama na povišenim temperaturama koje koriste legure hroma-molibdena (P11, P22, P91), pri čemu je otpor puzanju -, a ne samo vlačna čvrstoća -, glavno razmatranje dizajna.
- EN i DIN standardi(EN 10216, DIN 2391, itd.) primjenjuju se na evropskim-tržištima pod utjecajem i nose vlastitu nomenklaturu ocjena i konvencije testiranja koje ne mapiraju jedan-na-jedan na ASTM/API ekvivalente.

ASTM A106 VRUĆE ZAVRŠENA BESAVNA CIJEV

BEŠAVNA CIJEV API5L

DIN 1629 ST 52 šavne čelične cijevi

EN 10216 ČELIČNA CIJEV ZA PRITISAK
Cijev koja zadovoljava dimenzionalne zahtjeve, ali je proizvedena ili testirana prema pogrešnom standardu za primjenu, nije usklađena zamjena, bez obzira na to koliko slična izgleda na specifikaciji. Ovo je ponavljajuća tačka zabune u preko-graničnoj nabavci, gdje tvrdnju dobavljača o "ekvivalentnoj ocjeni" uvijek treba nezavisno verificirati u odnosu na tabele hemije i mehaničkih svojstava stvarnog standarda, a ne prihvatiti po nominalnoj vrijednosti.
Zabluda o ocjeni tlaka
Uporni nesporazum u industriji cjevovoda je da je kapacitet pritiska fiksni atribut date veličine cijevi. Nije. Ocjena tlaka je rezultat inženjerskog proračuna - koji se obično izražava kroz Barlowovu formulu (P=2St/D) - koja uzima u obzir debljinu stijenke, granicu tečenja materijala, vanjski prečnik i projektni sigurnosni faktor postavljen važećim kodom (kao što je ASME B31.3 za procesne cjevovode ili B31). Ova kalkulacija, i kompromisi-koje su uključeni, istraženi su u praktičnim detaljima u našem vodiču za odabir bešavnih cijevi visokog pritiska.
To znači da ista nominalna veličina cijevi može nositi dramatično različite ocjene tlaka ovisno o debljini stijenke (rasporedu) i vrsti materijala. To također znači da nadogradnja na višu-klasu čvrstoće nije automatski "bolji" izbor: više-vrste čvrstoće dozvoljavaju tanje zidove za istu ocjenu pritiska, što smanjuje težinu i cijenu materijala, ali također može uvesti komplikacije u rukovanju, zavarivanju i proizvodnji koje bi izbjegla niža klasa s debljim zidom. Profesionalni odabir cijevi odmjerava ove-ustupke u odnosu na mogućnosti izrade određenog projekta i uslove servisiranja, umjesto da zadanu najvišu dostupnu ocjenu.
Provera kvaliteta: Šta odvaja pouzdano snabdevanje od rizika
Budući da su defekti cijevi često nevidljivi izvana, dokumentacija i lanac testiranja su važni koliko i fizički proizvod. Nekoliko tačaka zaslužuju posebnu pažnju kupaca:
Certifikati o ispitivanju mlina (MTC)izdati prema EN 10204 dolaze u različitim tipovima. Sertifikat 3.1 je potvrđen od strane vlastitog odjela za kvalitetu proizvođača; 3.2 sertifikat zahteva validaciju od strane nezavisnog inspektora ili ovlašćenog predstavnika kupca, koji prisustvuje stvarnom testiranju. Za aplikacije koje nisu{5}}kritične, 3.1 je često dovoljan; za kritične pritiske ili sigurnosne aplikacije, mnoge specifikacije projekta zahtijevaju 3.2, i to mora biti dogovoreno prije ili u vrijeme proizvodnje, a ne nakon činjenice.
Pozitivna identifikacija materijala (PMI)zaslužuje poseban spomen za nabavku legiranog čelika. Klase kao što su P11, P22 i P91 mogu se vizuelno i dimenzionalno ne razlikovati od ugljičnog čelika ili jedna od druge, a ipak imaju vrlo različite karakteristike performansi pri visokim{4}}ima. Mješanje između ovih klasa izazvalo je stvarne, dobro{7}}dokumentirane industrijske kvarove. PMI testiranje, koje se obično izvodi pomoću prijenosnog X-fluorescentnog (XRF) analizatora, provjerava stvarni sastav u odnosu na certifikat i treba ga smatrati standardnom praksom - a ne opcionim dodatkom-na - za bilo koju narudžbu od legiranog čelika koja podržava kritičnu uslugu.
Toplota i sljedivost serijeomogućava da se bilo koji segment cijevi prati do njegove izvorne čelične topline, povezujući ga sa specifičnim kemijskim sastavom i rezultatima mehaničkih ispitivanja za tu proizvodnu seriju. Za projekte kojima upravlja regulatorni nadzor (cjevovodi, posude pod pritiskom, nuklearna-susedna postrojenja), potpuna sljedivost od toplotnog broja do konačno instalirane cijevi je često ugovorni i regulatorni zahtjev, a ne samo najbolja praksa.
Trendovi u industriji oblikuju potražnju za bešavnim cijevima
Nekoliko strukturnih trendova trenutno oblikuje obrasce potražnje i zahtjeve specifikacija u industriji bešavnih cijevi:
Dubokovodni i nekonvencionalni razvoj nafte i plinanastavlja gurati potražnju prema više-kvalitetni, kiseli-usluga-osposobljenim cijevima i kućištima, jer bušotine idu dublje i susreću se sa korozivnijim,-uslovima rezervoara pod višim pritiskom nego prije jedne decenije. Ovo je povećalo relativnu važnost usklađenosti sa NACE MR0175/ISO 15156 u odlukama o nabavci.
Tranzicije proizvodnje električne energije, uključujući rekonstrukciju i{0}}produženje životnog vijeka postojećih termoelektrana uz nove-projekte izgradnje, nastavljaju održavati potražnju za legiranim čelikom kao što su P91 i P22, čak i kada se širi miks energije mijenja - jer postojeća-infrastruktura za paru na visokim temperaturama ostaje u funkciji decenijama i zahtijeva kao{7}{7} projektovani-ekvivalentni zamjenski materijal.
Veća očekivanja kvaliteta od EPC izvođača i regulatoraučinili su inspekciju treće strane, PMI i kompletnu dokumentaciju sve više standardnim, a ne izuzetnim, posebno za projekte u jurisdikcijama sa strožim propisima o opremi pod pritiskom.
Konvergencija i divergencija regionalnog standarda- dok ASTM i API standardi ostaju dominantni na tržištima Sjeverne Amerike i mnogih Bliskog istoka i Azije, EN standardi imaju paralelnu dominaciju u Evropi, a kupcima sve više trebaju dobavljači sposobni da certificiraju više standardnih porodica za istu fizičku liniju proizvoda, umjesto da se pridržavaju jednog standardnog okvira.
Zaključak
Odabir bešavnih čeličnih cijevi u konačnici je inženjerska odluka prerušena u zadatak nabavke. Pravi izbor zavisi od jasne-procjene radnog pritiska, temperature, korozivnog potencijala, primjenjivog koda dizajna i zahtjeva za izradu -, a ne od odabira najveće debljine zida ili najvišeg-dostupnog razreda čvrstoće. Kupci koji razumiju proizvodni proces, suštinske razlike između standarda koji se preklapaju i korake verifikacije koji odvajaju stvarnu usklađenost od usklađenosti s papirologijom daleko su u boljoj poziciji da točno specificiraju prvi put, izbjegavajući skupe prerade, kašnjenja projekta ili - u najgorem slučaju - u-uslugama koji su kvarovi na međusobnom prijenosu, a ne kao rezultat tretiranja međusobne cijevi kao posljedica projektovani proizvod.