Priprema površine retko dobija pažnju koju zaslužuje u razgovorima o nabavci čeličnih cevi, ali je verovatno najveća odrednica da li sistem premaza traje projektni vek cevovoda ili će otkazati u roku od nekoliko godina. Ovaj komad posebno se bavi abrazivnim pjeskarenjem - mehaničkim procesom koji priprema površinu cijevi za FBE, 3PE ili bilo koji drugi sistem premaza za stvarno spajanje.


Zašto priprema površine određuje performanse premaza
Premaz se ne lijepi za čelik jednostavnim kontaktom - već se veže mehanički i kemijski za bilo koje stanje površine na koju se nanosi. Mlinski kamenac, hrđa, ostaci ulja, pa čak i fina prašina između čelika i sloja premaza djeluju kao barijera koja sprječava pravilno prianjanje.
Nezavisne studije u industriji premaza dosljedno pripisuju većinu prijevremenih kvarova premaza neadekvatnoj pripremi površine, a ne samom materijalu premaza. Vrhunski FBE ili 3PE sistem koji se primjenjuje na nepropisno peskarenu površinu će imati lošiji učinak od srednje-premaza nanesenog na pravilno pripremljenu - korak pripreme površine postavlja plafon na sve što ga prati.
Zbog toga specifikacije pripreme površine postoje kao vlastita ugovorna stavka, odvojeno od specifikacije premaza. Narudžba cijevi može ispuniti sve hemijske i mehaničke zahtjeve u svom standardu čelika i još uvijek ne funkcionira ako je korak pjeskarenja prije nanošenja premaza bio prebrzo ili nedovoljno{1}}naveden.
Proces pjeskarenja
Abrazivno pjeskarenje radi na jednostavnom fizičkom principu: tjera čvrste čestice velikom brzinom na površinu čelika kako bi se mehanički uklonio kamenac, hrđa i ostaci starog premaza, dok istovremeno hrapavi čelik kako bi se stvorio površinski profil u koji novi premaz može ući.

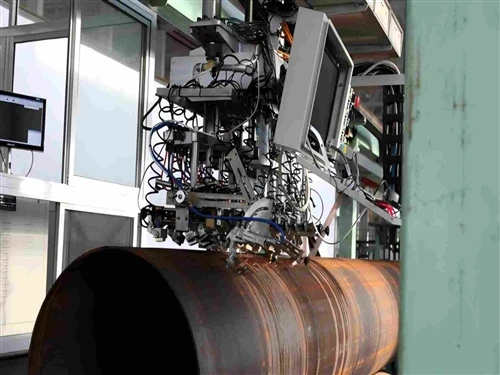
Komprimirani,{0}}bez ulja{0}}vazduh pokreće abraziv kroz mlaznicu pri brzinama tipično u rasponu od 60–110 m/s. Na modernim linijama za proizvodnju cijevi, ovo nije ručna operacija s operaterom koji hoda cijev - većina mlinova vodi cijev kroz zatvorenu, rotirajuću komoru tipa - u kojoj se višestruki kotači ili mlaznice neprekidno ispaljuju dok cijev prolazi, dajući konzistentan rezultat varijabilnosti od 360- stupnjeva, a ne ručnog udara.
Vrste i izbor abrazivnih medija
Nisu svi abrazivi zamjenjivi, a izbor utječe i na rezultat čišćenja i na preostali profil površine:
- Steel grit- ugaone čestice koje agresivno seku i proizvode oštar, ugaoni profil površine; favorizira se tamo gdje je prioritet maksimalno mehaničko sidro za premaz
- Steel shot- zaobljenih čestica koje efikasno čiste, ali ostavljaju glatkiji, zaobljeniji profil; često pomiješan sa zrncima kako bi uravnotežio brzinu čišćenja i oštrinu profila
- Bakarna šljaka i šljaka od uglja- mineralna abrazivna sredstva za jednokratnu{1} upotrebu, uobičajena gdje recikliranje čeličnih medija nije praktično; općenito proizvode niži, manje kutni profil od čeličnih medija
- Granat- tvrđi, nisko-mineralni abraziv koji se koristi tamo gdje je konzistentnost profila i nizak sadržaj slobodnog silicijum dioksida bitni, uključujući u zatvorenom okruženju-osjetljivim postavkama
- Aluminijum oksid- fini, tvrdi abraziv koji se koristi za lakše zadatke čišćenja ili gdje je potrebna finija završna obrada površine umjesto agresivnog profila
Čelična zrna i sačma dominiraju industrijskim linijama za premazivanje cijevi jer se medij može magnetski povratiti i ponovo koristiti, što održava-operacije velikih razmjera ekonomične - mineralni abrazivi su tipično rezervirani za radove na polju-popravke ili objekte bez sistema za oporavak.
Standardi čistoće površine
Čistoća se ocjenjuje, a ne binarno - cijev može biti "probijena" i još uvijek ne ispunjava ocjenu koju specifikacija premaza zapravo zahtijeva.
Ekvivalentne SSPC oznake (SP7, SP6, SP10, SP5 respektivno) opisuju ista četiri nivoa u okviru sjevernoameričkog standardnog sistema. Većina specifikacija premaza za cjevovode zaFBEili3PEpozovite Sa2.5 kao osnovni zahtjev, sa Sa3 rezervisanim za visoko-uslužna okruženja sa visokim performansama ili visoko korozivna okruženja gdje je bilo kakvo zaostalo mrlje neprihvatljivo. Određivanje "pjeskareno" bez imenovanja razreda ostavlja stvarni rezultat čistoće na procjenu operatera peskarenja, a ne na provjerljiv standard.
Površinski profil: Uzorak sidra
Čistoća i profil su dva odvojena ishoda istog procesa i oba su važna nezavisno. Profil površine se odnosi na hrapavost od vrha-do-doline koju pjeskarenje ostavlja za sobom - koja se obično mjeri u mikrometrima ili milima - što premazu daje mehanički ključ za prianjanje, a ne glatku površinu za koju se može prianjati samo hemijski.
Preplitak profil izgladnjuje premaz mehaničkog sidrenja, što dovodi do odvajanja pod stresom ili termičkim ciklusom. Previše dubok profil ostavlja vrhove koji se mogu probiti kroz tanak sloj premaza, stvarajući praznine (rupe) na tačnim mjestima namijenjenim zaštiti čelika. Proizvođači premaza objavljuju ciljani raspon profila za svaki proizvod - obično 50-100 mikrometara za FBE sisteme -, a parametri pjeskarenja (tip abraziva, veličina, pritisak zraka, vrijeme zadržavanja) su podešeni da dosegnu taj raspon, a ne jednostavno pjeskarenje dok površina ne izgleda čisto.
Sistemi opreme: ručni, kabinet i automatizovani cevovod
- Otvoreno (prenosno) miniranje- ručni-rad sa mlaznicom, koji se koristi za doradu na terenu-popravke i male-serijske ili nepravilne{4}} predmete; kvalitet rezultata u velikoj meri zavisi od tehnike i doslednosti operatera
- Sistemi prostorija/ormarica za eksploziju- zatvorena komora u kojoj operateri pjeskare dijelove sa sadržanom prašinom i potpunim povratom abraziva; koristi se za serijsku obradu fitinga, prirubnica i kraćih dijelova cijevi
- Automatizirani cijevni vodovi s kotačima- cijev kontinuirano prolazi kroz komoru sa više točkova za centrifugiranje mlaznih zraka raspoređenih da pokriju cijeli obim; ovo je standardna metoda za-predtretman linije premaza jer daje ujednačenu pokrivenost i profil pri brzini proizvodnje, sa abrazivom koji se kontinuirano obnavlja, prosijava i recirkulira
FBE i 3PE linije za premazivanje koje se primjenjuju u mljevenju izgrađene su oko ovog automatiziranog pristupa posebno zato što ručno pjeskarenje uvodi varijabilnost površine koju kontinuirani proces nanošenja premaza ne može tolerirati u velikoj mjeri.
Kontrola i inspekcija kvaliteta
Provjera kvaliteta eksplozije nije vizualna procjena u ispravnom pogonu -, već se oslanja na mjerljive provjere:
- Vizuelni komparatori- standardne fotografske reference (prema ISO 8501-1 ili SSPC-VIS) koje se koriste za upoređivanje peskarene površine sa specificiranim stepenom čistoće pod odgovarajućim osvjetljenjem
- Mjerač profila površine- profilometar{1}}tipa igle ili metoda replike trake mjeri visinu-do-doline u odnosu na ciljni raspon proizvođača premaza
- Ispitivanje prašine i kontaminacije- provjera na pritisak-provjera podizanja osjetljive trake ili provjera zraka-potvrđuje da su nivoi preostale prašine unutar tolerancije nanošenja premaza
- Ispitivanje rastvorljive soli- mjerači provodljivosti ili setovi za testiranje zakrpa otkrivaju površinsku kontaminaciju kloridima, što može uzrokovati stvaranje mjehura na premazu (osmotski mjehurići) čak i na vizualno čistoj, pravilno profilisanoj površini
Preskakanje provjere kontaminacije soli je uobičajena praznina - površina može proći vizualnu inspekciju čistoće i provjeru profila, dok još uvijek ima dovoljno rastvorljivog klorida da izazove prijevremeni kvar premaza mjesecima u upotrebi.
Uobičajeni defekti i kako nastaju
- Flash rust- površinska oksidacija koja počinje u roku od nekoliko sati nakon pjeskarenja u vlažnim uslovima, prije nanošenja premaza; kašnjenje između peskarenja i premazivanja je kritičan procesni prozor, a ne pogodnost planiranja
- Pod{0}}miniranjem- nedovoljno vrijeme zadržavanja ili istrošeni abrazivni listovi kamenca ili ostaci rđe, najčešće na krajevima cijevi ili zavarenim šavovima gdje je geometrijski teže postići pokrivenost pjeskarenjem
- Preko{0}}miniranja- prevelika dubina profila od prevelikog abraziva ili prevelikog pritiska, rizikujući probijanje premaza na vršnim tačkama
- Ugrađeni abraziv- fragmenata medija zaglavljenih u čeličnoj površini, obično od abraziva koji se prekomjerno razbio ponovljenim recikliranjem bez adekvatnog prosijavanja
- Nedosledan profil preko tela cevi- neravnomjerno trošenje kotača ili neusklađene mlaznice na automatiziranoj liniji koje proizvode gradijent profila, a ne ujednačen rezultat
Usklađivanje pripreme pjeskarenja sa sistemom za premazivanje
Različiti sistemi premaza određuju različite zahtjeve za pjeskarenjem, a tretiranje "pjeskarenja do Sa2.5" kao univerzalnog odgovora propušta poentu da svaki premaz ima svoj optimum:
- FBE premazi općenito zahtijevaju minimum Sa2,5 sa strogo kontroliranim profilom od 50-100 mikrometara, budući da se FBE u velikoj mjeri oslanja na mehaničko sidrenje za prianjanje
- 3PE sistemi zahtijevaju sličan stupanj čistoće, ali često specificiraju malo grublji profil kako bi se sloj ljepila ugurao u čelik ispod polietilenskog gornjeg premaza
- Galvanizacija obično ne koristi abrazivno pjeskarenje jer je njegova primarna priprema - kiseljenje u kiselini standardni put - iako se pjeskarenje može koristiti prije dupleks sistema koji kombinuju cinkovanje sa završnim premazom
Kupci koji specificiraju sistem premaza bez potvrđivanja zahtjeva za pjeskarenjem koji ide uz njega, ostavljaju kritičnu varijablu standardnoj praksi aplikatora, a ne provjerene specifikacije.
Razmatranja sigurnosti i okoliša
Abrazivno pjeskarenje stvara značajnu prašinu u zraku i, ovisno o vrsti abraziva, može dovesti do rizika od izlaganja udišućem kristalnom silicijum dioksidu za operatere. Zatvoreni automatizovani sistemi sa sakupljanjem prašine favorizovani su ne samo zbog konzistentnosti kvaliteta površine, već i zato što sadrže ovu izloženost daleko efikasnije od otvorenog peskarenja. Istrošeni abraziv i sakupljena prašina također zahtijevaju pravilno odlaganje ili recikliranje, posebno kada uklonjeni materijal uključuje ostatke starih premaza ili teških metala-koji sadrže boje iz radova na popravci i održavanju umjesto proizvodnje novih cijevi. Postrojenja koja rade u skladu sa priznatim sistemima upravljanja zaštitom životne sredine i bezbednošću na radu obično dokumentuju stope povrata abraziva i kontrole emisije prašine kao deo svoje standardne operativne procedure, a ne kao jednokratnu-vežbu usklađivanja.
Brisanje-to-Vremenski prozor i rework Economics
Interval između pjeskarenja i premazivanja je sam po sebi detalj specifikacije, a ne samo raspored. U vlažnim ili priobalnim uvjetima, svježe peskareni čelik može početi pokazivati vidljivu rđu u roku od dva do četiri sata; u suvim uslovima, taj prozor se može produžiti do pune smene ili više. Specifikacije premaza obično definiraju maksimalno dozvoljeno kašnjenje, a njegovo prekoračenje znači da površina više ne zadovoljava ocjenu čistoće na kojoj je bila očišćena do - iako joj u međuvremenu ništa nije urađeno.
Ovo je praktičan razlog zašto su linije za premazivanje koje se nanose mlinovi{0}} izgrađene kao kontinuirani niz, a ne kao odvojene operacije: cijev se kreće iz komore za pjeskarenje direktno u stanicu za premazivanje u roku od nekoliko minuta, eliminirajući skoro u potpunosti prozor za brzo rđe. Premazi-primijenjeni na terenu i radovi na popravci nemaju ovaj luksuz, zbog čega su terenske ekipe obučene da premazuju unutar strogo kontrolisanog prozora nakon miniranja, ponekad ponovo-provjeravajući stupanj čistoće neposredno prije nanošenja umjesto da se oslanjaju na originalnu inspekciju pjeskarenjem.
Kada se prozor propusti, jedino ispravno rješenje je ponovno-pjeskarenje, a ne jednostavno brisanje površine ili prihvatanje lagane površinske oksidacije kao kozmetičkog sredstva. Re-pjeskarenje troši abraziv, dodaje vrijeme ciklusa, a na proizvodnoj liniji odgađa čitavu seriju iza nje -, zbog čega se realno planiranje između stanice za pjeskarenje i stanice za premazivanje tretira kao parametar kontrole procesa na dobro-onim linijama, a ne naknadno popunjeno.
Priprema površine izgleda kao preliminarni korak na vremenskoj liniji projekta, ali u praksi je varijabla ta koja određuje da li se svaki dolar potrošen na sistem premaza nakon toga zaista isplati u vijeku trajanja.