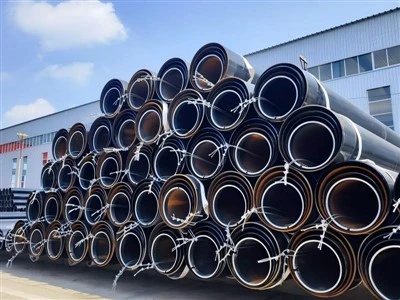
Tianjin Brisk Metalwork Co., Ltd. je jedan od vodećih proizvođača i dobavljača vruće pocinčanog s355 šupljeg dijela u Kini. Imamo vodeću svjetsku{4}}opremu za proizvodnju i snažne proizvodne kapacitete. Slobodno kupite u rasutom stanju izdržljivi vruće pocinčani s355 šuplji dio iz naše tvornice.


Brzi list sa specifikacijama
| Stavka | Naš asortiman |
|---|---|
| Proizvod | Vruće pocinčani šuplji profil S355 |
| Standardna osnovna cijev | EN 10219(hladno{0}}formirano) iliEN 10210(vruće{0}}gotovo) |
| Ocjene | S355J0H, S355J2H(K2H na upit) |
| Oblici | SHS, RHS, CHS |
| Veličina sekcije | SHS do 500 x 500 mm; RHS do 1000 x 1500 mm |
| Debljina zida | 2 - 20 mm |
| Dužina | 6 m i 12 m; duže dužine su ograničene veličinom kotla - pitajte |
| Standardni premaz | EN ISO 1461toplo cinkovanje |
| Lokacija premaza | Unutra i izvana |
| Certifikati | EN 10204 3.1 za cijev; Izvještaj o debljini premaza po lotu |
| Uobičajeno vrijeme isporuke | 30-40 dana(proizvodnja cijevi plus galvanizacija) |
| MOQ | 25 tonapo veličini; mješovite veličine prihvaćene po kontejneru |
Šta cink kupka od 450°C radi na S355 cijevi?
Kupcima govorimo o tri efekta, jer se svaki kasnije pojavljuje na proizvodnom podu ili mjestu:
- Promjena čvrstoće u hladno{0}}oblikovanim uglovima.Hladno oblikovanje ostavlja zategnuti čelik na uglovima SHS ili RHS. Držanje tog čelika u rastopljenom cinku može ubrzatistarenje naprezanjai smanjiti njegovu energiju udara. Vrijednosti utjecaja na originalni MTC stoga opisuju cijevprijegalvanizacija.
- Oslobađanje formiranja naprezanja.Valjana i zavarena cijev nosi zaostala naprezanja. Toplota ih može osloboditi neravnomjerno, a dugi, tanki{1}}člani moguluk ili uvijanjetokom potapanja.
- Reakcija cink{0}}elika.Silicijum i fosfor u čeliku menjaju brzinu rasta cinka na površini, tako da premaz može da bude gust i mutno siv ili tanak i svetao.
Sva tri su upravljiva ako se planiraju prije proizvodnje. Nijedan se ne može popraviti nakon što se cijev uroni.
Kako upravljamo rizikom galvanizacije na S355?
- Nominiramo topline prema rasponu silicija i fosforaprije nego što valjamo, tako da premaz izlazi ravnomjerno i unutar kategorije debljine ISO 1461.
- Preporučujemo odgovarajuću baznu cijev za servis.Zadebeli-zidovi ili članovi{1}}opterećeni zamorom, predlažemovruće{0}}završeno EN 10210ilinormalizovanocijev, koja nema hladno-obrađenog kuta do starosti. Za lake i srednje zidove, hladno oblikovani EN 10219 S355J2H dobro se ponašaju.
- Na zahtjev biramo veliki radijus uglaza teške-zidove hladno-oblikovane SHS/RHS, za smanjenje naprezanja u uglovima.
- Nakon pocinčavanja ponovo provjeravamo ispravnost, ne samo prije toga. Cijevi iznad našeg ograničenja se hladno-ispravljaju prije spajanja.
- Prije proizvodnje potvrđujemo rupe za ventilaciju i odvod.Zatvoreni šuplji dijelovi moraju ispuštati zrak i puštati cink da ulazi i izlazi, ili cijev predstavlja sigurnosni rizik u kotliću. Označavamo pozicije rupa na vašem crtežu i bušimo do dogovorenog rasporeda.
- Nakon-pocinčavanja Charpy testiranje je dostupnona istoj parceli, kada je vašoj specifikaciji potreban dokaz da vrijednosti udara ostaju prihvatljive nakon nanošenja premaza.
Koji premaz cinka isporučujemo i kako ga provjeravamo?
Galvaniziramo doEN ISO 1461, gdje se potrebna minimalna debljina premaza povećava sa debljinom čeličnog zida.Za debljine stijenki koje su najčešće u strukturnim cijevima S355 (6 mm i više), standard zahtijeva srednju vrijednost od najmanje 85 mikrona.Naši isporučeni premazi obično radeveći od minimuma, jer S355 vrste imaju tendenciju da aktivno reagiraju s cinkom.
Naše inspekcijske kapije prije puštanja u promet:
- Vizuelna provera- kontinuirani premaz, bez golih tačaka, bez grudvica, bez inkluzija pepela
- Magnetni mjerač debljine- očitavanja snimljena na svim licima, na definisanom broju tačaka po cijevi
- Provjera adhezije- premaz se ne smije ljuštiti pod standardnim testovima tapkanja i rezanja
- Ponovna{0}}provjera ravnostinakon hlađenja
- Provjera unutrašnjeg premazana krajevima i kroz otvore za ventilaciju
- Izveštaj o premazivanju po lotu, isporučeno sa EN 10204 3.1 certifikatom cijevi
Premaz dodaje masu, a mi vam kažemo koliko.Na SHS 100 x 100 x 5 mm sa otprilike 90 mikrona cinka iznutra i izvana, premaz dodaje oko0,5 kg po metru (otprilike 3,4% na cijevi od 14,2 kg/m). Koristite ovu sliku za provjere tereta i konstrukcijskog opterećenja.
Da li je pocinčani S355 pogodan za moje okruženje?
- Ruralno i urbano na otvorenom- tipični vijek trajanja od nekoliko decenija prije prvog održavanja.
- Primorski i industrijski- kraći, ali i dalje dug životni vek, i preporučujemo da dodate dupleks sistem boje preko cinka za najteže lokacije.
- Zakopan ili uronjen- recite nam stanje tla ili vode; savjetujemo debljinu premaza i dodatnu zaštitu.
- Unutrašnje strukture- pocinčavanje je rijetko potrebno, a crna završna obrada je ekonomičnija.
Možete li pokazati pravu narudžbu? 39,6 tona Port Gantry Supply
Određeni čelik izvođača za održavanje portala u obalskoj luci150 x 150 x 8 mm S355J2H SHS, vruće pocinčano. Potrebna je i specifikacijaCharpy vrijednosti udara ostaju najmanje 27 J na -20 °C nakon cinčanja, i asrednji sloj premaza iznad 85 mikrona.
Mi smo snabdevali96 dužina x 12 m (1.152 m, oko 39,6 tona pri 34,4 kg/m):
- Odabir topline prema rasponu silikona prije valjanja
- Tri Charpy seta testirananakon pocinčavanja: rezultati od58 do 74 J na -20 °C
- Srednji sloj premaza od 118 mikronapreko svih epruveta, sa najnižim pojedinačnim očitanjem na92 mikrona
- Ponovo{0}}provjerena ravnost nakon potapanja:3 od 96 cijevipremašili naše ograničenje i bili su hladni-ispravljeni prije učitavanja
- Dostava od potvrde narudžbe do utovarne luke: 36 dana
Inspektor izvođača je prihvatio izvještaj o premazivanju i rezultate nakon{0}}Charpyjevog pocinčavanja prilikom prvog pregleda.
FAQ
P: Hoće li galvanizacija promijeniti snagu cijevi S355?
O: Popustljivost i zatezna čvrstoća su u suštini nepromijenjeni. Svojstvo koje treba promatrati je udarna energija u hladno-obrađenim uglovima, zbog čega nudimo nakon-pocinčanog Charpy testiranja i preporučujemo vruće-završene ili normalizirane cijevi za kritične članove.
P: Mogu li na licu mjesta zavariti pocinčani šuplji profil S355?
O: Da, sa ekstrakcijom dima i popravkom spaljenog cinka nakon toga pomoću boje bogate cinkom- ili metalnog spreja. Uz narudžbu dostavljamo upute za popravku.
P: Da li treba cinkovati prije ili poslije proizvodnje?
O: Za većinu strukturalnih okvira, pocinkovati nakon rezanja, bušenja i zavarivanja, tako da svaki rezni rub i zavar budu pokriveni. Pošaljite nam crtež i mi ćemo vam reći koja sekvenca odgovara.
P: Kako da izbjegnem bijelu rđu u transportu?
O: Cink koji ostaje mokar i nije ventiliran tokom transporta može zaprljati. Kompletiramo sa odstojnicima, omotamo za ventilaciju, a na zahtjev možemo i pasivizirati površinu.


Popularni tagovi: vruće pocinčani s355 šuplji profil, Kina vruće pocinčani s355 šuplji profil proizvođači, dobavljači, tvornica, Hladno oblikovan EN 10219 S355J2H kvadratni šefovi, Tržište šuplje sekcije, smanjenje otpada od šupljih profila, jaki šuplji presjek, Veleprodajni šuplji dio