Nauka o varijaciji debljine zida i kako kupiti pametno
Za menadžere nabavke, građevinske inženjere i programere projekata, nabavka čeličnih cijevi nije samo dobivanje pravog vanjskog promjera (OD) i kvaliteta čelika. Jedan od najkritičnijih, ali često zanemarenih pokazatelja kvaliteta jeujednačenost debljine zida.
Kada čelična cijev pati od neujednačene debljine zida-tehnički poznatog kaoekscentricitet debljine zidailiekscentrično odstupanje-to nije samo estetski nedostatak. To je strukturna opasnost. Neujednačena cijev ima lokalizirane slabe točke koje mogu dovesti do katastrofalnih kvarova pod visokim pritiskom, ubrzane lokalizirane korozije i katastrofa u poravnanju zavarivanja tokom instalacije na terenu.
Ali šta uzrokuje ovu neravninu? Je li to znak jeftine proizvodnje ili je to inherentno ograničenje određenih proizvodnih procesa?
U ovom sveobuhvatnom vodiču ćemo raščlaniti metalurške i mehaničke uzroke neujednačene debljine stijenke čeličnih cijevi, uporediti kako različite metode proizvodnje utječu na ujednačenost i pružiti vam djelotvoran vodič za nabavku kako biste zaštitili vaše projekte od nestandardnih materijala.
1. Osnovna fizika: razumijevanje ekscentričnosti (Tmaxprotiv Tmin)
U idealnom inženjerskom svijetu, poprečni -presjek čelične cijevi su dva savršeno koncentrična kruga. Međutim, u stvarnoj-svjetskoj proizvodnji, određeni nivo odstupanja je neizbježan.
Matematički, ekscentricitet debljine zida (E) izražava se kao:

gdje:
- Tmaxje maksimalna debljina zida izmjerena na datom poprečnom-presjeku.
- Tminje minimalna debljina zida mjerena na istom poprečnom-presjeku.
Ako ovaj postotak premašuje međunarodne standardne tolerancije (kao što su ASTM, EN ili API), cijev se klasificira kao neispravna. Istražimo korijenske uzroke ovog fenomena kroz različite proizvodne metode.
2. Osnovni uzroci neujednačene debljine zida u bešavnim čeličnim cijevima (SML)

proces rotacionog probijanja bešavnih čeličnih cijevi
Bešavne čelične cijevi su veoma omiljene za primjene visokog-pritiska i kritične konstrukcije jer nemaju zavareni šav. Međutim, budući da su izdubljeni iz čvrste čelične gredice na ekstremnim temperaturama, vrlo su podložni neujednačenosti debljine stijenke.
Osnovni uzroci se obično javljaju u tri kritične faze proizvodnje:
A. Faza pirsinga (primarni krivac)
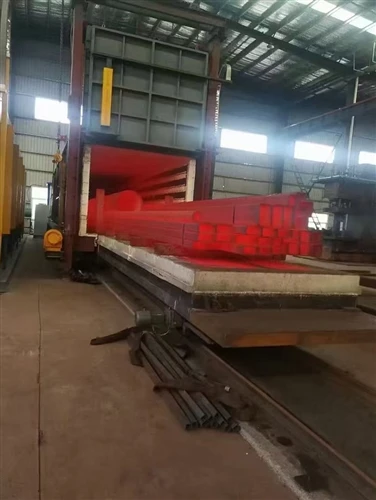
Putovanje bešavne cijevi počinje sa čvrstim okruglim komadom zagrijanim na preko 1200 stepeni (2192℉). Mlin za bušenje tjera čep u obliku konusa- (trn) kroz centar usijane gredice koja se vrti kako bi se stvorila šuplja školjka. Nekoliko mehaničkih problema ovdje dovodi do ekscentričnosti:
- Odstupanje centra gredice:Ako sirova čelična gredica nije zagrijana ravnomjerno, ili ako je središnji-probijanje na prednjem kraju gredice izvan-centra, trn za probijanje će se prirodno pomicati prema mekšoj (toplijoj) strani ili slijediti put najmanjeg otpora.
- Habanje i savijanje trna:Trn (čep za pirsing) radi pod ekstremnim termičkim i mehaničkim opterećenjem. Ako se šipka trna čak i malo savije, ili ako se čep neravnomjerno istroši, rezultirajuća šuplja ljuska će imati debeli zid s jedne strane i tanak zid s druge strane.
- Poravnavanje vodećih valjaka:Ako su vodeći valjci ili ploče koje stabiliziraju gredicu tokom bušenja neusklađene, gredica će se njihati, stvarajući spiralni (spiralni) uzorak neujednačene debljine zida.
B. Elongator i Rolling Stage
Nakon bušenja, šuplja školjka-sa debelim zidovima se valja i rasteže preko šipke trna u mlinu za trnove (MPM) ili mlinu za čepove kako bi se smanjila debljina zida i povećala dužina.
- Temperaturno trenje:Ako postoji temperaturni gradijent po obodu ljuske (npr., jedna strana se hladi brže od druge na transporteru), metal teče različitim brzinama tokom valjanja, uzrokujući neravnomjerno istezanje.
- Nedosljedni razmaci u rolni:Ako valjci kontinualne valjaonice nisu precizno kalibrirani, ili ako sila valjanja varira, razmak između valjaka i šipke trna će varirati, neravnomjerno stišćući čelik.
C. Faza mlin za smanjenje rastezanja (SRM).
U završnoj fazi dimenzioniranja, cijev se provlači kroz seriju stalka bez unutrašnjeg trna kako bi se postigao konačni vanjski promjer.
- Varijacije napetosti:Ako napetost između postolja za valjke nije savršeno kontrolirana, to može uzrokovati "krajnje zadebljanje" ili lokalizirano stanjivanje duž tijela cijevi.
3. Osnovni uzroci neujednačene debljine zida u zavarenim čeličnim cijevima (ERW / LSAW / SSAW)
Za razliku od bešavnih cijevi, zavarene cijevi se proizvode od ravnih čeličnih kotura ili ploča (skelp) koje se savijaju u cijevni oblik i zavaruju.

proces formiranja zavarenih čeličnih cijevi erw
Dok se zavarene cijevi općenito mogu pohvaliti mnogo boljom ujednačenošću debljine stijenke od bešavnih cijevi (jer se tolerancije ravno-valjanog čeličnog lima mogu vrlo kontrolirati), varijacije u debljini još uvijek mogu doći zbog sljedećih faktora:
A. Varijacija mjerača sirovog materijala (kruna zavojnice)
Čelični namotaji proizvedeni u mlinovima vruće trake su prirodno nešto deblji u sredini nego na rubovima-fenomen poznat kaokruna.
- Kada se ovaj kalem razreže i formira u cijev, ivice koje se sastaju da formiraju zavareni šav mogu biti tanje od stražnje strane (sredine originalne trake), što rezultira manjim geometrijskim neravninama po obodu.
B. Neusklađenost tokom oblikovanja valjaka
U cijevima zavarenim električnim otporom (ERW) i uzdužno zavarenim pod vodom (LSAW), ravna čelična ploča se progresivno oblikuje nizom valjaka.
- Ako su valjci za formiranje istrošeni ili neuravnoteženi, mogu primijeniti asimetrični pritisak, uzrokujući da se jedna strana ploče rasteže više od druge prije nego što stigne do stanice za zavarivanje.
4. Bešavne u odnosu na zavarene: brzo poređenje tolerancije debljine
| Metrika / Parametar | Bešavne čelične cijevi (SML) | Zavarene čelične cijevi (ERW/LSAW) |
| Ujednačenost debljine zida | Umjereno do nisko (jako ovisi o kalibraciji mašine) | Odlično(Naslijeđeno od preciznosti ravnog-valjanog čelika) |
| Uobičajeni uzorak defekta | Ekscentricitet, spiralne (spiralne) neravnine, kraj{0}}zadebljanje | Manje varijacije "krune", pomaci poravnanja šavova |
| Standardne granice tolerancije | Obično ±12.5%nominalne debljine (pod standardnim kodovima kao što je ASTM A106/A53) | Mnogo čvršće; tipično ±5% do ±10%ovisno o vrsti i debljini |
| Primarni strukturni rizik | Pucanje pod pritiskom u zoni tankih{0}}zina | Otkazivanje zone -utjecanja topline šava (HAZ). |
5. Profesionalni vodič za kupce: Kako izbjeći neravne čelične cijevi
Kao profesionalni menadžer nabavke, prihvatanje čeličnih cevi sa lošom ujednačenošću debljine zida može osuditi vaš projekat. Koristite ovih pet strategija tokom procesa nabavke i kontrole kvaliteta (QC) kako biste zaštitili svoju investiciju:
1. Navedite ultrazvučno testiranje (UT) u svom QAP-u
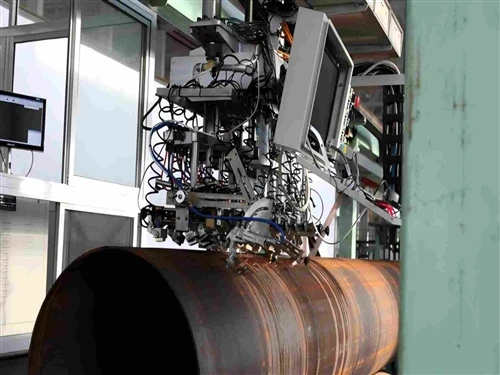
Vizuelnim pregledom se ne može otkriti manji unutrašnji ekscentricitet. Kada pišete svoj plan osiguranja kvaliteta (QAP), zahtijevajte od proizvođača da obavlja kontinuiranoUltrazvučno mjerenje debljine zida (UT).
- UT senzori skeniraju cijev po obodu i uzduž, dajući preciznu digitalnu mapu debljine stijenke. Zatražite izvještaje o UT testu kao obavezni dokument za otpremu.
2. Navedite čvršće tolerancije od standardnih minimuma
Standardni međunarodni kodovi kao što su ASTM A53 ili ASTM A500 dozvoljavaju toleranciju debljine zida do -12,5%. Za primjene visokog{5}}naprezanja (kao što su duboki-vodeni šipovi, cjevovodi visokog pritiska ili dinamičke arhitektonske strukture),nemojte se oslanjati na standardne minimume.
- Pregovarajte o prilagođenim, strožim tolerancijama sa mlinom (npr. ograničite varijaciju na -5% ili -8%) i osigurajte da je to eksplicitno zapisano u Narudžbenici (PO).
3. Pregledajte opremu proizvođača i izvore gredica
Mlin je dobar onoliko koliko je dobra njegova mašina. Prilikom revizije-kvalifikacije fabrike bešavnih cijevi, pitajte:
- Da li koriste automatske mašine za centriranje za grijanje i probijanje gredica?
- Koji je ciklus rotacije i zamjene njihovih trnova za pirsing?
- Da li nabavljaju gredice od proizvođača čelika prvog reda?(Nabavka čistih, homogenih gredica drastično smanjuje prirodnu deformaciju tokom bušenja).
4. Sprovesti nasumične inspekcije trećih-strana (SGS, TÜV, Intertek)
Nikada se nemojte oslanjati samo na sertifikate o ispitivanju mlina (MTC). Angažirajte nezavisnog-inspektora treće strane da posjeti fabriku tokom faze proizvodnje ili utovara. Inspektor bi trebao koristiti digitalni mikrometar i UT mjerač za mjerenje debljine najmanje 5% šarže na tri tačke na svakoj odabranoj cijevi: na oba kraja i na sredini.
5. Odaberite zavarene cijevi (ERW/HSS) kada je uniformnost najvažnija
Ako vaš projekat uključuje složene strukturalne spojeve, lasersko rezanje ili automatsko zavarivanje-i ne zahtijeva ekstremno visok pritisak-odaberite zavarene šuplje profile (HSS)over seamless. Vrhunska konzistentnost dimenzija zavarenih cijevi osigurava bržu proizvodnju, lakše poravnanje i predvidljivije strukturne proračune.
Zaključak
Varijacije debljine stijenke čeličnih cijevi su mehanička stvarnost nastala iz intenzivnih proizvodnih okruženja. Iako savršena cijev ne postoji, cijev izvan{1}}od-tolerancije je obaveza. Razumijevanjem temeljnih uzroka ekscentriciteta-od pomaka trna u bešavnim mlinovima do krune kotura u zavarenim cijevima-možete pregovarati o boljim uslovima ugovora, postaviti pametnije QC parametre i udružiti se sa mlinovima koji daju prednost preciznosti.
Zaštitite svoje strukture, svoj budžet i svoju reputaciju zahtijevajući rigorozno testiranje i jasne tolerancije za svaku pojedinu pošiljku.
Planirate li projekat koji zahtijeva visoko{0}}precizne šuplje strukturne dijelove (HSS) ili bešavne tlačne cijevi? Kontaktirajte naš inženjerski tim danas da pregledate specifikacije vašeg projekta i osigurate certificirane,-ujednačene čelične proizvode prilagođene vašim lokalnim standardima.