Svako ko nabavi čelične cijevi na kraju naiđe na ove dvije akronima koji se nalaze jedan pored drugog na listi proizvoda dobavljača - ERW i LSAW - često sa preklapajućim rasponima veličina i sličnim-listovima specifikacija. Primamljivo je tretirati izbor kao formalnost: odaberite onaj koji dobavljač ima na zalihama, ili koji god je jeftiniji ove sedmice. Taj pristup funkcionira sve dok ne - obično na mjestu gdje stiže cijev koja se ne može zavariti u postojeći cjevovod, ili inspektor projekta označi proces zavarivanja koji nije odobren za aplikaciju.
Prava razlika između ERW i LSAW nije marketinška razlika. Dolazi iz dva istinski različita proizvodna procesa, izgrađena oko različitih ulaznih sirovina, usmjerenih na različite raspone veličina i noseći različite strukture troškova. Razumijevanje te razlike -, a ne samo pamćenje koji je akronim "veći" - je ono što kupcu omogućava da donese odbranjivu odluku o specifikaciji umjesto nagađanja.

Dva različita početna materijala, dvije različite mašine
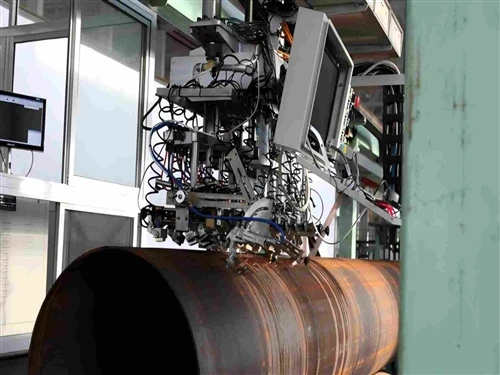
ERW(Electric Resistance Welded) cijevpočinje život kao čelični namotaj - neprekidni valjak ravne trake, često kilometrima duge, razmotane i provučene kroz niz valjaka za formiranje koji ga postepeno savijaju u kružni (ili kasnije, kvadratni) poprečni- presjek. Kako se dvije ivice trake spajaju, električna struja visoke{3}}visoke frekvencije prolazi kroz njih, stvarajući dovoljno otporne topline na šavu da se ivice-zavare bez dodavanja ikakvog dodatnog metala. Cijeli proces - odmotavanja, oblikovanja, zavarivanja, dimenzioniranja, rezanja - teče kao jedna kontinuirana linija, što je veliki dio zašto je ERW cijev relativno jeftina i brza za proizvodnju.

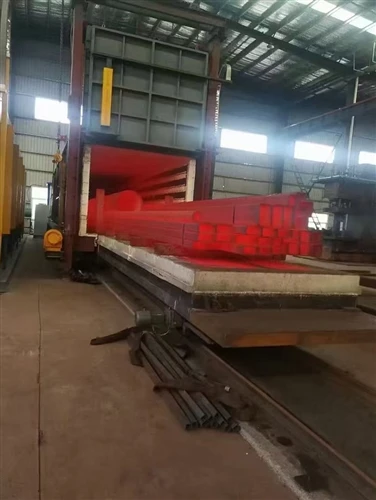
LSAW(Longitudinal Submerged Arc Welded) cijevpočinje od pojedinačnih čeličnih ploča, a ne kotura. Svaka ploča je ivica-brušena na preciznu širinu, a zatim formirana u cilindrični oblik - najčešće pomoću JCO prese, koja savija ploču prvo u oblik "J", zatim "C", a zatim je zatvori u "O". Nakon formiranja, šav se zavaruje pomoću zavarivanja pod vodom: kontinuirana žičana elektroda dovodi metal za punjenje u spoj ispod sloja granuliranog fluksa, a zavar se izvodi jednom s unutarnje strane cijevi i jednom s vanjske strane, potpuno spajajući šav iz oba smjera. Budući da je svaka cijev napravljena od diskretne ploče, a ne od kontinuiranog namotaja, LSAW je inherentno serijski proces, a ne kontinuirani - sporiji po komadu, ali je sposoban za rukovanje mnogo većim i debljim materijalom nego što može upravljati bilo koja linija -napajane zavojnicama.

Ta razlika - kontinuiranog namotaja naspram diskretne ploče - je osnovni uzrok gotovo svake druge razlike između ova dva procesa. Vrijedi ga se držati kao mentalni model, jer objašnjava ograničenja veličine, obrazac troškova i tipične aplikacije sve odjednom.
Zašto je raspon veličina prva prava linija razdvajanja
Čelični kalem ima plafon praktične debljine. Valjanje i odmotavanje vrlo debele trake postaje mehanički teško i skupo prije nego što dostignete debljinu stijenke koja je zaista potrebna cjevovodima velikog{1}}promjera i visokog{2}}pritiska. Taj plafon je ono što ograničava praktičan domet ERW cijevi na otprilike 24 inča (610 mm) vanjskog prečnika i oko 25 mm debljine zida u većini mlinova, iako neke specijalizirane linije skromno potiskuju više od toga.
Čelični lim nema to ograničenje na isti način na koji valjaonice limova - rutinski proizvode materijal debljine preko 40 mm, a JCO presa može formirati mnogo veći, teži cilindar nego što to može podnijeti bilo koja linija zavojnica. Zato LSAW dominira velikim dijelom tržišta: cijevi od otprilike 16 inča (406 mm) OD do 100 inča (2540 mm) ili više, sa debljinom stijenke koja je udobna u rasponu od 40+ mm za teške-zidove, visoke-pritiske.
Cijena: nije jednostavno pravilo "ERW je jeftiniji".
Uobičajeno je reći da je ERW ekonomična opcija, a da je LSAW premium opcija, a pri datoj veličini gdje su oba dostupna, to je često otprilike tačno - ERW-ov kontinuirani proces namotaja-napajanjem ima niže cijene po-metru proizvodnje od ploča-i-JCO procesa{5. Ali poređenje ima smisla samo unutar zone preklapanja. Iznad 24 inča, ne postoji "jeftinija ERW opcija" s kojom bi se mogli uporediti, jer ERW mlinovi općenito ne mogu to proizvesti. Ispod otprilike 16 inča, LSAW postaje neproporcionalno skup u odnosu na ERW jer koristite veliki-pločasti, teški-proces alata na veličini za koju nije optimiziran.
Praktična lekcija o troškovima je sljedeća: pitajte koji raspon veličina vam je zapravo potreban prije nego što pitate koji je proces jeftiniji. Ekonomsko poređenje je važno samo u uskom opsegu gdje postoji istinski izbor.
Kvalitet šava i inspekcija: različiti šavovi, različiti naglasci na testiranju
ERW-ov-proces visokofrekventnog zavarivanja spaja dvije ivice zavojnice direktno, bez dodatnog metala - dobro-kontrolisani ERW zavar se u suštini ne razlikuje od osnovnog metala pod X- zracima. Istorijski gledano, ERW cijev je imala reputaciju zbog defekata šavova (posebno zbog starije opreme za nisko{5}}opremu za zavarivanje koja se koristila prije nekoliko decenija), ali moderna visoko{6}}proizvodnja ERW, u kombinaciji sa 100% inline ultrazvučnim ispitivanjem šava, značajno je zatvorila taj jaz u kvalitetu za renomirane tvornice. Ta historija je dio zašto neke konzervativne specifikacije cjevovoda i dalje favorizuju bešavne ili LSAW cijevi u odnosu na ERW za kritično-usluge prijenosa visokog pritiska, iako se moderni HF{10}}ERW kvalitet značajno poboljšao.
LSAW zavarivanje dodaje dodatni metal u dva odvojena prolaza - unutar i izvan -, što znači da postoji više ukupnog materijala zavarivanja i dvije različite zone fuzije za pregled, a ne jedna. Renomirani LSAW mlinovi rade ultrazvučno i često radiografsko ispitivanje na oba prolaza zavara, plus hidrostatski test na gotovim cijevima. Budući da se LSAW koristi nesrazmjerno za veće-promjere, veći-pritisak i više sigurnosne-kritične aplikacije (glavni cjevovodi, odobalni podizači, strukturalni šipovi), režimi testiranja koji se primjenjuju na njega imaju tendenciju da budu opsežniji prema industrijskoj konvenciji - ne zato što je manje pouzdan jer je proces obično u funkciji.
Usklađivanje procesa sa aplikacijom
Voda, plin i distributivni cjevovodi niskog{0}}do-pritiska, strukturno uokvirivanje, ograde, skele i opća izrada u rasponu malih-do-srednjih dijametara su osnovna teritorija ERW-a. Kombinacija niže cijene, bržeg vremena isporuke i adekvatnog integriteta šava za ove uvjete usluge čini ERW zadanim izborom kad god veličina spada u njegov praktični opseg i usluga ne zahtijeva certifikaciju za cjevovod-.
{0}}Cjevovodi za prijenos nafte i plina na velike udaljenosti, vodovodi velikog-promjera, pučinski strukturalni šipovi i cjevovodi za teške industrijske procese smješteni su ravno na teritoriji LSAW-a - djelomično zato što potrebni prečnici i debljine stijenki jednostavno premašuju ono što ERW može proizvesti, a dijelom zato što ove aplikacije obično nose šifre dizajna (API 5L PSL2, na primjer) koji specificiraju režim testiranja i dokumentacije za mi.
Unutar zone preklapanja (otprilike 16"–24" OD), odluka se obično svodi na tri praktična pitanja: Da li specifikacija projekta imenuje traženi proces po broju (neki kodovi cjevovoda eksplicitno zahtijevaju jedno ili drugo)? Da li je potrebna debljina zida blizu praktičnog plafona ERW-a, gdje bi mlin za LSAW proizvodio konzistentniji proizvod sa nižim-rizikom? I da li budžet favorizira nižu cijenu ERW-a dovoljno da to opravda, pod pretpostavkom da specifikacija to dozvoljava?
Vodič za kupovinu kako biste donijeli pravu odluku
Počnite od vašeg stvarnog potrebnog OD i debljine zida, a ne od preferencija procesa.Ako vaša specifikacija zahtijeva cijev od 30-inča, pitanje ERW-vs-LSAW odgovara samo po sebi - nijedan ozbiljan ERW mlin ne proizvodi tu veličinu. Prvo potvrdite svoje zahtjeve u pogledu dimenzija i pustite da suzi opcije procesa prije nego što uporedite dobavljače.
Provjerite da li vaš upravljački kod ili specifikacija klijenta imenuje proces.Neki cjevovodni i strukturni kodovi eksplicitno ograničavaju koji je proces zavarivanja prihvatljiv za datu klasu usluge. Nemojte pretpostavljati da je bilo koji proces automatski prihvatljiv samo zato što veličina odgovara - pročitajte stvarni dokument specifikacije, a ne samo tabelu veličina.
U zoni preklapanja, tražite stvarnu ponudu za oba, a ne pretpostavku.Veličine između otprilike 16" i 24" su vrijedne navođenja u oba smjera ako vaša specifikacija dozvoljava bilo koji, budući da jaz u cijeni može biti manji od očekivanog u zavisnosti od debljine zida i količine narudžbe -, posebno na debljem kraju ERW-ovog raspona, gdje LSAW može imati konkurentnije cijene nego što pravilo "ERW je uvijek jeftiniji".
Potvrdite stvarni režim testiranja šavova u mlinu, a ne samo naziv procesa."ERW" i "LSAW" opisuju metodu zavarivanja, a ne automatski nivo inspekcije. Konkretno pitajte da li je ispitivanje šavova 100% inline ultrazvučno, spot-uzorkovano ili dopunjeno radiografskim testiranjem na kritičnim prolazima - ovo varira između mlinova više nego što sama oznaka procesa sugerira.
Uskladite očekivanja tolerancije debljine zida s procesom, a ne jednu opštu pretpostavku.ERW cijev općenito drži čvršću konzistenciju{0}}debljine stijenke na tanjem kraju svog raspona, budući da se debljina zavojnice kontrolira uzvodno u čeličani prije nego što formiranje cijevi i počne. Debljinu stijenke LSAW-a kontrolira dobavljač ploča i provjerava je tokom proizvodnje cijevi - pitajte svog dobavljača koja faza lanca snabdijevanja je zapravo odgovorna za kontrolu tolerancije zida, jer to utiče na to koga treba smatrati odgovornim ako pošiljka ne ispunjava specifikacije.
Nemojte pretpostavljati da je bilo koji proces univerzalno "jači".Pri istom stepenu i debljini zida, i ERW i LSAW cijev su dizajnirane i testirane da zadovolje iste minimume mehaničkih svojstava definirane važećim standardom. Prava razlika u performansama je da li veličina, debljina zida i režim testiranja odgovaraju vašim stvarnim uslovima usluge -, a ne koja akronim zvuči više industrijski.
Donošenje ove odluke u fazi specifikacije - procesa usklađivanja s veličinom, zahtjevom koda i potrebom za testiranje - je daleko jeftinije od otkrivanja neusklađenosti nakon što je cijev već isporučena. Kada ste u nedoumici, dajte svom dobavljaču stvarnu specifikaciju projekta i uslove usluge, a ne naziv procesa, i prepustite zahtjevima veličine i koda da odlučuju.