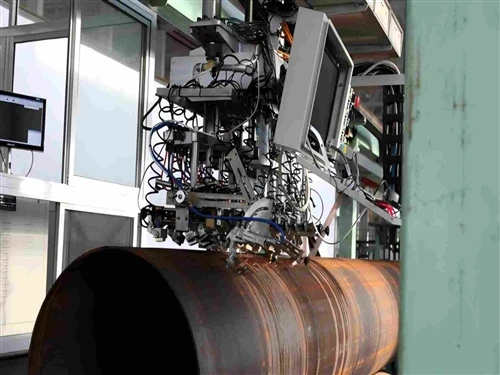
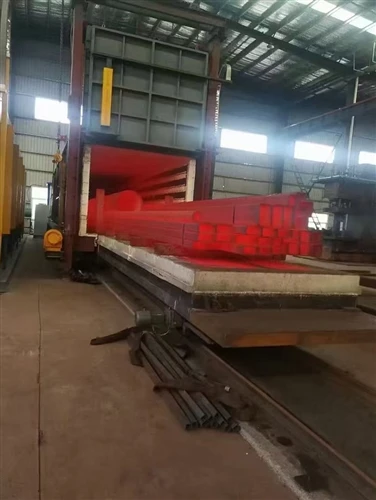
proizvodnja API 5L prirodni plin SSAW cijevi, naglašavajući ključne faze od odabira sirovina do finalnog proizvoda.
Odabir sirovina
Proizvodnja API 5L prirodnog plina SSAW cijevi počinje pažljivim odabirom sirovina. Čelični koluti visokog kvaliteta - su primarni ulaz za ove cijevi. Korišteni čelik mora ispunjavati stroge zahtjeve standarda API 5L, koji specificira hemijski sastav, mehanička svojstva i druge karakteristike neophodne za cijevi koje se koriste u transportu prirodnog plina.
Hemijski sastav čelika je ključan jer utječe na čvrstoću cijevi, otpornost na koroziju i zavarljivost. Na primjer, elementi kao što su ugljik, mangan, sumpor i fosfor pažljivo se kontroliraju u određenim granicama. Odgovarajući balans ovih elemenata osigurava da cijev može izdržati visok - pritisak i korozivnu okolinu cjevovoda prirodnog gasa.
Prilikom nabavke čeličnih kotura, blisko sarađujemo sa pouzdanim čeličanama koje imaju dokazanu evidenciju proizvodnje materijala visokog - kvaliteta. Vršimo temeljite inspekcije i ispitivanja na ulaznim čeličnim koturima kako bismo potvrdili njihovu usklađenost sa standardom API 5L. Ovo uključuje provjeru debljine, širine i kvaliteta površine zavojnica. Svi kalemovi koji ne zadovoljavaju naše stroge kriterije kvaliteta se odbijaju.
Odmotavanje zavojnice i glodanje ivica
Nakon što su odabrani odgovarajući čelični namotaji, sljedeći korak je odmotavanje. Čelični koluti se stavljaju na uređaj za odmotavanje, koji postepeno odmotava zavojnicu kako bi ubacio čeličnu traku u proizvodnu liniju. Ovaj proces zahtijeva preciznost kako bi se osiguralo kontinuirano i stabilno napajanje čelične trake.
Nakon odmotavanja, rubove čelične trake potrebno je glodati. Glodanje ivica je kritičan korak jer priprema ivice trake za zavarivanje. Proces glodanja osigurava da su ivice ravne, glatke i da imaju ispravan ugao zakošenosti. Ovo je neophodno za postizanje visokog - zavarenog spoja kasnije u procesu proizvodnje. Ugao nagiba je dizajniran tako da omogući materijalu za punjenje zavarivanja da pravilno prodre i stvori jaku vezu između dvije ivice čelične trake.
Formiranje cijevi
Formirana čelična traka se zatim oblikuje u cijev kroz proces poznat kao spiralno oblikovanje. U ovom procesu, čelična traka se postepeno savija u spiralni oblik pomoću niza valjaka. Ugao spirale se pažljivo kontroliše kako bi se osiguralo da cijev ima ispravan promjer i debljinu zida. Valjci primjenjuju određenu količinu pritiska na čeličnu traku kako bi je oblikovali u željeni oblik.
Tokom procesa oblikovanja, važno je održavati dosljedan spiralni ugao i ujednačenu debljinu stijenke po cijeloj dužini cijevi. Bilo koje varijacije u kutu spirale ili debljini stijenke mogu utjecati na mehanička svojstva cijevi i njenu sposobnost da ispuni standard API 5L. Napredne mašine za oblikovanje opremljene su senzorima i kontrolnim sistemima koji prate i prilagođavaju parametre oblikovanja u realnom - vremenu kako bi se osigurao kvalitet formirane cijevi.
Zavarivanje
Zavarivanje je jedan od najkritičnijih koraka u proizvodnji API 5L SSAW cijevi za prirodni plin. Postoje dvije glavne vrste zavarivanja koje se koriste u ovom procesu: zavarivanje pod vodom (SAW). SAW je metoda zavarivanja visokog - kvaliteta koja osigurava jak i pouzdan zavareni spoj.
U procesu SAW, fluks se koristi za pokrivanje područja zavarivanja. Fluks štiti zavar od oksidacije i kontaminacije, istovremeno osiguravajući stabilan luk tokom zavarivanja. Žica za zavarivanje se dovodi u područje zavarivanja, a između žice i čelične trake stvara se električni luk. Toplina iz luka topi žicu za zavarivanje i rubove čelične trake, formirajući rastopljeni bazen. Kako se rastopljeni bazen hladi, on se učvršćuje i formira jak zavareni spoj.
Kako bismo osigurali kvalitet vara, koristimo naprednu opremu za zavarivanje i visoko kvalifikovane zavarivače. Također provodimo ispitivanje bez - razaranja (NDT) na zavarenim spojevima, kao što je ultrazvučno ispitivanje (UT) i radiografsko ispitivanje (RT). Ovi testovi mogu otkriti sve unutrašnje defekte u zavaru, kao što su pukotine ili poroznost, i osigurati da zavar ispunjava standard API 5L.
Ispitivanje bez razaranja i kontrola kvaliteta
Nakon zavarivanja, cijevi se podvrgavaju nizu postupaka ispitivanja bez razaranja - kako bi se osigurao njihov kvalitet. Ultrazvučno ispitivanje (UT) se koristi za otkrivanje unutrašnjih defekata na zidu cijevi i zavarenom spoju. UT radi tako što šalje ultrazvučne valove kroz cijev, a bilo kakvi defekti u materijalu uzrokovat će drugačije reflektiranje valova, što prijemnik može otkriti.
Radiografsko testiranje (RT) je još jedna važna NDT metoda. Koristi X - zrake ili gama zrake da stvori sliku unutrašnje strukture cijevi. To nam omogućava da otkrijemo sve skrivene nedostatke, kao što su pukotine ili nedostatak fuzije u zavarenom spoju. RT je posebno efikasan u otkrivanju malih defekata koji možda nisu vidljivi golim okom.
Osim NDT-a, vršimo i druge kontrole kvaliteta cijevi. Ovo uključuje mjerenje dimenzija cijevi, kao što su prečnik, debljina zida i dužina, kako bi se osiguralo da su unutar specificiranih tolerancija. Također provjeravamo kvalitet površine cijevi za bilo kakve ogrebotine, udubljenja ili druge nedostatke. Sve cijevi koje ne prođu naše kontrole kvaliteta šalju se na doradu ili odbijaju.
Toplinska obrada
Toplinska obrada je izborni, ali često preporučeni korak u proizvodnji API 5L SSAW cijevi za prirodni plin. Toplinska obrada može poboljšati mehanička svojstva cijevi, kao što su njena čvrstoća i žilavost. Postoje različite vrste procesa termičke obrade, kao što su normalizacija, kaljenje i kaljenje.
Normalizacija uključuje zagrijavanje cijevi na određenu temperaturu, a zatim puštanje da se ohladi na zraku. Ovaj proces pomaže u poboljšanju zrnaste strukture čelika, poboljšavajući njegovu čvrstoću i duktilnost. Kaljenje i kaljenje su napredniji procesi termičke obrade koji mogu značajno povećati tvrdoću i čvrstoću cijevi. Međutim, ovi procesi zahtijevaju precizniju kontrolu brzina grijanja i hlađenja.
Odluka za toplinsku obradu ovisi o specifičnim zahtjevima kupca i namjeravanoj primjeni cijevi. Za neke cjevovode prirodnog gasa visokog - pritiska i visoke - temperature, toplinski - obrađene cijevi mogu biti poželjnije kako bi se osigurale bolje performanse i pouzdanost.
Hydrostatic Testing
Hidrostatsko ispitivanje je ključni korak u proizvodnji API 5L SSAW cijevi za prirodni plin. Ovaj test se koristi za provjeru integriteta i otpornosti cijevi na pritisak -. Cijev se puni vodom, a zatim se postavlja pod tlak do određenog ispitnog tlaka u određenom vremenskom periodu.
Tokom hidrostatičkog ispitivanja, cijev se pažljivo prati da li ima znakova curenja ili deformacije. Sve cijevi koje ne prođu hidrostatski test se odbijaju. Ispitni pritisak i trajanje određuju se na osnovu standarda API 5L i specifičnih zahteva kupca. Hidrostatsko ispitivanje daje konačnu sigurnost da cijevi mogu bezbedno izdržati uslove pritiska u cjevovodima prirodnog gasa.
Obrada površine
Nakon što cijevi prođu sve testove kontrole kvalitete, spremne su za površinsku obradu. Površinska obrada je važna za zaštitu cijevi od korozije i produženje njihovog vijeka trajanja. Postoji nekoliko dostupnih metoda površinske obrade, kao što su premazivanje i pocinčavanje.
Premazivanje je uobičajena metoda površinske obrade za cijevi od prirodnog plina API 5L SSAW. Epoksidni premazi se često koriste zbog odlične otpornosti na koroziju i svojstava prianjanja. Premaz se nanosi na površinu cijevi prskanjem ili potapanjem. Debljina i kvalitet premaza se pažljivo kontrolišu kako bi se osigurala njegova efikasnost.
Pocinčanje je još jedna opcija za površinsku obradu. U ovom procesu, sloj cinka se nanosi na površinu cijevi kroz proces vrućeg - pocinčavanja. Cink djeluje kao žrtvena anoda, štiteći čeličnu cijev od korozije. Pocinčane cijevi se često koriste u okruženjima gdje je korozija glavna briga.
Završni pregled i pakovanje
Prije otpreme cijevi kupcu, vrši se završni pregled. Ova inspekcija uključuje sveobuhvatan pregled svih rezultata ispitivanja i vizuelni pregled cijevi. Cijevi se provjeravaju na bilo kakve znakove oštećenja ili nedostataka koji su se mogli pojaviti tijekom površinske obrade ili procesa rukovanja.
Nakon što cijevi prođu završni pregled, spremne su za pakovanje. Cijevi se obično spajaju zajedno i umotane u zaštitne materijale kako bi se spriječila oštećenja tokom transporta. Koristimo visokokvalitetne materijale za pakovanje - koji mogu izdržati teškoće dostave na velike udaljenosti od -. Pakete također jasno označavamo važnim informacijama kao što su veličina cijevi, dužina, debljina stijenke i klasa API 5L.
Zaključak
Proizvodnja API 5L prirodnog plina SSAW cijevi je složen i visoko reguliran proces koji uključuje više koraka od odabira sirovina do finalnog proizvoda. Svaki korak je ključan za osiguranje kvaliteta i performansi cijevi u zahtjevnom okruženju cjevovoda prirodnog gasa.