Šta je zaostalo naprezanje šupljeg presjeka? Mehanizam formiranja i strukturni uticaj
Prilikom odabira konstrukcijskog čelika za projekte visokih-uloga-bilo da se radi o visokom neboderu, teškoj-industrijskoj dizalici ili morskoj naftnoj platformi-inženjeri i stručnjaci za nabavku često su opsjednuti kvalitetom čelika, čvrstoćom tečenja i debljinom stijenke.
Međutim, postoji skrivena, tiha sila koja vreba unutar čeličnih profila koja može učiniti ili narušiti integritet vaše strukture:Preostali stres.
Zašuplji konstruktivni profili(HSS), kao nprkvadrat(SHS),pravougaona(RHS), ikružni(CHS) šuplji profili, zaostalo naprezanje je neizbježan nusproizvod proizvodnog procesa. Razumijevanje toga šta je zaostalo naprezanje šupljeg presjeka, kako se formira i kako utiče na performanse konstrukcije nije samo akademska vježba-već je ključ za donošenje informiranih, isplativih-i sigurnih odluka o kupovini.

šuplji profili od konstrukcijskog čelika
shs chs

nisko zaostalo naprezanje pravokutni šuplji profili rhs

certificirani strukturni kružni šuplji profili chs
1. Šta je zaostalo naprezanje šupljeg presjeka?
Prije nego što zaronimo u mehaniku, hajde da definiramo pojam.
Preostali stresje unutrašnji napon koji ostaje zaključan unutar čvrstog materijala (u ovom slučaju, čelični šuplji profil) nakon što su sva vanjska opterećenja (kao što su gravitacija, vjetar ili mehanički pritisak) i termalni gradijenti potpuno uklonjeni.
Zamislite to kao "pohranjenu memoriju" proizvodnog procesa. Čak i ako čelična greda mirno sjedi u skladištu, njena unutrašnja mikroskopska struktura aktivno gura i vuče na sebe. Neke zone su ispodnapetost(istezanje), dok su susjedne zone ispodkompresija(stiskanje). Ove sile moraju savršeno izbalansirati da bi se član održao u statičkoj ravnoteži:
∫σdA=0
Gdje σ predstavlja zaostalo naprezanje preko -poprečnog presjeka A. Međutim, kada primijenite vanjska opterećenja na ovaj "pre-napregnuti" čelik u stvarnoj- svjetskoj strukturi, ove skrivene unutrašnje sile mogu dovesti do prijevremenog kvara ako se ne uzmu u obzir na odgovarajući način.
2. Mehanizam formiranja: kako se rađa rezidualni stres
Kako taj skriveni stres ulazi u šuplji dio? To je direktan rezultat proizvodnog puta od ravnog čeličnog kotura do gotovog, zatvorenog profila. Šuplji profili se prvenstveno proizvode kroz dvije metode, od kojih svaka ostavlja poseban "otisak prsta" zaostalog naprezanja.
Mehanizam A: hladno{0}}formiranje (put visokog-naprezanja)
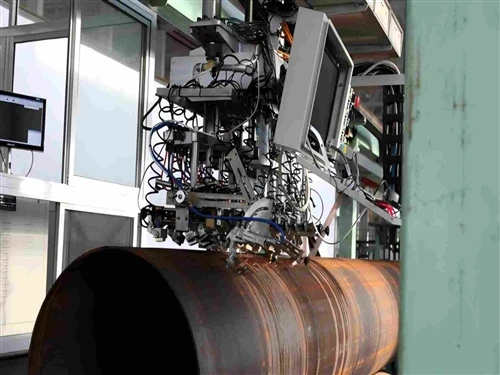
Hladno{0}}formirani šuplji profili (obično proizvedeni prema standardima kao što su EN 10219 ili ASTM A500) se oblikuju na sobnoj temperaturi.
- Odmotavanje i rezanje:Ravna, vruće{0}}valjana čelična traka je odmotana.
- Hladno oblikovanje valjaka:Traka prolazi kroz niz progresivnih valjaka koji savijaju ravnu ploču u kružni, kvadratni ili pravougaoni oblik. Ovo savijanje tjera čelik preko granice elastičnosti u plastičnu deformaciju.
- Visoko{0}}indukcijsko zavarivanje (HFI):Uzdužne ivice se zagrijavaju električno i stisnu zajedno kako bi se formirao kontinuirani zavareni šav.
- Dimenzioniranje i oblikovanje:Za kvadratne i pravokutne presjeke, zavarena cijev se dalje valja da bi se postigli konačni oštri uglovi i ravne površine.
Zašto stvara visoki rezidualni stres:Hladno savijanje izaziva ogromno plastično naprezanje, posebno na uglovima SHS i RHS. Vanjska vlakna čelika su rastegnuta (zategnuta), dok su unutrašnja vlakna sabijena. Budući da se to radi na hladno, čelična zrna se ne mogu reorganizirati kako bi ublažila ovaj stres. Dodatno, brzo hlađenje zavarenog šava stvara lokalizirano termičko skupljanje, povećavajući profil naprezanja.
Mehanizam B: Vruća-završna obrada (put niskog-stresa)
Vruće{0}}završeni šuplji profili (proizvedeni prema standardima kao što je EN 10210) prolaze kroz fundamentalno drugačiji proces.
- Početno hladno-formiranje:Čelik se na sobnoj temperaturi formira u preliminarni oblik cijevi.
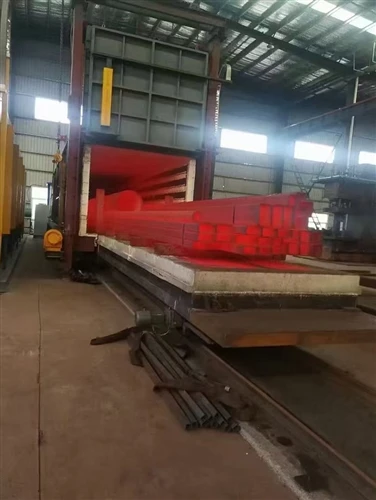
- podgrijavanje:Cijeli šuplji dio se zagrijava u peći do normalne temperature (obično oko 850 do 950 stepeni), što je iznad tačke rekristalizacije čelika.
- Vruće{0}}Veličine:Zagrijana cijev se prolazi kroz valjke za dimenzioniranje kako bi se postigle konačne dimenzije.
- Kontrolirano hlađenje:Profil se polako i ravnomjerno hladi na otvorenom.
Zašto minimizira rezidualni stres:Zagrijavanjem čelika iznad njegove temperature rekristalizacije, izobličena kristalna zrna se "opuštaju" i reformiraju
u homogenu mikrostrukturu-bez naprezanja. Naknadno sporo, ujednačeno hlađenje osigurava da se termičko skupljanje odvija ravnomjerno po cijelom poprečnom-presjeku, praktično eliminirajući štetna zaostala naprezanja.


3. Strukturni uticaj: Skriveni rizici visokog rezidualnog naprezanja
Nekontrolisani rezidualni stres nije samo teoretska briga. Direktno degradira mehaničke performanse konstrukcijskih elemenata na nekoliko kritičnih načina:
1. Smanjena otpornost na izvijanje stuba
Kada je konstrukcijski stup podvrgnut tlačnom aksijalnom opterećenju, njegov kapacitet je ograničen izvijanjem. Ako stup već ima unutrašnje tlačno zaostalo naprezanje, te unutrašnje sile se direktno dodaju vanjskom tlačnom opterećenju.
Kao rezultat, dijelovi poprečnog-presjeka će prerano popustiti, daleko ispod teorijske projektovane granice popuštanja. Ovo dovodi do iznenadnog, katastrofalnog gubitka krutosti i ranog-izvijanja.
2. Dimenziona nestabilnost tokom rezanja i zavarivanja
Jeste li ikada gledali proizvođača kako reže čeličnu cijev, samo da bi odrezani krajevi istog trena izletjeli prema van ili se iskrivili? To je oslobađanje rezidualnog stresa.
Visoka zaostala naprezanja čine čelik nestabilnim tokom proizvodnje.
Kada sečete, bušite ili zavarite visoko-napregnuti hladno-profil, unutrašnja ravnoteža je poremećena, uzrokujući da se čelik savija, savija ili savija, uništavajući čvrste tolerancije dimenzija.
3. Otkazivanje zamora i mikro-pukotine
Pod cikličnim opterećenjem (npr. mostovi, morske konstrukcije, dinamičke mašine), zaostala vlačna naprezanja djeluju kao katalizatori zamora. Vlačni napon razdvaja molekularnu strukturu čelika. Ako već postoji veliko zaostalo naprezanje u blizini zavarenog šava ili uglova, mikroskopske pukotine mogu se pokrenuti i brzo se širiti, što dovodi do iznenadnog kvara zbog zamora.
| Karakteristika / Uticaj | Vruće{0}}gotovi šuplji profili (npr. EN 10210) | Hladno oblikovani šuplji profili (npr. EN 10219) |
|---|---|---|
| Nivo preostalog naprezanja | Extremely Low(skoro bez stresa-bez stresa) | Vrlo visoko(do 80% granice popuštanja na uglovima) |
| Mikrostruktura | Ujednačen, fino{0}}zrnat, potpuno normaliziran | Iskrivljena, rad-kaljena, ne-ujednačena |
| Otpornost na izvijanje | Visoka (odgovara superiornim krivuljama izvijanja) | Niži (zahtijeva de-ocjenu dizajna/sigurnosne faktore) |
| Obradivost (rezanje/zavarivanje) | Odlična stabilnost; bez savijanja | Visok rizik od uvrtanja, opruge ili savijanja |
| Duktilnost i žilavost | Odličan, posebno na niskim temperaturama | Smanjena duktilnost, posebno na uglovima |
4. B2B vodič za kupovinu: Kako nabaviti prave šuplje dijelove za svoj projekat
Kao stručnjak za nabavku, građevinski inženjer ili menadžer projekta, ne kupujete samo čelik na tone-već kupujete sigurnost konstrukcije, pouzdanost i jednostavnost izrade.
Kako biste bili sigurni da ćete dobiti apsolutnu najbolju vrijednost i performanse, koristite ovaj profesionalni vodič za kupovinu.
Korak 1: Identificirajte profil stresa vaše aplikacije
Ne zahtijeva svaki projekat vrhunski, -vruće-završeni čelik bez stresa. Usklađivanje vaše aplikacije s pravim proizvodom štedi ogroman budžet, a istovremeno jamči sigurnost.
- Odaberite hladno-formirano (EN 10219 / ASTM A500) ako:
Gradite niske{0}}komercijalne objekte, sekundarne okvire, rukohvate ili jednostavnu poljoprivrednu opremu.
Konstruktivni elementi su prvenstveno izloženi statičkim, zateznim ili laganim opterećenjima savijanjem, a ne jakom kompresiji ili dinamičkom zamoru.
Optimizacija budžeta je primarni pokretač, a vi ste uzeli u obzir niže krive izvijanja tokom dizajna.
- Zatražite vruće-gotovo (EN 10210) ako:
Gradite visoke-zgrade, dugačke-konstrukcije krovova, teška industrijska postrojenja ili građevine na moru.
Elementi će djelovati kao teško opterećeni stupovi ili kompresijski podupirači gdje je izvijanje primarni način kvara.
Konstrukcija je izložena dinamičkim, seizmičkim, cikličnim ili niskim{0}}okruženjima (gdje su žilavost zareza i otpornost na zamor kritični).
Nakon-isporuke je potrebna visoka{0}}izrada, složeno zavarivanje ili teška mašinska obrada.
Korak 2: Potražite prave standarde i certifikate
Nemojte se oslanjati na verbalna uvjeravanja. Prilikom slanja RFQ-a (zahtjeva za ponudu), navedite tačne proizvodne standarde i zahtijevajte mlinske testove (MTC).
- Za evropske projekte:NavediteEN 10210-1 i 2za vruće-gotovo, iEN 10219-1 i 2za hladno{0}}formirane.
- Za američke/sjevernoameričke projekte:TražiASTM A1085(koji ima strože tolerancije i kontrolisanije ponašanje pri stresu od standardaASTM A500).
- Provjerite toplinsku obradu:Pobrinite se da MTC kaže "Normalizovano" ili "Vruće završeno", a ne samo "Ublaženo stresom" (što je djelomični termički tretman koji ne obnavlja u potpunosti mikrostrukturu).
Korak 3: Procijenite geometriju ugla (Opasna zona hladnog formiranja-)
Ako vaš budžet diktira hladno-formirane SHS ili RHS, obratite posebnu pažnju na radijus ugla.
- Oštri uglovi (mali vanjski radijus r) ukazuju na jak hladni-rad, koji povećava zaostalo naprezanje i povećava rizik od pucanja uglova.
- Pitajte svog dobavljača za tačan radijus ugla. Visokokvalitetni proizvođači-proizvode hladno-oblikovane profile sa velikim radijusima uglova (u skladu s r Manjim ili jednakim 3t u zavisnosti od debljine) kako bi ravnomjernije rasporedili zaostala naprezanja.

napon na hladno savijanje kvadratnih šupljih presjeka

zakrivljene pravokutne čelične cijevi zaostalo naprezanje

urušavanje lokalnog izvijajućeg zida šupljeg presjeka
Korak 4: Odaberite provjerene, provjerene proizvođače
Isporučioci sa niskim-inim cijenama često smanjuju vrijeme hlađenja, podešavanje valjaka ili parametre zavarivanja, što rezultira šupljim dijelovima s nepravilnim, vrlo nepredvidivim obrascima zaostalih naprezanja. Partner sa proizvođačima koji koriste:
- Online termomehanički kontrolni procesi (TMCP)za upravljanje termalnim gradijentima.
- Napredna{0}}vrlotna struja i ultrazvučno testiranjeza provjeru integriteta zavara.
- Najsavremeniji-mlinovi za mjerenje veličine{{1}koji minimiziraju lokaliziranu preko-deformaciju.
Zaključak: vrijednost iznad cijene
U nabavci konstrukcijskog čelika, najjeftinija unapred opcija može lako postati najskuplja greška. Hladno{1}}formirani šuplji dio sa visokim, nekontrolisanim preostalim naprezanjem može vam danas uštedjeti nekoliko dolara po toni, ali vas sutra može koštati hiljade u iskrivljenim izradama, odbačenim instalacijama na gradilištu ili još gore-katastrofalnim kvarovima konstrukcije.
RazumevanjemPreostalo naprezanje šupljeg presjeka, možete dizajnirati sa preciznošću, kupovati s povjerenjem i graditi strukture koje izdržavaju test vremena.
Planirate li svoj sljedeći strukturalni projekat-visokih performansi?Ne prepuštajte svoj strukturalni integritet slučaju. Kontaktirajte naš stručni inženjerski i prodajni tim danas da dobijete ponudu za certificiranu, visoku-izdržljivost, nisko-naprezanjeEN 10210 Vruće-Završeni šuplji profilii premiumASTM A1085profili. Dozvolite nam da vam pomognemo da izgradite sigurnije, jače i efikasnije.