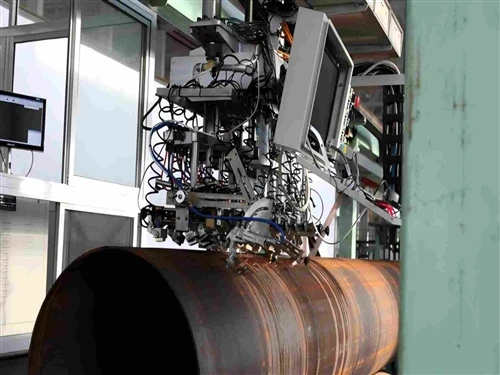
čelične cijevi su bešavne čelične cijevi, uglavnom proizvedene kroz toplo{0}}valjane i hladno{1}}valjane procese. Sirovine koje se koriste su ingoti od ugljeničnog konstrukcijskog čelika, gredice za kontinuirano livenje. Hemijski sastav sirovina, uključujući ugljik, mangan, fosfor i sumpor, treba unaprijed provjeriti kroz spektroskopski proces vruće valjane cijevi
Proces vruće{0}}valjanih cijevi je pogodan za čelične cijevi velikog -promjera, debelih-stjenki.
Proizvodni proces:
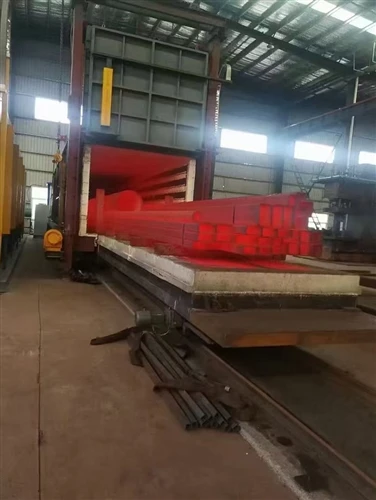
Billet Grijanje
Izrezane gredice se šalju u peć za grijanje na prstenu, gdje temperatura treba da dostigne 1200~1250 stepeni. Tokom procesa zagrijavanja, metalna struktura gredica postepeno dostiže austenitno stanje, čime se smanjuje otpornost na deformacije i olakšava probijanje i valjanje. Faza grijanja zahtijeva strogu kontrolu temperature tokom cijelog procesa, osiguravajući da temperatura ostane ujednačena kako bi se spriječilo lokalno pregrijavanje ili gorenje.
Formiranje perforacije
Zagrijana gredica se pretvara u šuplju hrapavu cijev kroz kosi probojnik za valjanje. Tokom procesa probijanja, pod koordinisanim radom valjaka i trna, dolazi do plastične deformacije u centru gredice, formirajući unutrašnju rupu.
Valjanje i dimenzioniranje cijevi
Probušene gredice se šalju u valjaonicu cijevi putem transportera, gdje više prolaza valjanja podešavaju vanjski prečnik i debljinu stijenke gredica. Valjane cijevi zatim ulaze u mašinu za dimenzioniranje radi kontrole vanjskog prečnika i zaobljenosti gotovih cijevi, ispunjavajući standardne zahtjeve tolerancije i približavajući ih konačnoj veličini proizvoda.
Hlađenje i ravnanje
Nakon dimenzioniranja čeličnih cijevi, one se{0}}ohlađuju na sobnu temperaturu kako bi se spriječilo strukturno stvrdnjavanje ili pucanje uzrokovano brzim hlađenjem. Ohlađene čelične cijevi se zatim ispravljaju pomoću stroja za ravnanje kako bi se eliminiralo savijanje i drugi nedostaci oblika.
Veličina rezanja
Nakon ispravljanja, čelična cijev se reže na oba kraja, uz toleranciju dužine koja se općenito kontrolira unutar ±10 mm.
Inspekcija
Kontrolom dimenzija i kvalitetom uklonite neispravne proizvode koji imaju površinske pukotine ili izbočine.

-Proces proizvodnje hladno vučenih cijevi
Proces hladnog izvlačenja cijevi je prikladan za čelične cijevi malog -promjera, tankih-stjenki.
Proizvodni proces:
Predtretman kapilara
Vruće{0}}valjane gredice se koriste kao sirovina, a gredice moraju proći kiseljenje i pranje kako bi se uklonio površinski oksidni kamenac i spriječila korozija čeličnih cijevi. Na unutrašnje i vanjske zidove čeličnih cijevi nanosi se specijalno mazivo, koje može smanjiti trenje tokom procesa hladnog izvlačenja.
Hladno izvlačenje
Pripremljena kapilara se šalje u mašinu za hladno izvlačenje, gde čelična cijev prolazi kroz kalup i rasteže se na sobnoj temperaturi kako bi se proizvela plastična deformacija, postepeno smanjujući vanjski promjer i debljinu stijenke.
Toplinska obrada
Hladnovučene čelične cijevi{0}}trebaju proći normalizaciju, zagrijavanje cijevi na 890~940 stepeni, kontroliranje vremena zadržavanja, a zatim hlađenje na zraku.
Finishing
Čelične cijevi koje su termički{0}}obrađene moraju se ponovo ispraviti kako bi se osigurala ravnost i zaobljenost, a zatim ih iseći na dužinu. Na kraju, površinu je potrebno polirati.
Inspekcija
Nakon kontrole veličine i kvaliteta, kvalificirane čelične cijevi se pakuju.