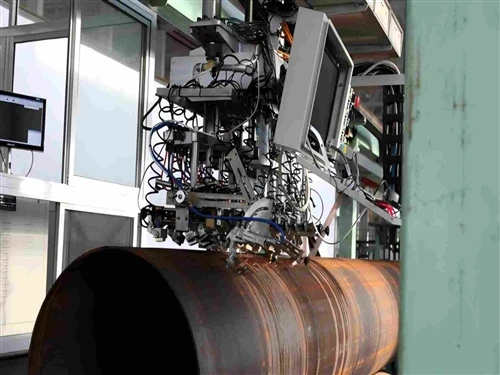
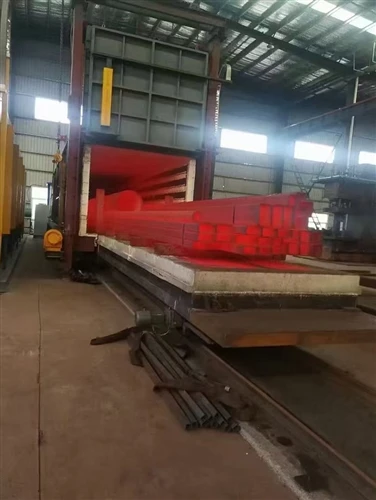
strukturalni šuplji profili se široko koriste u građevinskoj i proizvodnoj industriji, a različiti scenariji primjene zahtijevaju različite standarde čeličnih šupljih profila. Najčešći standardi za čelične cijevi su EN10219 i EN10210, koji određuju kvalitet, performanse i status isporuke čeličnih cijevi. Proučavanje njihovih razlika je veoma korisno za nas.
en10219 vs en 10210
En10219 Definicija:
EN10219 je evropski standard koji pruža detaljne propise i zahtjeve za dimenzije, mehanička svojstva, hemijski sastav i druge aspekte britanskih standardnih čeličnih cijevi. Standard EN10219 primjenjiv je na nelegirane i sitnozrnate nelegirane hladno oblikovane zavarene i bešavne čelične cijevi.
En10210 Definicija:
EN10210 je dio evropskog standarda koji specificira tehničke uslove isporuke za toplo{1}}formirane zavarene strukturalne šuplje čelične cijevi. Konkretno, standard EN10210 pokriva strukturalne šuplje čelične cijevi izrađene od ne-legiranih i sitnozrnatih- čeličnih materijala za zavarivanje vrućim oblikovanjem. Ove čelične cijevi se obično koriste u građevinskim konstrukcijama, mostovima, mehaničkoj proizvodnji, proizvodnji opreme i drugim inženjerskim aplikacijama.
EN10219 i EN10210 sertifikat su evropski standardi za proizvode od čeličnih cevi, od kojih oba imaju visoke standarde kvaliteta i široko se koriste na međunarodnom nivou. Oba certifikata se smatraju obaveznim pri proizvodnji i prodaji proizvoda od čeličnih cijevi.
Ovaj članak ima za cilj da uvede razlike između dobijanja ova dva certificirana proizvoda, kao i prednosti ova dva standarda za proizvodnju proizvoda od čeličnih cijevi i njihove odgovarajuće prednosti.
EN10219 i EN10210 certifikati su važni standardi za evropske proizvode od čeličnih cijevi, koji osiguravaju visok kvalitet i pouzdanost širom svijeta. Ovaj članak naglašava razlike između ovih certifikata i njihove odgovarajuće prednosti u proizvodnji čeličnih cijevi.
Iako i EN10219 i EN10210 sertifikati garantuju odličan kvalitet, još uvek postoje suptilne razlike između ova dva standarda.
I. Koristi:
EN10219 čelične cijevi se uglavnom koriste u konstrukcijskim aplikacijama kao što su konstrukcija, razvoj infrastrukture i građevinski okviri. Dok EN10210 čelične cijevi se široko koriste za proizvodnju šupljih profila i imaju široku primjenu u mašinstvu, automobilskoj industriji i drugim strukturalnim projektima.
II. Hemijski sastav:
EN10219 i EN10210 čelične cijevi imaju različite kemijske sastave, što direktno utiče na njihova mehanička svojstva. U poređenju sa EN10210 čeličnom cijevi, EN10219 čelična cijev obično ima niži sadržaj ugljika, sumpora i fosfora. Međutim, tačan hemijski sastav može varirati u zavisnosti od specifičnog kvaliteta i proizvođača.
|
Hemijski sastav EN10210-1 evropskog standarda (vruće oblikovani šuplji profili od ne-legiranog konstrukcionog čelika i sitnozrnastog konstrukcijskog čelika) |
||||||
|
Steel Grade |
Granice hemijskog sastava, % |
|||||
|
C max |
Si max |
Mn max |
P max |
S max |
N max |
|
|
S235JRH |
0.17 |
/ |
1.40 |
0.040 |
0.040 |
0.009 |
|
S275J0H |
0.20 |
/ |
1.50 |
0.035 |
0.035 |
0.009 |
|
S275J2H |
0.20 |
/ |
1.50 |
0.030 |
0.030 |
/ |
|
S355J0H |
0.22 |
0.55 |
1.60 |
0.035 |
0.035 |
0.009 |
|
S355J2H |
0.22 |
0.55 |
1.60 |
0.030 |
0.030 |
/ |
|
S355K2H |
0.22 |
0.55 |
1.60 |
0.030 |
0.030 |
/ |
|
Hemijski sastav EN10219-1 Evropski standard (Hladno oblikovani šuplji profili od nelegiranog konstrukcionog čelika) |
||||||||
|
Steel Grade |
Vrsta deoksidacijea |
% mase, maksimalno |
||||||
|
Steel Name |
Čelik NO |
C max |
Si max |
Mn max |
P max |
S max |
N max |
|
|
S235JRH |
1.0039 |
FF |
0.17 |
/ |
1.40 |
0.040 |
0.040 |
0.009 |
|
S275J0H |
1.0149 |
FF |
0.20 |
/ |
1.50 |
0.035 |
0.035 |
0.009 |
|
S275J2H |
1.0138 |
FF |
0.20 |
/ |
1.50 |
0.030 |
0.030 |
/ |
|
S355J0H |
1.0547 |
FF |
0.22 |
0.55 |
1.60 |
0.035 |
0.035 |
0.009 |
|
S355J2H |
1.0576 |
FF |
0.22 |
0.55 |
1.60 |
0.030 |
0.030 |
/ |
|
S355K2H |
1.0512 |
FF |
0.22 |
0.55 |
1.60 |
0.030 |
0.030 |
/ |
|
a: Metoda deoksidacije je označena na sljedeći način: FF: Potpuni čelik koji sadrži elemente za vezivanje dušika u količinama dovoljnim da vežu raspoloživi dušik (npr. min. 0, 020 % ukupnog AI ili 0,015 % rastvorljivog AI). b: Maksimalna vrijednost za dušik se ne primjenjuje ako hemijski sastav pokazuje minimalni ukupni sadržaj AI od 0,020 % sa minimalnim omjerom AI/N od 2:1, ili ako je prisutan dovoljan broj drugih N-veznih elemenata. N-obvezujući elementi će biti zabilježeni u dokumentu o inspekciji. |
||||||||
III. Snaga prinosa:
Granica tečenja je napon pri kojem materijal počinje pokazivati plastičnu deformaciju. U poređenju sa cijevima prema EN10210 standardu, čelične cijevi prema EN10219 standardu obično nemaju značajno veću granicu tečenja. Stoga se ne može jednostavno reći da EN10219 cijevi imaju veću granicu tečenja. U praktičnim primjenama, ove dvije vrste cijevi mogu imati sličnu granicu tečenja.
VI. Zatezna čvrstoća:
Vlačna čvrstoća je maksimalno opterećenje koje materijal može izdržati prije loma. Općenito, EN10210 čelične cijevi obično imaju visoku vlačnu čvrstoću, ali nije apsolutna. U posebnim slučajevima, EN10219 čelične cijevi također mogu imati vlačnu čvrstoću sličnu ili veću od EN10210 čeličnih cijevi. Kada cjevovod treba da izdrži veća vlačna opterećenja ili pritiske, povećana vlačna čvrstoća je korisna za EN10210 čelične cijevi.
V. Svojstva uticaja:
Udarne performanse čeličnih cijevi su od ključne važnosti, posebno u primjenama na niskim temperaturama i teškim okruženjima. Općenito se vjeruje da EN10210 čelična cijev ima odličnu udarnu žilavost, dok EN10219 čelična cijev može imati relativno slab učinak na udar. Međutim, specifične performanse udara ovise o faktorima kao što su specifični sastav materijala, proizvodni proces i okruženje primjene čelične cijevi. Stoga se u industrijama koje zahtijevaju visoku otpornost na krt lom često biraju EN10210 čelične cijevi. Međutim, u određenim okolnostima, može biti potrebno ispitivanje performansi udara kako bi se potvrdilo da li čelična cijev ispunjava zahtjeve.
VI. Ostale ključne tačke:
a. Proces proizvodnje:
EN10219 i EN10210 čelične cijevi mogu se proizvoditi pomoću metoda vrućeg ili hladnog oblikovanja, ovisno o stvarnim zahtjevima.
proces proizvodnje EN10219 hladno oblikovanog čeličnog šupljeg profila je mnogo jednostavniji od EN10210 toplo oblikovanog čeličnog šupljeg profila. Da, u nekim zahtjevnijim građevinskim projektima obično se isporučuju proizvodi od čeličnih šupljih profila standarda EN10210. Umjesto odabira EN10219 hladno oblikovanih čeličnih šupljih profila. Među hiljadama projekata koje je isporučio BRISK STEEL, proizvodi od čeličnih cijevi EN10210 imaju više povjerenja i favoriziraju ih dobavljači.
kako da razlikujemo između djelomično rasterećenih čeličnih cijevi i potpuno normaliziranih čeličnih cijevi koje dobijemo? U standardu EN 10210, čelične cijevi navedene kao S355NH moraju biti potpuno normalizirane, pri čemu "N" predstavlja normalizaciju, dok čelične cijevi navedene kao S355J2H mogu predstavljati oslobađanje od naprezanja, ali ne i potpuno normalizirane.
Nakon normalizacije, šuplji profil od čelika EN 10210 nema zaostalo naprezanje, što olakšava obradu tako potpuno normaliziranog šupljeg profila. Značajno poboljšana stabilnost dimenzija. Oblik kvadratnih ili pravougaonih šupljih profila se ponovo formira tokom tretmana normalizacijom temperature, a njihove ugaone konture su kompaktnije, što rezultira optimizovanim performansama. Pored poboljšanja performansi, povećan je i radijus ugla šupljeg profila, a poboljšana je i estetika. Oni pružaju veću i ujednačeniju ravan zavarivanja za naknadne operacije obrade.
Ukratko, istinski vruće obrađeni šuplji profili imaju više prednosti od hladno oblikovanih središnjih profila. Trebali bismo biti oprezni s proizvodima koji mogu zadovoljiti standarde, ali ne mogu osigurati potpuno smanjenje rizika projekta. Specifična metoda je da uvijek možete osigurati optimalne performanse u upotrebi specificiranjem potpuno standardiziranog šupljeg dijela i korištenjem naziva S355NH.
o korištenim standardima procesa i oblikovanja.