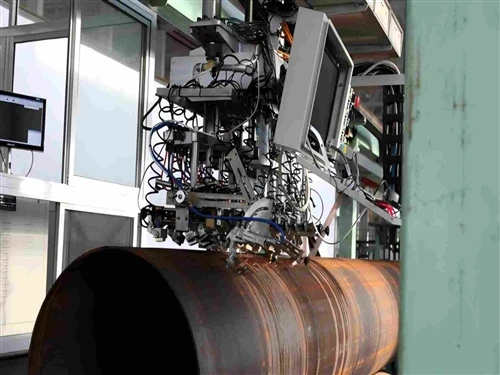
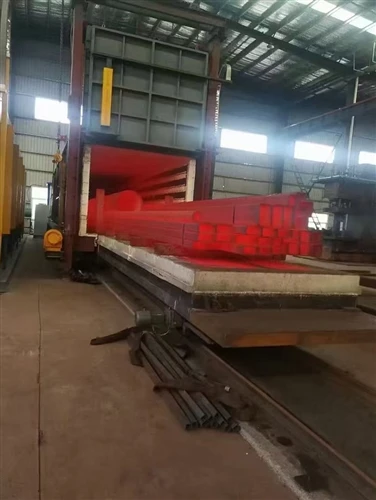
ERW čelična cijev se formira od toplo valjanog kotura proizvedenog u čeličani. Svi ulazni namotaji su verifikovani na osnovu sertifikata o ispitivanju dobijenog od čeličane za njihove hemijske i mehaničke osobine. Faza formiranja ERW cevi počinje sa trakom jedne širine. Širina trake je otprilike jednaka obodu cijevi koja se proizvodi. Rubovi zavojnice se šišaju na unaprijed određene širine u liniji rezanja. Proces uključuje odmotavanje i niveliranje zavojnica i obradu istih. Olovni kraj svake zavojnice je kvadriran operacijom smicanja za uvlačenje navoja u mlin. Zatim se ovaj kraj spaja sa krajem zavojnice izlazne zavojnice kako bi se održao kontinuitet u proizvodnji i smanjili gubici.
BRISK STEEL je dobro opremljen i savladava naprednu radionicu i tehnologiju. Mlin za zavarivanje cijevi HFW 426 uveo je današnju tehnologiju i opremu za proizvodnju naftnih čeličnih cijevi svjetske klase, uključujući oblikovanje
mašina i pila za glodanje janpanske kompanije KUSAKABE, visokofrekventni zavarivač u čvrstom stanju iz norveške kompanije EFD, servo motor njemačke kompanije SIEMENS i ostala oprema proizvedena je u poljoprivrednim tvornicama kod kuće. Proizvodi uključuju: odljevke u ulju koji ispunjavaju američki API 5CT standard za čeličnu granu H40, J55, K55, N80 i L80, kao i naftovode i plinovode koji zadovoljavaju američki API 5L standard za čelik od X80 i niže i ASTM A53 standard, njemački DIN 17100 standard, GB /T9711.{11}}.