Kvalitet čelika po EN 10255
S195T
DIMENZIJE I VELIČINE EN 10255 ČELIČNIH CIJEVI
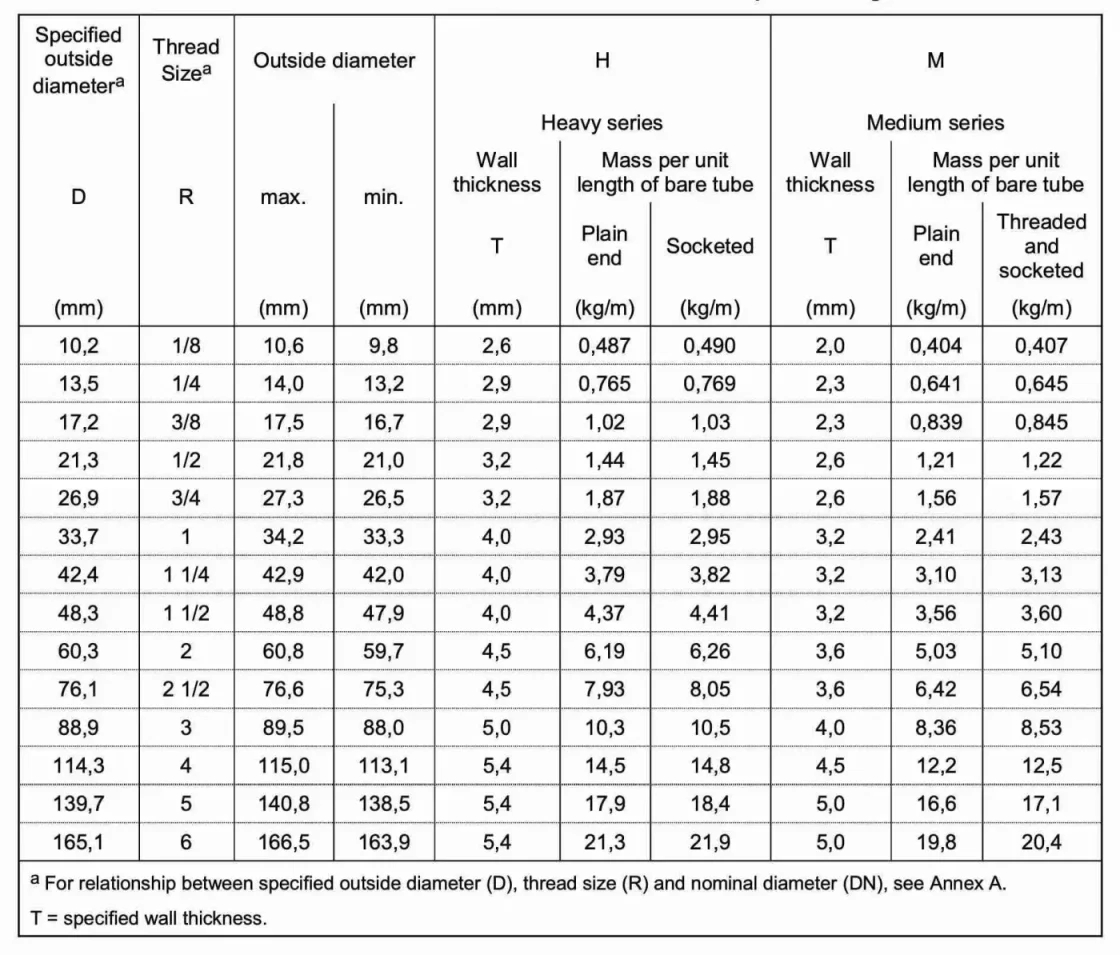
Sljedeća tabela sadrži dimenzije i težinu čeličnih cijevi u skladu sa evropskim standardom EN 10255 "Cijevi od-nelegiranog čelika pogodne za zavarivanje i narezivanje navoja" i britanskim standardom BS 1387:1985 "Specifikacije za čelične cijevi i cijevi s navojem i utičnicom, te za čelične cijevi s navojem i cijevi pogodne za obične cijevi BS2 sa navojem ili navojne cijevi 1 teme":
KONTAKTIRAJTE NAS:sales@briskmetal.com
Specificirano vani diametera
(mm) |
Thread Sizea
R | Napolju
max.
(mm) | prečnika
min.
(mm) | H
Zid debljina
T
(mm) | H
eavy serija
misa dužina o
Plain kraj
(kg/m) | s
po jedinici f gola cijev
Utičnica
(kg/m) | Ja
Zid debljina
T
(mm) | M
dium seri
misa dužina o
Plain kraj
(kg/m) | es
po jedinici f gola cijev
Threaded i utičnica
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Za odnos između specificiranog vanjskog prečnika (D), veličine navoja (R) i nazivnog prečnika (DN), pogledajte Dodatak A. T=specificirana debljina zida. | |||||||||
Nominal Bore | Vanjski prečnik | Debljina | Težina | ||||||
Light |
srednji/ Teška
| Light | Srednje | Teška | Light | Srednje | Teška | ||
in | mm | mm | mm | mm | mm | mm | kg/m | kg/m | kg/m
|
1/4 | 8 | 13.6 | 13.9 | 1.80 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
3/8 | 10 | 17.1 | 17.4 | 1.80 | 2.3 | 2.9 | 0.670 | 0.839 | 1.020 |
1/2 | 15 | 21.4 | 21.7 | 2.00 | 2.6 | 3.2 | 0.947 | 1.210 | 1.440 |
3/4 | 20 | 26.9 | 27.2 | 2.30 | 2.6 | 3.2 | 1.380 | 1.560 | 1.870 |
1 | 25 | 33.8 | 34.2 | 2.60 | 3.2 | 4.0 | 1.980 | 2.410 | 2.940 |
1 1/4 | 32 | 42.5 | 42.9 | 2.60 | 3.2 | 4.0 | 2.540 | 3.100 | 3.800 |
1 1/2 | 40 | 48.4 | 48.8 | 2.90 | 3.2 | 4.0 | 3.230 | 3.570 | 4.380 |
2 | 50 | 60.2 | 60.8 | 2.90 | 3.6 | 4.5 | 4.080 | 5.030 | 6.190 |
2 1/2 | 65 | 76.0 | 76.6 | 3.20 | 3.6 | 4.5 | 5.710 | 6.430 | 7.930 |
3 | 80 | 88.7 | 89.5 | 3.20 | 4.0 | 5.0 | 6.720 | 8.370 | 10.300 |
4 | 100 | 113.9 | 114.9 | 3.60 | 4.5 | 5.4 | 9.750 | 12.200 | 14.500 |
5 | 125 | – | 140.6 | – | 5.0 | 5.4 | – | 16.600 | 17.900 |
6 | 150 | – | 165.1 | – | 5.0 | 5.4 | – | 19.700 | 21.300 |
HEMIJSKI SASTAV EN 10255 CIJEVI
| Ocjena | Hemijski sastav (%) | |||
| S195T | C | Mn | P | S |
| ≤ 0,20 | ≤ 1,40 | ≤ 0,035 | ≤ 0,030 | |
MEHANIČKA SVOJSTVA EN 10255 CIJEVI
| Ocjena | Mehanička svojstva | ||
| S195T | Granica tečenja (Mpa) | Vlačna čvrstoća (Mpa) | Izduženje (%) |
| 195 | 320-520 | 20 | |
TOLERANCIJE EN 10255 CIJEV
- Tip L - Tolerancija dimenzija i jedinična masa
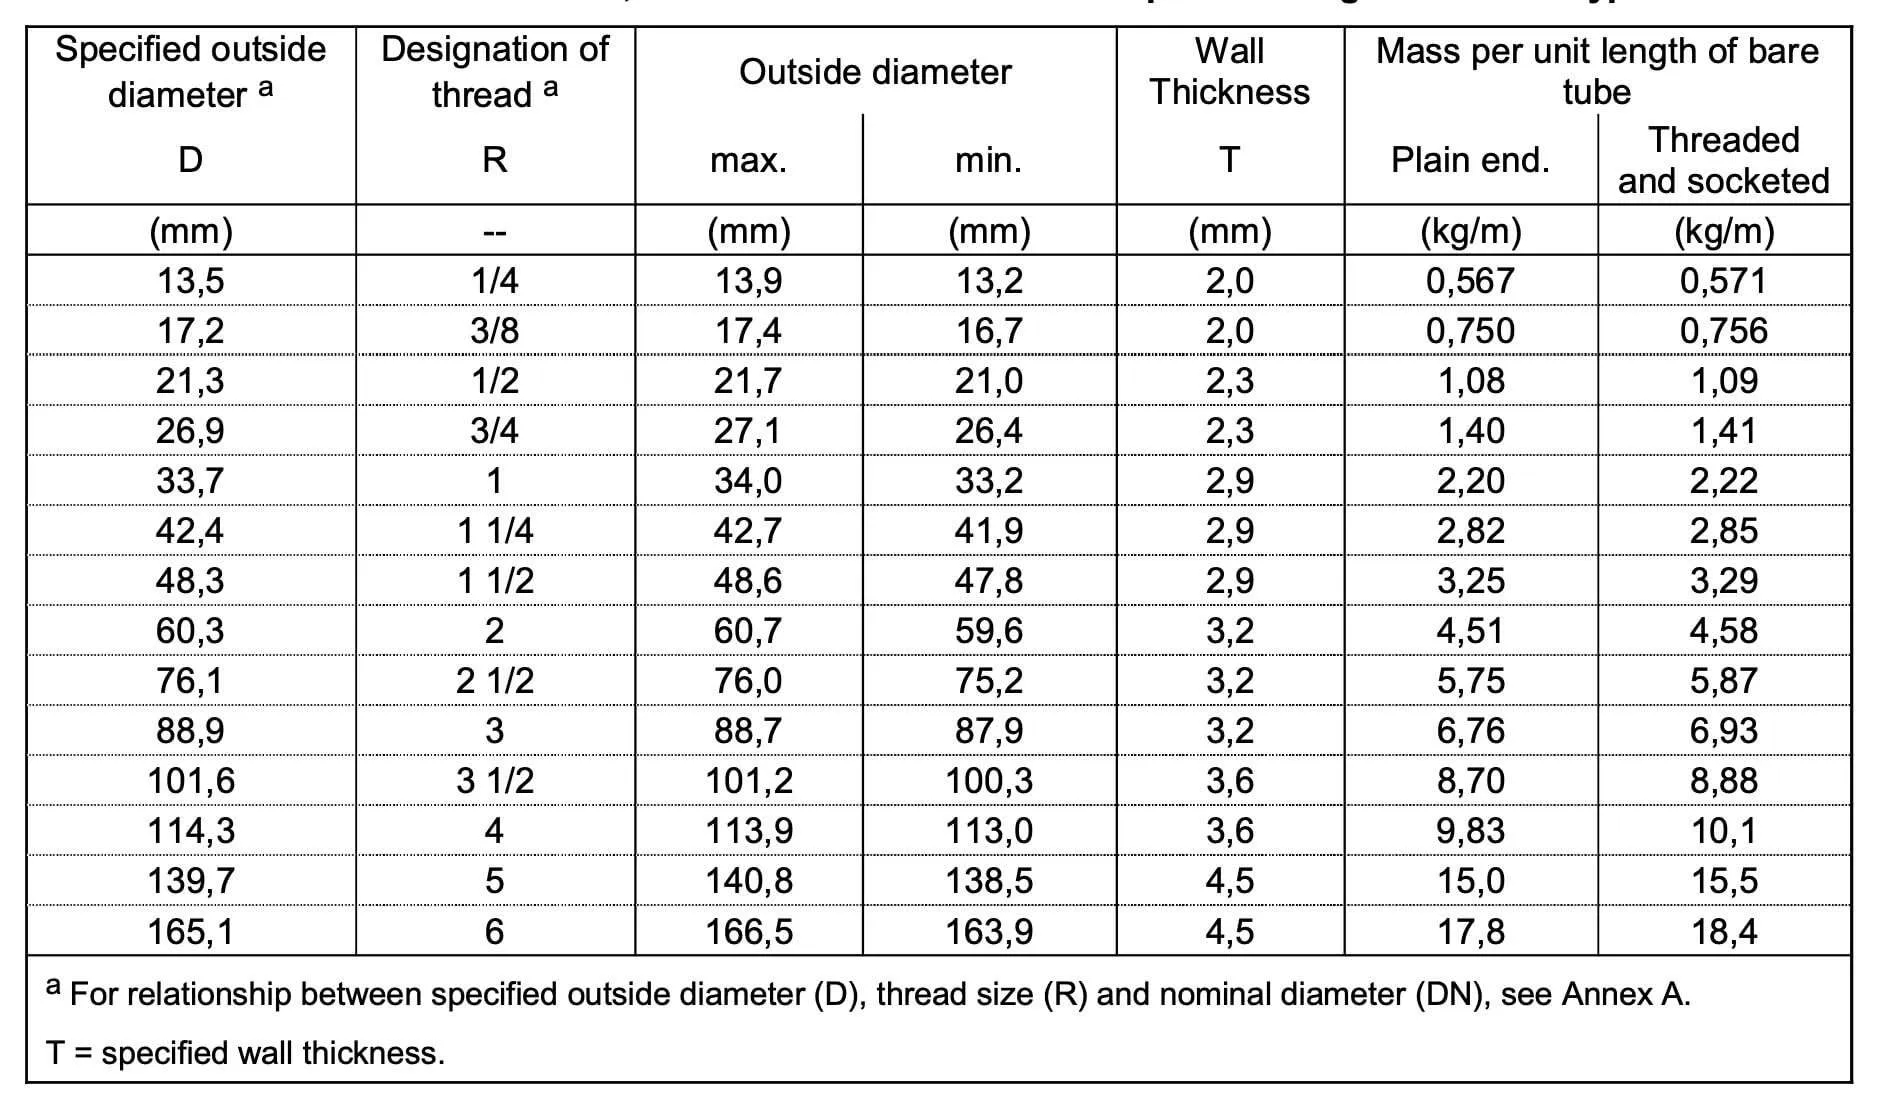
- Tip L1 - Tolerancija dimenzija i Jedinična masa
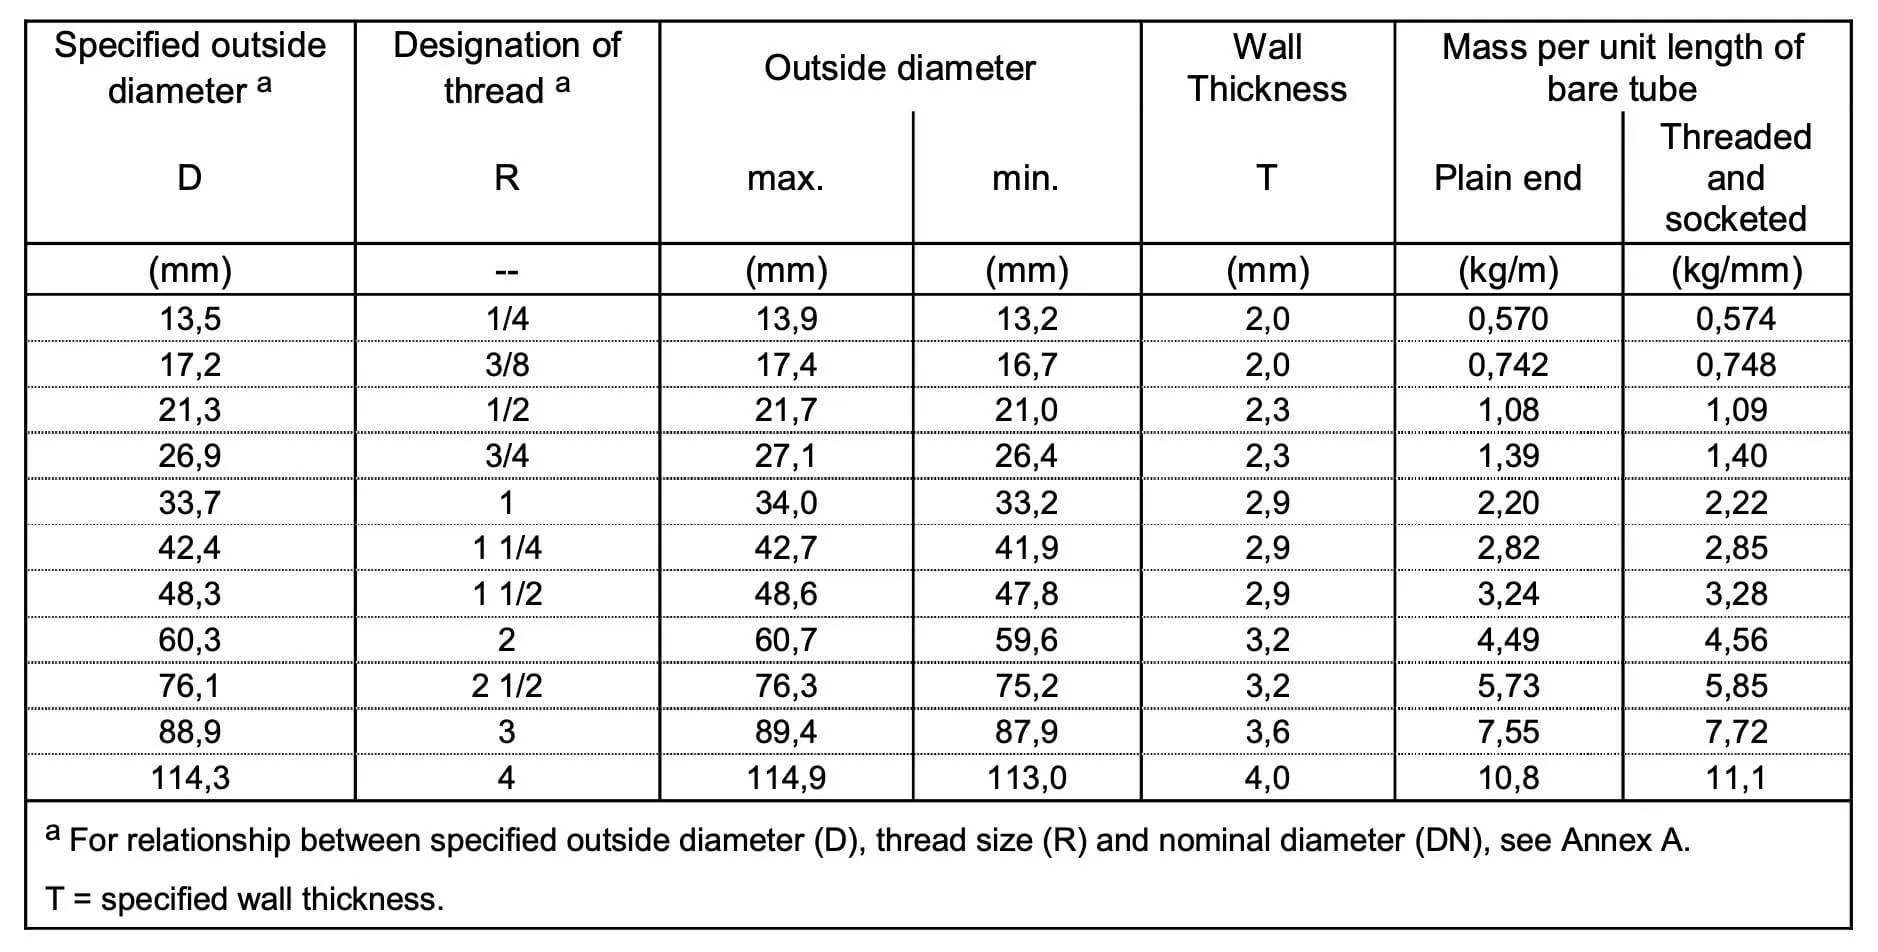
- Tip L2 - Tolerancija dimenzija i Jedinična masa
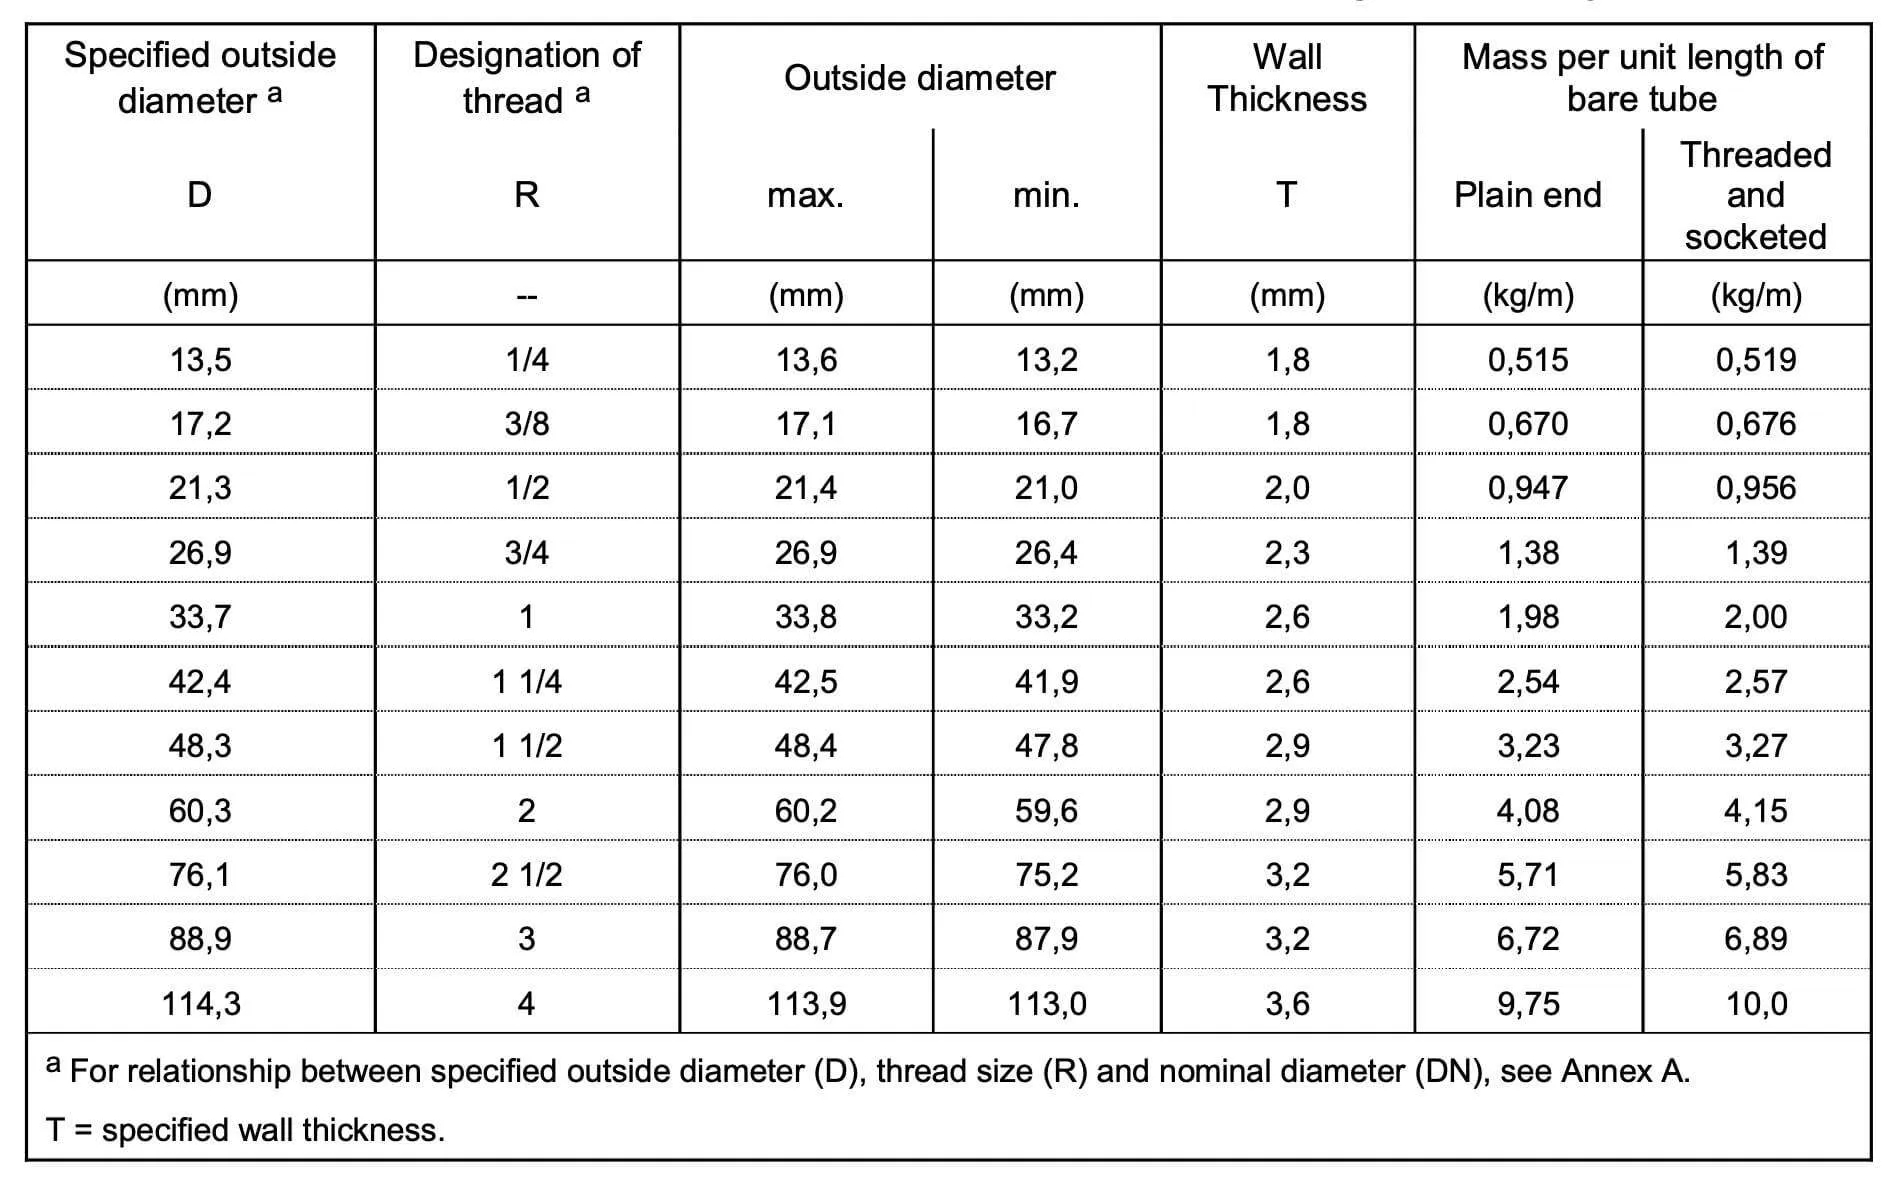
- Debljina zida
• ±10%. za M i H serije i tip L;
• -8% sa plus tolerancijom ograničenom tolerancijom mase, za tipove L1 i L2.
- Težina
• ±7,5% za snopove od 10 tona ili više, za serije M i H i tip L;
• +10%, -8% na pojedinačnim epruvetama za tipove L1 i L2.
- Pravost
• Pravost ne smije prelaziti 0,002 L.
ISPITIVANJE I INSPEKCIJA EN 10255 CIJEV
- Test zatezanja
Ispitivanje zatezanja mora se izvesti na goloj cijevi u skladu sa EN 10002-1.
- Test savijanja
Kako bismo osigurali kvalitet naših zavarenih cijevi, vršimo ispitivanje savijanja u skladu sa EN 10232. Ovaj test se primjenjuje na gole cijevi specificiranih vanjskih prečnika od 17,2 mm do uključujući 60,3 mm, a cijev je savijena pod uglom od 90°. Utor u alatu za formiranje ima širinu koja tačno odgovara prečniku cevi i dubinu ne manju od polovine prečnika. Radijus na dnu utora prvog je kao što je dato u tabeli ispod. Zavarene cijevi se savijaju sa zavarom na vanjskoj strani krivine. Na cijevima ne smiju biti vidljive pukotine bez pomagala za uvećanje. Izvođenjem ovog testa možemo osigurati da naše zavarene cijevi ispunjavaju najviše standarde kvalitete.
| Prečnik (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Radijus savijanja | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Test spljoštenja
Kako bi se osigurao strukturalni integritet zavarenih cijevi, provodi se ispitivanje spljoštenosti u skladu sa EN 10233. Ispitivanje se primjenjuje na gole cijevi vanjskog prečnika većeg od 60,3 mm i uključuje izravnavanje cijevi u presi dok razmak između ploča, mjereno pod opterećenjem, ne dostigne 75% originalnog vanjskog prečnika. Zavar treba postaviti naizmjenično pod 0 ili 90° u smjeru spljoštenja. Tokom procesa spljoštenja, cijev ne bi trebala imati vidljive pukotine ili nedostatke bez pomagala za uvećanje. Kada razmak između ploča dostigne 60% originalnog vanjskog prečnika, blagi prijevremeni kvar na rubovima neće se smatrati razlogom za odbacivanje. Ovo ispitivanje osigurava da zavarene cijevi mogu izdržati potrebnu količinu pritiska bez greške.
- Test nepropusnosti
Svaki sistem koji uključuje transport tečnosti mora biti projektovan tako da osigura da nema curenja. Ovo je posebno važno u industrijama poput zdravstva, gdje čak i malo curenje može imati ozbiljne posljedice. Da bi osigurali integritet svojih proizvoda, proizvođači moraju podvrgnuti svaku cijev-testu nepropusnosti. Najčešći tip testa je hidrostatski test, koji uključuje punjenje cijevi vodom i pritisak na 50 bara u trajanju od najmanje 5 sekundi. Međutim, proizvođači također imaju mogućnost korištenja elektromagnetnog testa u skladu sa EN 10246-1. Koja god vrsta ispitivanja da se koristi, cilj je osigurati da je gotov proizvod potpuno siguran i prikladan za upotrebu.
- Dimenzijska inspekcija
Potrebno je izvršiti kontrolu veličine i dimenzija.
- Vizuelni pregled
Vizuelni pregled se obavlja prema standardu.
OZNAKA NA EN 10255 CIJEVIMA
Oznake treba postaviti najmanje jednom u krugu od jednog metra od jednog kraja cijevi, a cijevi se označavaju sljedećim informacijama odgovarajućim i trajnim metodama:
• Naziv ili zaštitni znak proizvođača;
• Ozbiljni simbol (H ili M) i tip (L, L1 ili L2);
• Simbol proizvodnog procesa (S ili W)
Boje mogu biti od pomoći za organiziranje i prepoznavanje različitih objekata, a to je posebno istinito kada su cijevi u pitanju. Cijevi se često koriste u različitim okruženjima, od gradilišta do laboratorija, i dolaze u širokom rasponu veličina i materijala. Iako svaka vrsta cijevi ima svoja jedinstvena svojstva, sve ih je potrebno označiti tako da se mogu lako identificirati. Proizvođač može odlučiti da koristi kodiranje u boji umjesto oznaka serije ili tipa. Ovo će olakšati brzu identifikaciju različitih tipova cijevi, uštedjeti vrijeme i spriječiti zabunu.
| Teška | Srednje | Vrste |
| Crveni | Plava | Pogledajte tabelu tolerancije |
Sljedeće informacije će se pojaviti na etiketi svakog paketa:
• Naziv ili zaštitni znak proizvođača;
• Standardni kod EN 10255;
• Simbol proizvodnog procesa (S ili W)
• D (spoljni prečnik) ili R (veličina navoja);
• Serija ili tip ili specificirana debljina zida.
EN 10255 I BS 1387 TABELA ZA UPOREDBE
Ukinut i zamijenjen evropskim standardom EN 10255: 2004 (koji je usvojilo nacionalno tijelo za standarde Ujedinjenog Kraljevstva kao BS EN 10255:2004 "cijevi od-nelegiranog čelika pogodne za zavarivanje ili narezivanje navoja"), BS 1387:1985 je povučen. Vrste u BS 1387 i EN 10255 koje odgovaraju jedna drugoj navedene su u tabeli ispod.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | BS 1387 Light |
| EN 10255 Srednje | BS 1387 Medium |
| EN 10255 Teška | BS 1387 Heavy |
IZGLED EN 10255 CIJEVI
Kvalitet cijevi se često određuje prema završnoj obradi površine. Iz tog razloga, proizvođači moraju voditi računa o tome da njihovi proizvodi nemaju nedostataka koji se mogu otkriti vizualnim pregledom. Unutrašnje i vanjske površine cijevi moraju biti glatke, bez nesavršenosti ili tragova koji bi zahtijevali previjanje. Sve površinske nesavršenosti koje zadiru u specificiranu minimalnu debljinu zida smatraju se defektima. Nesavršenosti površine dozvoljeno je premazati brušenjem ili mašinskom obradom pod uslovom da debljina zida u obrađenom području nije manja od propisanog minimuma. Sva obrađena područja moraju se glatko uklopiti u konturu cijevi. Prateći ove smjernice, proizvođači mogu proizvesti cijevi s vrhunskim završnim obradama koje zadovoljavaju najviše standarde kvalitete.