Ako ste proveli neko vrijeme nabavljajući šuplje čelične konstrukcije u Europi ili za projekt dizajniran za Eurocode-, gotovo sigurno ste naišli na obojeEN 10219iEN 10210na crtežima, specifikacijama ili certifikatima mlina. Na papiru izgledaju zamjenjivo - istih oblika presjeka, raspona veličina koji se preklapaju, sličnih naziva razreda. U praksi, njihovo miješanje na pogrešnom projektu jedna je od najčešćih i izbjećih grešaka u nabavci čeličnih konstrukcija.
Ovaj vodič vodi kroz ono što zapravo razdvaja dva standarda, gdje svaki od njih pripada i kako provjeriti da li dobijate ono što je stvarno potrebno vašem projektu -, a ne samo kako je dobavljač spreman nazvati.

Osnovna razlika: Šta se dešava nakon zavarivanja
Oba standarda pokrivaju kvadratne (SHS), pravokutne (RHS) i kružne (CHS) šuplje dijelove koji se koriste kao strukturni elementi. Linija razdvajanja između njih nije oblik, naziv razreda, pa čak ni sam proces zavarivanja -, već ono što se kasnije dešava sa sekcijom.
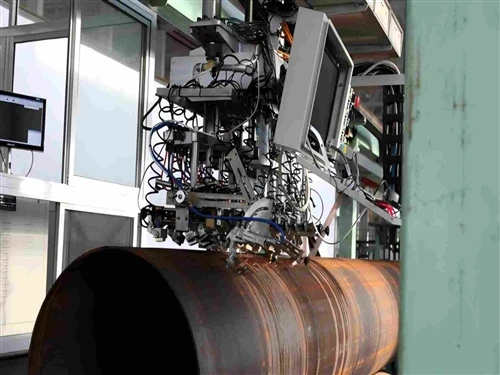
EN 10219pokriva hladno{0}}zavarene šuplje konstrukcije. Čelična traka se kotrlja-formira u oblik i zavaruje na temperaturi okoline ili blizu nje. Ne primjenjuje se daljnja termička obrada. Ovo održava proizvodnju bržom i manje energetski-intenzivnom, što se odražava u generalno nižim cijenama.
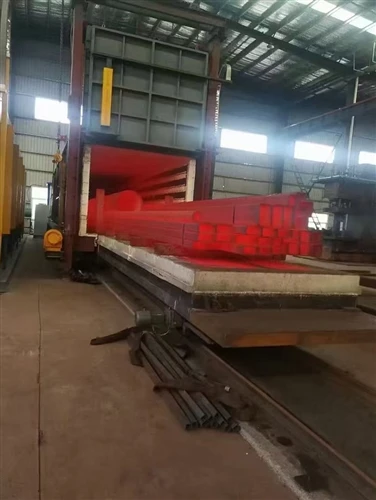
EN 10210pokriva vruće-završene strukturalne šuplje dijelove - kategoriju koja uključuje i bešavne cijevi i zavarene cijevi koje se podvrgavaju dodatnom toplom-koraku završne obrade (obično normalizirajuće valjanje) nakon oblikovanja. Ovaj korak ublažava zaostala naprezanja i izobličenje zrna uneseno tokom hladnog oblikovanja, približavajući uglove sekcije u mehaničkim performansama ravnim površinama.
Ta jedinstvena razlika u obradi kaskadno se prebacuje na gotovo sve ostalo što je važno za konstrukcijski dizajn: žilavost uglova, performanse zamora, nivoe zaostalih naprezanja i u nekim slučajevima, potreban pristup dizajnu prema Eurokodu 3.

Zašto su svojstva uglova zapravo bitna
Ovo je dio koji se zataškava u brojnoj literaturi o dobavljačima, ali to su detalji do kojih se građevinski inženjeri najviše brinu.
Kada se ravna čelična traka hladno-oblikuje u kvadratni ili pravougaoni dio, uglovi se podvrgavaju značajnoj plastičnoj deformaciji. Ovaj rad-očvršćuje čelik tačno na mjestima gdje spojevi - pričvršćeni vijcima, zavareni ili na neki drugi način - imaju tendenciju da koncentrišu napon. Rezultat je presjek sa značajno različitom granom tečenja na uglovima u odnosu na ravne strane, zajedno sa blokiranim-zaostalim naprezanjem.
Za statičku strukturu s jednostavnim gravitacijskim opterećenjem, ova razlika se često može upravljati i čak se može uzeti u obzir konzervativno u tablicama dizajna hladno{0}}oblikovanih presjeka. Ali za sve što uključuje ciklično opterećenje - vjetrom-indukovano umorom, seizmičkom aktivnošću, vibracijom od mašina ili saobraćaja - stanje ugla postaje prava varijabla dizajna, a ne fusnota.
EN 10210{1}}vrući završni korak u velikoj mjeri resetuje ovo stanje. Normalizirajuće valjanje zagrijava čelik iznad njegove temperature rekristalizacije, omogućavajući strukturi zrna da se ujednačenije reformiše po cijeloj sekciji, uključujući uglove. Upravo zbog toga EN 10210 ima tendenciju da se pojavljuje na građevinama na moru, zgradama-seizmičkih zona i komponentama mostova, gdje kodovi dizajna eksplicitno odmjeravaju ponašanje ugla-oblasti.

Dimenzionalne tolerancije: manje očigledna, ali stvarna razlika
Hladno oblikovani-profili prema EN 10219 općenito imaju manje tolerancije dimenzija od svojih vruće{2}}završenih parnjaka. Proces hladnog-formiranja je dimenzionalno stabilniji i ponovljiv na nivou mlina, dok vruća{5}}završna obrada uvodi male varijacije dimenzija od termičkog širenja i kontrakcije tokom završnog prolaza.
Ovo je važnije nego što se može činiti za arhitektonski izložene čelične konstrukcije ili sisteme modularne konstrukcije gdje se komponente moraju uklopiti uz minimalno-prilagođavanje na licu mjesta. U ovim slučajevima, uža granica tolerancije EN 10219 zapravo može biti odlučujući faktor u odnosu na EN 10210, čak i na projektu gdje opterećenje od zamora nije primarna briga.
Izmjena ocjena: zajednička tačka konfuzijeN
Oba standarda koriste ocjene iz iste opće porodice serije S- (S235, S275, S355, S460), ali se slova sufiksa razlikuju, a kupci ovo često zanemaruju:
- Standardi EN 10219 obično nose sufiks "H" u kombinaciji sa oznakama koje se odnose na hladno-formiranje-, kao što su S235JRH, S275J0H ili S355J2H
- Standardi EN 10210 prate sličan obrazac imenovanja, ali mogu uključivati dodatne sufikse poput "NH" (normalizirani, šuplji dio) za razrede kao što su S355J2H ili S460NH
Sam broj razreda (235, 275, 355, 460) odnosi se na nominalnu granicu tečenja u MPa, ali put proizvodnje iza tog broja značajno se razlikuje između dva standarda, čak i kada etiketa izgleda gotovo identično. Certifikat mlina uvijek treba naznačiti prema kojem standardu, a ne samo prema kojem broju razreda, se isporučuje.
Kupci o detaljima zavarivanja rijetko pitaju
Većina razgovora o izvoru se zaustavlja na "hladno-oblikovano vs vruće-završeno", ali postoji sekundarna varijabla koju vrijedi razumjeti: kako se pravi šav zavare prije nego započne bilo koja završna ruta. Ogromna većina zavarenih sekcija prema EN 10219 i EN 10210 danas koristi visoko-indukcijsko zavarivanje (HFI), gdje indukcijski kalem zagrijava rubove trake do temperature kovanja neposredno prije nego što se pritisnu zajedno, bez dodavanja materijala za punjenje. Ovo proizvodi usku, gustu liniju zavara koja se generalno ne razlikuje od osnovnog materijala nakon što je presek završen.
Starije ili niže-proizvodne linije ponekad još uvijek koriste konvencionalno zavarivanje električnim otporom bez kontrole iste frekvencije, što može ostaviti grublju zonu{1}}pod utjecajem topline na šavu. Za materijal EN 10219, gdje nema naknadne vruće{4}}završne obrade, kvalitet originalnog zavara je važniji, a ne manje. Razumno je pitanje postaviti dobavljaču - ne zato što konvencionalni ERW automatski ne zadovoljava standard, već zato što je HFI postao praktično mjerilo za dosljedan kvalitet zavara u strukturalnim šupljim dijelovima, a mlin siguran u svoj proces neće oklijevati da potvrdi koju metodu koristi.
Vremena isporuke i dostupnost na tržištu
Jedan praktičan faktor koji rijetko ulazi u tehnička poređenja: EN 10219 sekcije su zalihe daleko šire od ekvivalenata EN 10210, jednostavno zato što predstavljaju veći udio potražnje za strukturalnim šupljim profilima. Standardne veličine i uobičajeni tipovi prema EN 10219 često su dostupni na lageru distributera sa kratkim rokovima isporuke. EN 10210 materijal, posebno u rjeđim kombinacijama veličina i klasa, češće zahtijeva proizvodnju u mlinu, što može produžiti vrijeme isporuke za nekoliko sedmica u zavisnosti od rasporeda proizvođača.
Ovo ima stvarnu implikaciju nabavke: ako strukturalni dizajn projekta zaista zahtijeva EN 10210 za uglove-kritične veze, isplati se potvrditi dostupnost ranije nego pretpostaviti da se može nabaviti na istoj vremenskoj liniji kao i EN 10219. Kasno otkriće produženog vremena isporuke na učitavanje-konstrukcije može odgoditi vezu sa više materijala nego.
Cijena: Gdje je stvarna{0}}zamjena
EN 10219 sekcije su gotovo uvijek jeftinije od ekvivalenata EN 10210 u istoj veličini i kvaliteti, a razlog je jednostavan: vruća-završna obrada je dodatni proizvodni korak s priloženim stvarnim vremenom rada peći i troškovima energije. Kao grubo pravilo, očekujte da materijal EN 10210 nosi primjetnu cjenovnu premiju - tačna marža varira u zavisnosti od proizvodnje i tržišnih uslova, ali nikada ne bi trebala biti zanemarljiva.
Ovo stvara korisnu provjeru ispravnosti tokom nabavke. Ako dobavljač citira EN 10210 cijene koje su jednake ili blizu pariteta sa njihovim EN 10219 cijenama za iste dimenzije, to je signal vrijedan istraživanja. Ili se korak vruće{4}}završne obrade ne izvodi stvarno, ili mlin labavo primjenjuje oznaku EN 10210. Za svaki projekat u kojem svojstva uglova imaju-pretpostavke nosivosti u dizajnu, ovo je vrijedno potvrditi stvarnim zapisima peći ili procesa, a ne samo pečatom certifikata.
Praktični okvir za odabir
Za timove koji pokušavaju da se odluče između dva standarda na projektu uživo, nekoliko pitanja ima tendenciju da to brzo riješi:
Da li kod dizajna eksplicitno upućuje na mehanička svojstva ugla-regije?Mnoge odredbe seizmičkog dizajna i kodovi dizajna osjetljivi na zamor-to rade. Ako je tako, EN 10210 je općenito sigurniji i često potreban izbor.
Da li je konstrukcija podložna značajnom cikličkom ili dinamičkom opterećenju?Visoke konstrukcije{0}}osjetljive na vjetar, platforme na moru, mostovi i mašine{1}}koje nose okvire naginju EN 10210. Statičke komercijalne i lake industrijske zgrade često mogu bez problema koristiti EN 10219.
Da li je preciznost dimenzija važnija od čvrstoće uglova?Modularni sistemi, arhitektonski izložena čelična konstrukcija i projekti sa strogim zahtjevima tolerancije za uklapanje-mogu favorizirati dosljedniju kontrolu dimenzija prema EN 10219.
Šta budžet dozvoljava?Tamo gdje bi bilo koji standard zadovoljio strukturalne zahtjeve, EN 10219 nudi značajne uštede u troškovima i nema inženjerskog razloga da se pre-specifikuje EN 10210 za projekat kojem nije potreban.
Provjera šta zapravo kupujete
Koji god standard zahtijeva projekt, verifikacija je važnija od oznake na ponudi. Legitimni sertifikat za mlin treba da upućuje na određeni dio standarda (EN 10219-1/-2 ili EN 10210-1/-2), navede stvarnu ocjenu s ispravnim sufiksom i uključuje rezultate mehaničkih ispitivanja, a ne samo sažetak hemijskog sastava. Konkretno za EN 10210 materijal, razumno je zatražiti potvrdu samog procesa vruće završne obrade, jer je ovo korak koji će najvjerovatnije biti prečica bez ostavljanja očiglednog traga na standardnom certifikatu.
Kupci koji rade pod zahtjevima CE oznake također trebaju potvrditi da fabrička fabrička proizvodnja (FPC) posjeduje trenutni certifikat za kontrolu proizvodnje prema EN 1090-1 -. oba standarda mogu podržati CE oznaku, ali samo kada su potkrijepljena važećom FPC dokumentacijom, koja ističe i treba joj periodično obnavljanje.
Tražite izvor EN 10219 ili EN 10210 šupljih profila za određeni projekat? Pošaljite nam vašu vrstu sekcije, klasu i zahtjeve za opterećenje, a mi vam možemo pomoći da potvrdimo koji standard odgovara - zajedno sa certifikacijom mlina da to popravimo.