Sveobuhvatni vodič za inženjering i nabavku ERW (HFW) čeličnih cijevi
1. Izvršni sažetak i tehnička definicija
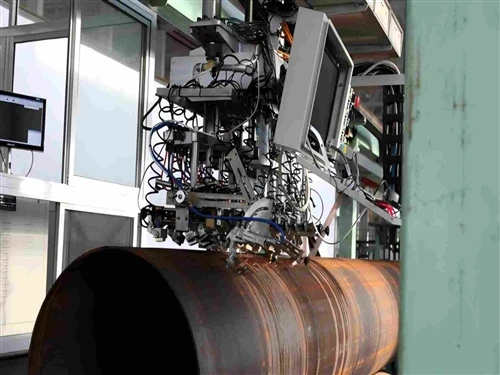
U modernom građevinarstvu, prijenosu fluida i industrijskoj proizvodnji, čelične cijevi zavarene električnim otporom (ERW) predstavljaju jedan od najsvestranijih i najisplativijih{0}}segmenata globalnog tržišta čeličnih cijevi. Po tehničkoj definiciji, anERW cijevproizvodi se hladnim-formiranjem-trake ili zavojnice od ugljičnog čelika visoke čvrstoće u cilindrični oblik, a zatim spajanjem njegovih uzdužnih rubova korištenjem grijanja lokalnog električnog otporabez dodatka bilo kakvog vanjskog dodatnog metala(kao što su elektrode za zavarivanje ili fluks).
U okviru savremene inženjerske nomenklature, terminVisoko{0}}zavareni visokofrekventni (HFW)čelična cijev se često koristi naizmjenično sa modernim ERW-om, označavajući visoko rafiniranu podskupinu proizvodnje ERW-a koja koristi visoko-izmjeničnu struju visoke frekvencije (veću od ili jednaku 350 kHz) kako bi se eliminisali zastarjeli defekti zavarenih linija povezanih sa sredinom-20.{4}}}}} niskom radnom frekvencijom Budući da se tokom proizvodnje ne unosi dodatni metal, hemijski sastav zone vara ostaje identičan matrici matičnog metala. Ovo rezultira strukturalno ujednačenom cijevnom konfiguracijom koja nudi izuzetnu dimenzijsku preciznost, ultra-niski ekscentricitet debljine stijenke i optimizirani omjer snage-i-težine prilagođen za kritične konstrukcijske i primjene koje održavaju pritisak.
2. Napredni visoko-formac-i-proces proizvodnje osigurača
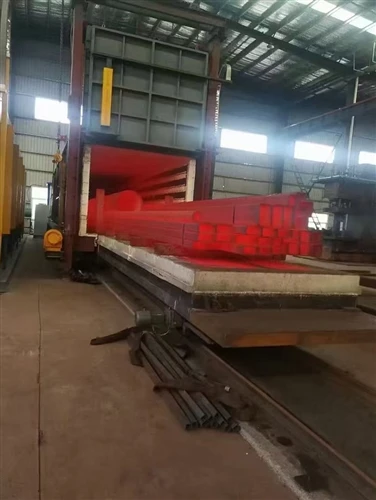
Strukturna pouzdanost i mehaničke performanse modernih ERW (HFW) cijevi zavise od kontinuirane, potpuno automatizirane, više-fazne proizvodne linije. Proizvodni proces se sastoji od sljedećih strogo kontroliranih termodinamičkih i mehaničkih operacija:

3. Inženjerska mehanika: hidraulički i konstrukcijski proračuni
Da bi ERW čelične cijevi bezbedno integrisali u industrijske cevovodne mreže ili strukturalne konfiguracije, inženjeri projekta moraju koristiti standardizovane matematičke formule za izračunavanje kapaciteta težine i unutrašnjeg pritiska.
Određivanje zapremine i težine
U međunarodnoj logistici čelika i proračunima opterećenja konstrukcije, teorijska težina po jedinici dužine ERW cijevi od ugljičnog čelika izračunava se na osnovu zapremine šupljeg cilindra i standardne gustine ugljičnog čelika (7,85 g/cm).3ili 7850 kg/m3).
Formula metričkog izračuna:
W=0.0246615×t×(D−t)
gdje:
- W=Teoretska masa cijevi po jedinici dužine (kilogrami po metru, kg/m)
- D=Navedeni vanjski prečnik cijevi (milimetri, mm)
- t=Navedena debljina zida cijevi (milimetri, mm)
- 0.0246615=Konstantni faktor koji uključuje π i konverzije gustine (π×7850÷1,000,000)
Imperijalna formula za izračunavanje:
Wlb=10.69×tin×(Din−tin)
gdje:
- Wlb=Nazivna težina cijevi po jedinici dužine (funta po stopi, lb/ft)
- Din=Navedeni vanjski prečnik (inči)
- lim=Navedena debljina zida (inči)
Studija slučaja primijenjenog inženjerstva:
Izračunajte masu zgloba od 12,0 metaraAPI 5L Grade X52 ERWcjevovod vanjskog prečnika 323,9 mm (NPS 12) i debljine zida 9,52 mm (Prikaz 40).
Š=0.0246615×9,52×(323,9−9,52)=0.0246615×9,52×314,38≈73,81 kg/m
Ukupna masa po zglobu=73.81 kg/m×12,0 m=885.72 kg
Ocjena unutrašnjeg tlaka: Barlowova formula
Za aplikacije cjevovoda pod pritiskom (npr. ASME B31.3 procesni cjevovodi, ASME B31.4 cjevovodi za tekućinu ili ASME B31.8 plinovodi), maksimalni dozvoljeni projektni tlak ili hidrostatički ispitni tlak je vođen Barlow-ovom formulom, koja povezuje unutrašnji pritisak fluida sa obručnim naprezanjem.

gdje:
- P=Interni projektovani manometarski tlak (PSI ili MPa)
- S=Minimalna granica popuštanja specificirane klase čelika (PSI ili MPa)
- t=Nazivna debljina zida (inči ili mm)
- D=Vanjski promjer (inči ili mm)
- E = Faktor efikasnosti zavarenog spoja. Prema savremenim standardima (npr. ASME B31.3 Tabela 302.3.4), HFW cijevi koje prolaze rigorozni nedestruktivni pregled (NDE) i ultrazvučnu inspekciju dodjeljuju seE=1.0. Ovo ocjenjuje liniju zavarivanja na 100% paritetu sa tijelom bešavne cijevi, za razliku od historijskih ERW varijanti koje su de-deklasirane na 0,85.
- F=Faktor sigurnosti projekta (obično u rasponu od 0,40 do 0,72 u zavisnosti od blizine naseljenih područja ili ograničenja okoline).
4. Međunarodni tehnički standardi i ocjene materijala
Određivanje ispravnog međunarodnog standarda osigurava da su hemijski sastav, termička istorija i mehanička svojstva isporučene ERW cijevi usklađeni s projektnim parametrima.
Prijenos ugljikovodika i fluida (energetski sektor)
API Spec 5L(Američki institut za naftu):Definitivni standard za čelične cijevi koje se koriste u sustavima cjevovodnog transporta za industriju nafte i prirodnog plina.
- Nivoi specifikacija proizvoda:Odvojeni uPSL1(standardna komercijalna cijev) iPSL2(strogi kriterijumi uključujući obaveznu otpornost na lom putem Charpy V-ispitivanja zareza, ograničene ekvivalente ugljenika za zavarljivost na terenu i strogu zabranu popravki ploča-zavara).
- Dominantne ocjene:Razred B, X42, X46, X52, X56, X60, X65, X70, X80 (gdje broj označava minimalnu granicu tečenja u hiljadama PSI; npr. razred X52 zahtijeva YS veći od ili jednak 52.000 PSI/360 MPa).
ASTM A53 / A53M:Standardne specifikacije za cijevi, čelik, crne i vruće{0}}uronjene, pocinčane-prevučene, zavarene i bešavne.
- Tip E (električno otporno zavareno):Dostupan u razredima A i B. Razred B je standardna cijev koja se koristi u komercijalnim vodovodima, HVAC, protupožarnoj zaštiti i parnim petljama niskog{1}}pritiska, nudeći minimalnu granicu tečenja od 240 MPa (35.000 PSI).
Građevinarstvo i građevinarstvo (šuplji profili)
ASTM A500 / A500M:Hladno oblikovane zavarene konstrukcijske cijevi od ugljičnog čelika u okruglim oblicima i oblicima. Široko se koristi u strukturalnim arhitektonskim okvirima, stubovima mostova i prostornim{2}}okvirima.
- Dostupne ocjene:Razred A, B, C i D. Razred C predstavlja najrasprostranjeniji izbor visoke{1}}čvrstoće (YS Veći ili jednak 317 MPa za okrugle profile).
EN 10219-1 & 2 (evropski standard):Hladno oblikovani zavareni strukturni šuplji profili od ne-legiranih i sitnozrnatih čelika.
- Dostupne ocjene:S235JRH, S275J0H, S355J0H, S355J2H. Nomenklatura označava konstrukcijski čelik ("S"), nakon čega slijedi minimalna granica popuštanja ("355" MPa), i oznake pod-razreda koje specificiraju charpy provjeru udara ("J0" na 0 stepeni, "J2" na -20 stepeni).
5. Komparativna matrica: ERW vs. Seamless vs. LSAW vs. SSAW
Odabir ispravne tipologije cijevi uključuje mapiranje-odnosa između tačnosti dimenzija, ograničenja debljine zida, vremena nabavke i finansijskih ograničenja.
| Tehnički parametri | ERW / HFW (električni otpor) | SML (Bešavno) | LSAW (uzdužni potopljeni luk) | SSAW (Spiralni potopljeni luk) |
|---|---|---|---|---|
| Dimenzionalni raspon (OD) | 21,3 mm do 660 mm (1/2" do 26") | 10,3 mm do 711 mm (1/8" do 28") | 406 mm do 1524 mm+ (16" do 60"+) | 219 mm do 3048 mm+ (8" do 120"+) |
| Ograničenje debljine zida (WT) | Max približno . 22 mm | Maks. približno . 60 mm+ | Maks. približno . 50 mm+ | Max približno . 25 mm |
| Debljina zida Ekscentricitet | Odlično (manje ili jednako ±5%); visoko ujednačen unos trake. | Slabo do umjereno (manje ili jednako ±12,5%); sklon pomaku trna. | Odlično (manje ili jednako ±5%); precizan ulaz čelične ploče. | Umjereno; zavisi od kontinuirane napetosti formiranja zavojnice. |
| Glatkoća površine | Superior; mlin{0}}očistiti od vruće-valjanih traka. | Rougher; podvrgnuti visoko-rotacionom bušenju. | Umjereno; ima istaknute unutrašnje/spoljašnje zavarene perle. | Umjereno; kontinuirano izbočenje spiralnog zavarenog šava. |
| Konfiguracija zavarenog spoja | Jedna uzdužna linija; potpuno u ravnini (obuci su podrezani). | None; kontinuirano čvrsto čelično tijelo. | Jednostruke ili dvostruke uzdužne linije; zahtijeva tešku žicu za punjenje. | Kontinuirani spiralni šav; zahtijeva unutrašnje/vanjsko punjenje žice. |
| Relativni trošak proizvodnje | Nisko do umjereno; visoko efikasan automatizovani protok. | High; intenzivna toplotna energija i ciklusi obrade. | High; specijalizirane preše za teško oblikovanje (JCOE). | Niska do umjerena; fleksibilno oblikovanje od uskih namotaja. |
6. Dijagnoza istorijskih kvarova i savremeni protokoli kontrole kvaliteta
Istorijski gledano, ERW cijevi proizvedene između 1950-ih i 1970-ih pretrpjele su niz kvarova u-uslugama nafte i plina pod visokim pritiskom. Ovi kvarovi na terenu su uglavnom bili uzrokovani niskofrekventnim (1 kHz do 10 kHz) sistemima za zavarivanje naizmjeničnom strujom, koji su generirali nedosljedne temperature zavarivanja, uparene sa odsustvom termičke obrade indukcijom nakon -zavarivanja. Ovo je ostavilo lomljivu liniju zavaraSelektivna korozija šavova (korozija žljebova)i mikro{0}}pucanje.
Moderna HFW proizvodnja je eliminisala ove probleme radeći na ultra-visokim frekvencijama (400 kHz) i nalažući matricu kontrole kvaliteta bez-defekta koja se sastoji od ne-testiranja bez razaranja (NDT) i destruktivnog ispitivanja.
Sveobuhvatna matrica ne-destruktivnog ispitivanja (NDT).
- U-linijsko ultrazvučno testiranje (UT):Automatski više{0}}nizovi sondi kontinuirano nadziru liniju zavarivanja odmah nakon brzog podrezivanja i normalizacije šava. Senzori projektuju visoko{2}}zvučne talase kroz zonu fuzije pod različitim uglovima smicanja kako bi otkrili unutrašnje planarne nedostatke, šupljine ili inkluzije.
- Provjera vrtložne struje (ET):Koristi elektromagnetnu indukciju za identifikaciju površinskih i podzemnih -površinskih makro- defekata duž periferije cijevi, osiguravajući potpuni integritet školjke prije nego cijev uđe u fazu dimenzioniranja.
- Kvalifikacija hidrostatskog tlaka:Svaki pojedinačni spoj ERW cijevi sa-ocijenjenim pritiskom je zapečaćen u hidrostatičkom testeru, napunjen je tretiranom vodom i pod pritiskom do unaprijed-određenog nivoa naprezanja-koji često prelazi 20 MPa (3000 PSI) na osnovu razreda čelika-i drži se obavezno vrijeme trajanja (5 do 80 sekundi) i provere apsolutne vodonepropusnosti otpor-tačka popuštanja.
Obavezna destruktivna i mehanička ispitivanja
Da bi se potvrdila strukturalna duktilnost linije zavarivanja pod iznenadnom deformacijom, prstenovi uzorka se periodično režu iz proizvodnog ciklusa i podvrgavaju destruktivnim laboratorijskim procjenama:
- Test spljoštenja (ASTM A53 / API 5L):Uzorak cijevnog prstena postavljen je između dvije paralelne krute čelične ploče i komprimiran je hidrauličkom silom. Test se izvodi u dvije različite faze:
- Prva faza (duktilnost zavarivanja):Zavar je orijentisan pod uglom od 90º u odnosu na smer primenjene sile. Ploče se zatvaraju do 2/3 originalnog vanjskog prečnika cijevi. Linija zavarivanja ne smije pokazivati tragove pukotina, mikro-pukotina ili unutrašnjeg otvora.
- Druga faza (duktilnost tijela):Kompresija se nastavlja sve dok se unutrašnji zidovi cijevi ne spoje (potpuno spljoštena na udaljenosti od 1/3 ili 2 debljine zida). Tokom ove ekstremne deformacije ne može doći do laminacija, krhkih lomova ili cijepanja osnovnog metala.
- Test savijanja:Za manje nominalne prečnike (manji ili jednaki NPS 2), spoj cijevi je hladno-savijen oko cilindričnog trna pod uglom od 90º ili 180º bez pojave lomova duž linije fuzije.
7. Napredna daljnja prilagodba i inženjering premaza na terenu
U zavisnosti od operativnog okruženja-bilo da je podvodno, podzemno ili izloženo atmosferskim uslovima-obične ERW cijevi od ugljičnog čelika mogu se podvrgnuti višestrukim površinskim konzervacijama nizvodno i strukturnim modifikacijama:
Vanjski i unutrašnji premazi protiv korozije

Troslojni polietilen (3LPE):
Zlatni standard za podzemne vodove ugljovodonika ili vode. Sastoji se od visoko-fusion Bonded Epoxy (FBE) temeljnog sloja za hemijsku adheziju, srednjeg kopolimernog adhezivnog sloja i debelog vanjskog sloja od polietilena visoke -polietilena (HDPE) za mehaničke udare i zaštitu od vlage.
Vruće{0}}pocinčavanje (HDG):
Za ASTM A53 cijevi postavljene u vodovod, HVAC ili strukturalne skele, cijev se čisti u kiseloj kupelji za kiseljenje i uranja u kupku od rastopljenog cinka na približno 450 stepeni. Ovo formira metaluršku vezu sa debljinom cinkanog premaza većom od 45 mm (320 g/m2), pružajući žrtvu katodnu zaštitu od atmosferske oksidacije.

End-Priprema geometrije lica
- Zakošeni krajevi (BE):Za cjevovode spojene zavarivanjem obima, krajevi cijevi se obrađuju pod preciznim uglom -obično 30º (+5º,−0º) sa površinom korijena (zemljišta) od 1,6 mm (±0,8 mm)-u skladu sa standardima ASME B16.25.
- Ožljebljeni krajevi (GRV):Za brzu-montažu protivpožarne zaštite ili petlje za rudarsku vodu, krajevi cijevi su hladno-valjani sa obodnim žljebom kompatibilnim sa Victaulic ili sličnim mehaničkim sistemima spojnica.