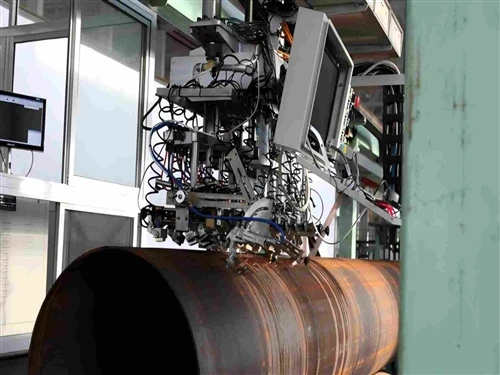
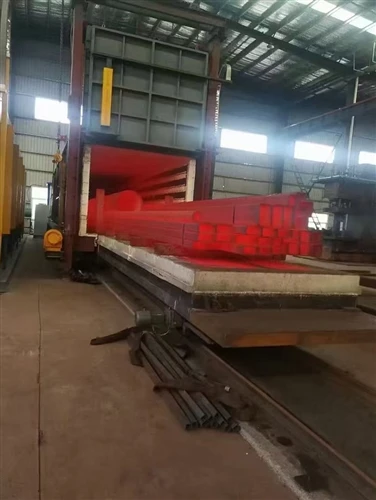
Bešavne cijevi od ugljičnog čelikase široko koriste zbog svoje visoke čvrstoće i stabilnih mehaničkih svojstava. Obično se primjenjuju u industrijama kao što su petrokemija, građevinarstvo, svemir i proizvodnja. Da bi se dodatno poboljšale njihove performanse i kvalitet, često je potreban tretman žarenjem. Žarenje je proces toplinske obrade koji uključuje postepeno zagrijavanje materijala na određenu temperaturu, a zatim njegovo hlađenje kako bi se promijenila njegova kristalna struktura i poboljšala njegova mehanička svojstva.
BRISK STEEL je profesionalni proizvođač bešavnih cijevi od ugljičnog čelika, za više detalja kontaktirajte:sales@briskmetal.com
U proizvodnji bešavnih cijevi od ugljičnog čelika, uvjeti žarenja igraju ključnu ulogu u određivanju kvaliteta i performansi proizvoda. Ključni parametri žarenja su sljedeći:
1. Temperaturni uvjeti
(1) Potpuno žarenje
Potpuno žarenje uključuje zagrijavanje bešavne cijevi od ugljičnog čelika do temperature 30-50 stupnjeva iznad kritične temperature (Ac3). Za ugljenični čelik sa sadržajem ugljenika od 0,3%-0,6%, temperatura Ac3 je približno 750-800 stepeni, što znači da je puna temperatura žarenja obično postavljena između 800-850 stepeni. Na ovoj temperaturi sav ferit i cementit u čeliku se rekristaliziraju, rafinišući strukturu zrna i eliminišući strukturne defekte. Ovaj proces smanjuje tvrdoću čelične cijevi, čime se poboljšava njena obradivost.
(2) Nepotpuno žarenje
Nepotpuno žarenje se izvodi na temperaturi između kritičnih temperatura Ac1 i Ac3. Na primjer, u hipoeutektoidnom ugljičnom čeliku, Ac1 temperatura je oko 727 stupnjeva, tako da je temperatura nepotpunog žarenja općenito postavljena na 740-770 stupnjeva. Ova metoda oplemenjuje zrnastu strukturu, smanjuje tvrdoću uz održavanje određenog nivoa čvrstoće i žilavosti i poboljšava unutrašnju strukturu čelične cijevi, postavljajući temelj za naknadnu obradu.
(3) Sferoidizirajuće žarenje
Sferoidizirajuće žarenje se prvenstveno koristi za eutektoidne i hipereutektoidne ugljične čelike, pri čemu je temperatura žarenja obično postavljena 20-30 stupnjeva iznad Ac1. Na primjer, u čeliku T10 sa sadržajem ugljika od približno 1,0%, temperatura Ac1 je oko 730 stepeni, a temperatura sferoidizirajućeg žarenja se kontroliše na 750-760 stepeni. Cilj ovog procesa je sferoidizacija cementita, smanjenje tvrdoće, poboljšanje obradivosti i priprema materijala za naknadne termičke obrade kao što je gašenje.
2. Vrijeme zadržavanja
Vrijeme držanja se odnosi na vrijeme u kojem se cijev održava na temperaturi žarenja kako bi se postigla ujednačena veličina zrna. Specifično vrijeme držanja ovisi o sastavu materijala, debljini stijenke i zahtjevima obrade. Općenito, vrijeme držanja je oko 2-4 sata kako bi se osigurala potpuna i ujednačena transformacija mikrostrukture.
3. Metode hlađenja
(1) Potpuno hlađenje žarenja
Nakon potpunog žarenja, brzina hlađenja bi trebala biti spora. Obično se materijal hladi unutar peći na 500-600 stepeni prije nego što se hladi zrakom-izvan peći. Ovaj spori proces hlađenja omogućava austenitu da se potpuno raspadne u stabilnu feritnu i perlitnu strukturu, sprečavajući prekomjerno unutrašnje naprezanje. Tokom ove faze hlađenja, zaostalo naprezanje se postepeno oslobađa, osiguravajući čelične cijevi visokog kvaliteta.
(2) Nepotpuno hlađenje žarenja
Brzina hlađenja nakon nepotpunog žarenja je također relativno spora. Obično se koristi hlađenje peći ili hlađenje peskom, sa brzinom hlađenja koja se kontroliše na 30-50 stepeni/h dok temperatura ne padne na niži nivo. Ovo postepeno hlađenje osigurava jednoliku mikrostrukturnu transformaciju i smanjuje unutrašnje naprezanje, stabilizirajući unutrašnju strukturu za dalju obradu.
(3) Sferoidizirajuće hlađenje žarenja
Brzina hlađenja nakon sferoidizirajućeg žarenja mora se pažljivo kontrolirati. Tipično, temperatura se smanjuje brzinom od 10-20 stepeni/h dok ne dostigne 500-600 stepeni, nakon čega sledi hlađenje vazduhom izvan peći. Ovaj kontrolirani proces hlađenja pomaže u održavanju sferoidizirane strukture cementita, osiguravajući izvrsna mehanička svojstva i poboljšanu obradivost.
4. Kontrola atmosfere peći
Atmosfera peći igra ključnu ulogu u procesu žarenja, utječući na kvalitet površine i ukupne performanse čeličnih cijevi. Neutralna ili blago oksidirajuća atmosfera se obično koristi da bi se spriječila površinska dekarbonizacija, što bi moglo narušiti kvalitetu materijala. Na primjer, kod žarenja u plinskoj peći, omjer plina i zraka mora se pažljivo kontrolirati kako bi se spriječilo prekomjerno smanjenje proizvodnje plina, što može dovesti do dekarbonizacije. Suprotno tome, pretjerano oksidirajuća atmosfera može uzrokovati površinsku oksidaciju i stvaranje oksidnih ljuskica, tako da su potrebne odgovarajuće prilagodbe atmosferi peći.
5. Metoda punjenja peći
Pravilno punjenje bešavnih cijevi od ugljičnog čelika u peć je neophodno za ravnomjerno grijanje. Cijevi bi trebale biti ravnomjerno raspoređene i ne smeju se slagati previše gusto kako bi se izbjegla neravnomjerna raspodjela temperature, što može utjecati na rezultate žarenja. Obično se koristi slojeviti ili razmaknuti raspored, osiguravajući da se svaka cijev adekvatno grije i hladi tokom cijelog procesa.
Zaključak
Odabir odgovarajućih uvjeta žarenja za bešavne cijevi od ugljičnog čelika je ključan za osiguranje kvaliteta i performansi proizvoda. Parametri kao što su temperatura, vrijeme držanja, način hlađenja i atmosfera u peći moraju se pažljivo optimizirati na osnovu specifičnih zahtjeva proizvoda kako bi se postigla željena mehanička svojstva i ukupni kvalitet.